
Hvordan produseres forsenkere?
Råmaterialer:
- Forsenkere lages vanligvis av hurtigstål (HSS), koboltlegert hurtigstål (HSS-Co) eller massivt hardmetall for eksepsjonell slitestyrke.
Produksjonstrinn:
- Dannelse av emne: Prosessen starter med en stang av det valgte materialet, som formes grovt til verktøyets grunnform.
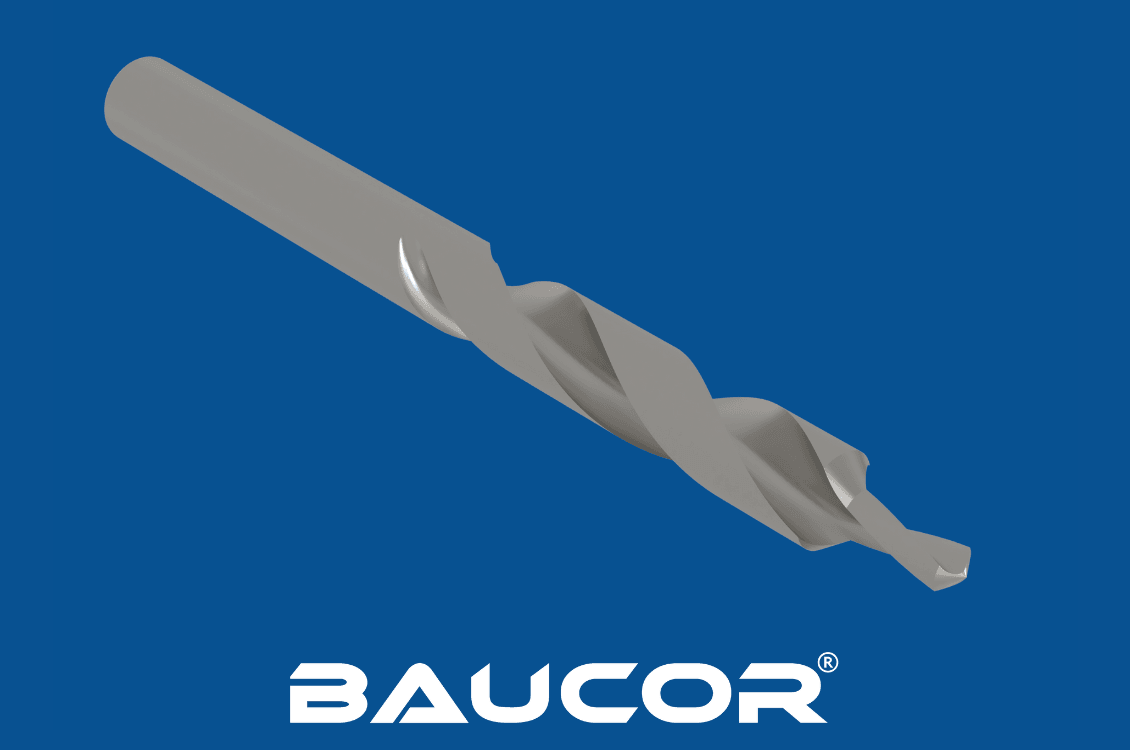
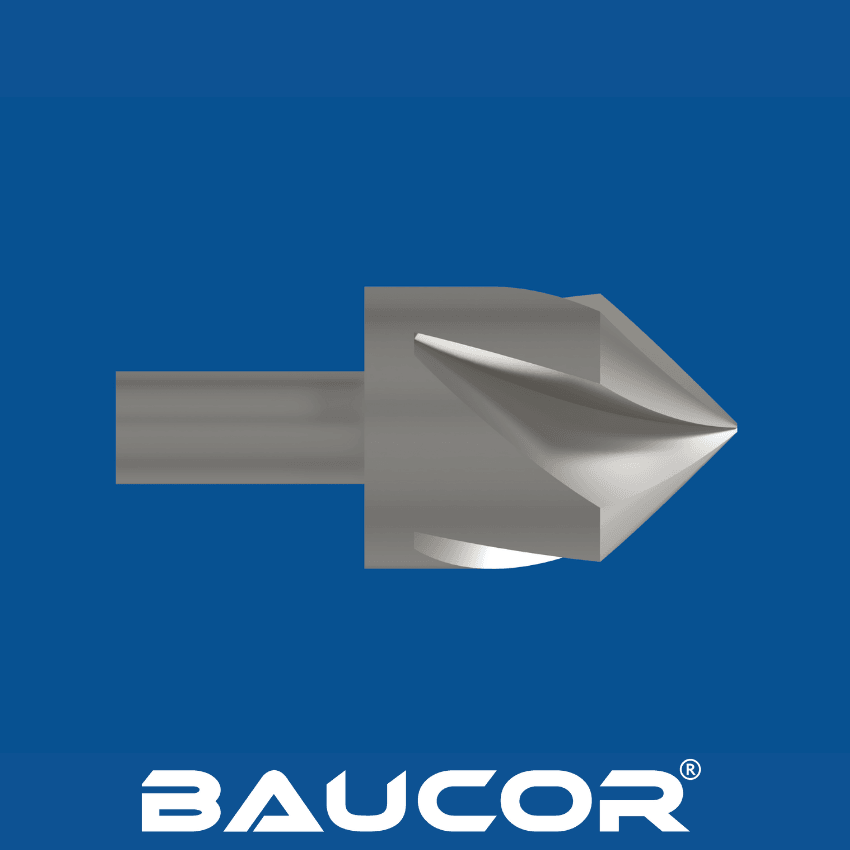
- Sporfresing: Spiralspor skjæres inn i verktøykroppen. Disse sporene er avgjørende for effektiv sponfjerning under forsenkingen.
- Forsenkingsvinkel: Spissen på verktøyet presisjonsslipes til ønsket forsenkingsvinkel. De vanligste vinklene er 82 grader eller 90 grader,
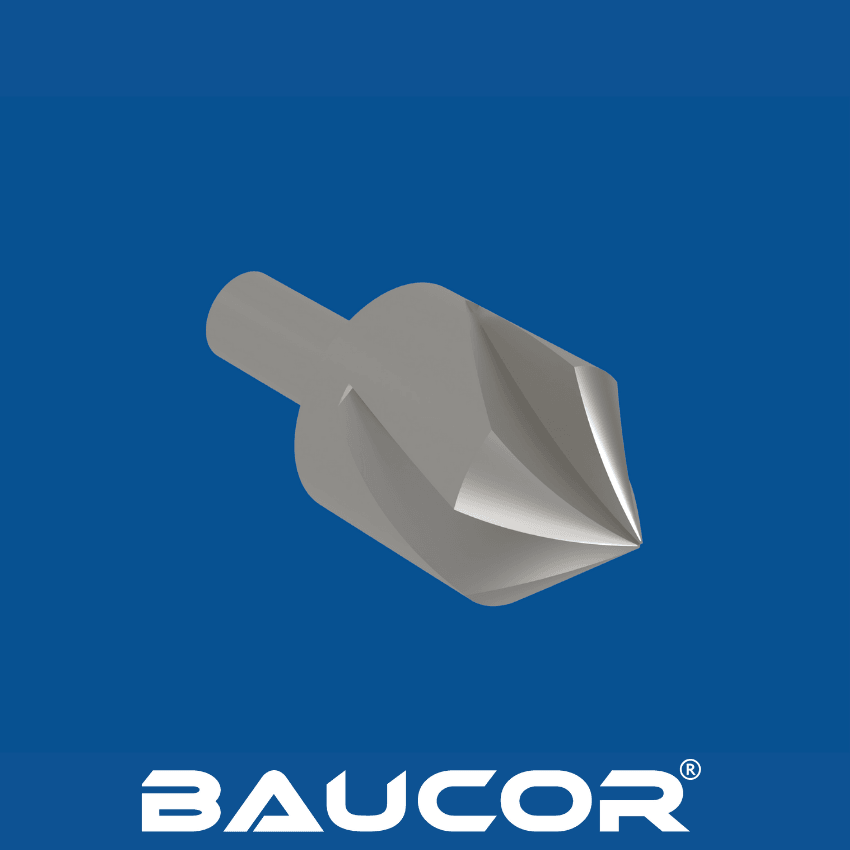
- Utforming av skaft: Skaftet formes slik at det passer i standard borchucker. Vanlige skafttyper er rund, sekskantet og hurtigskift.
- Herding (hvis aktuelt): Verktøyet kan varmebehandles for å øke hardhet og holdbarhet. Dette trinnet er særlig viktig for HSS-verktøy.
- Skjerping: En siste sliping sikrer en barberbladskarp skjærekant. Denne skarpheten er avgjørende for rene, nøyaktige forsenkinger.
- Belegg (valgfritt): Enkelte forsenkere får belegg (som de som er omtalt senere) for bedre ytelse og lengre levetid.
Hensyn ved produksjon
- Presise vinkler: Nøyaktigheten på forsenkingsvinkelen er avgjørende for riktig passform med skrueheder.
- Skarphet: En skarp skjærekant er avgjørende for rene snitt og for å redusere splintring i tre.