Gå til innholdet
Produsent av industrikniver, maskinkniver og spesialtilpassede CNC-verktøy i USA og Tyskland
Industrielt CNC-bor

Løsninger for dyphullsboring med kanonbor med høy ytelse

OPPDAG FORDELENE MED BAUCOR:

BOR SOM KOMBINERER KRAFT, PRESISJON OG HOLDBARHET FOR SØMLØS BORING.

Presisjonsproduksjon som ingeniører og forskere i Fortune 500-selskaper stoler på

Produksjonserfaring som ledende globale selskaper stoler på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

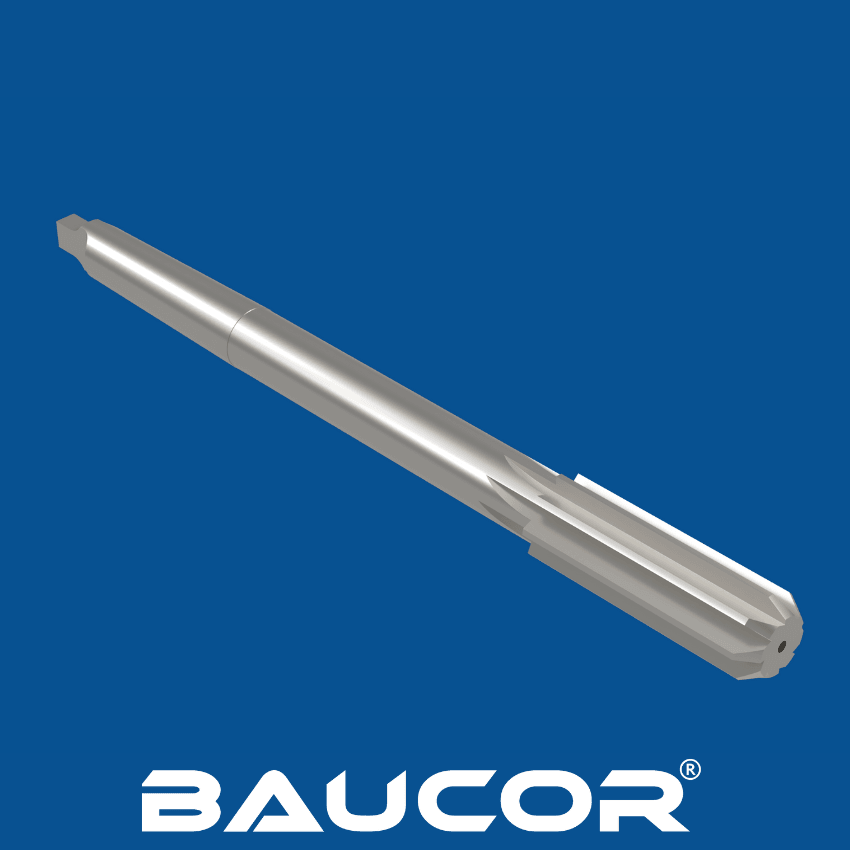
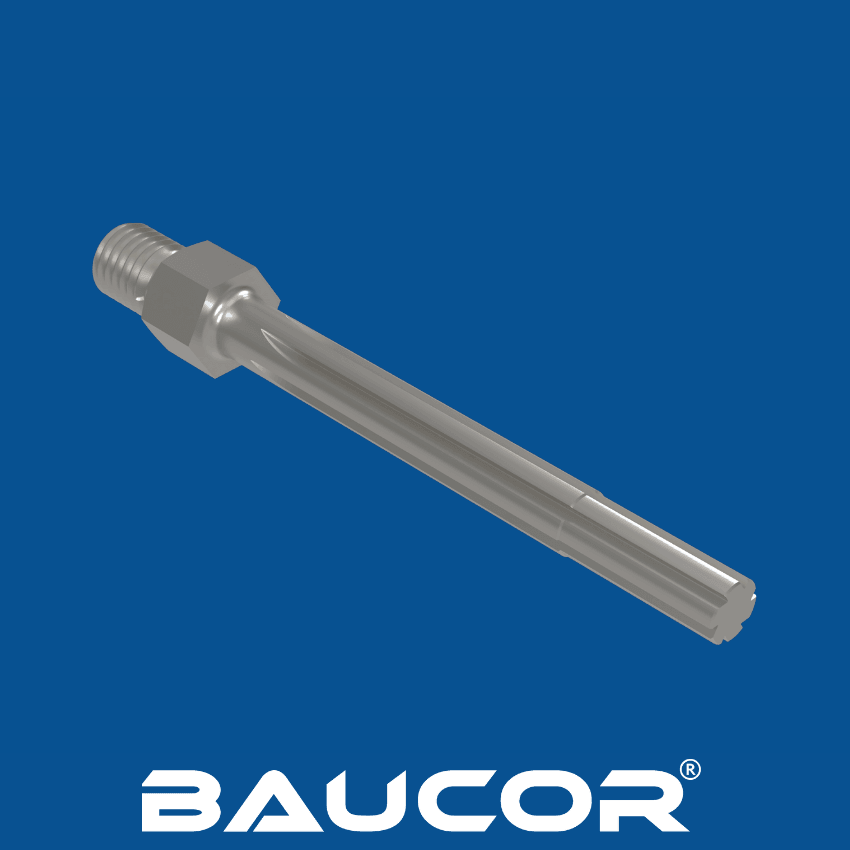
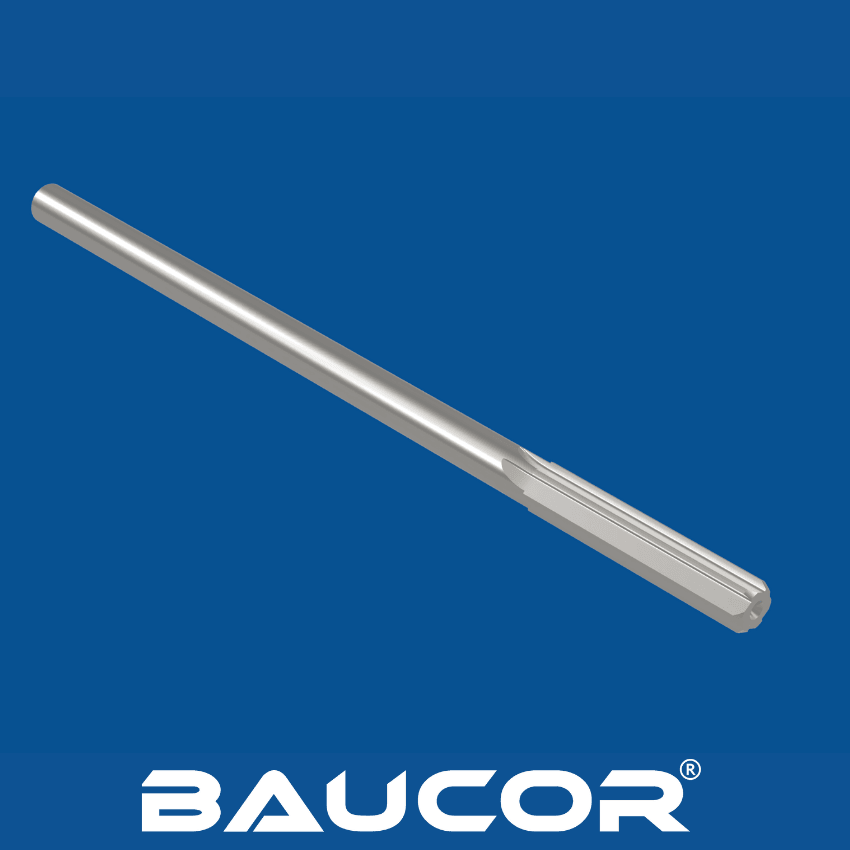
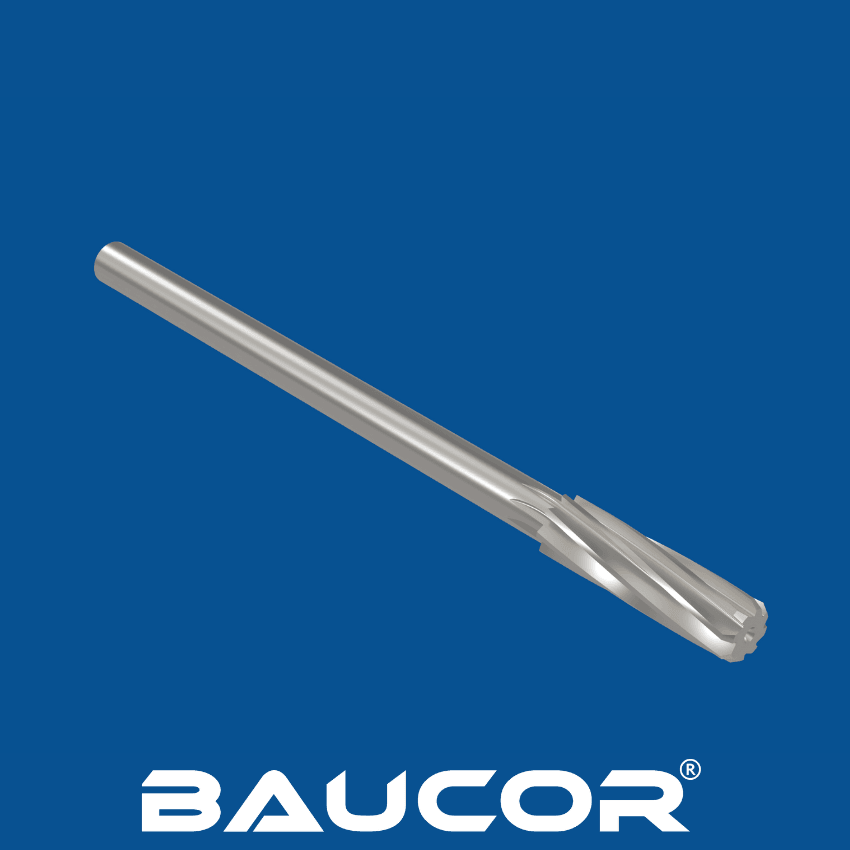
Hva er kanonbor? Hvordan fungerer de?

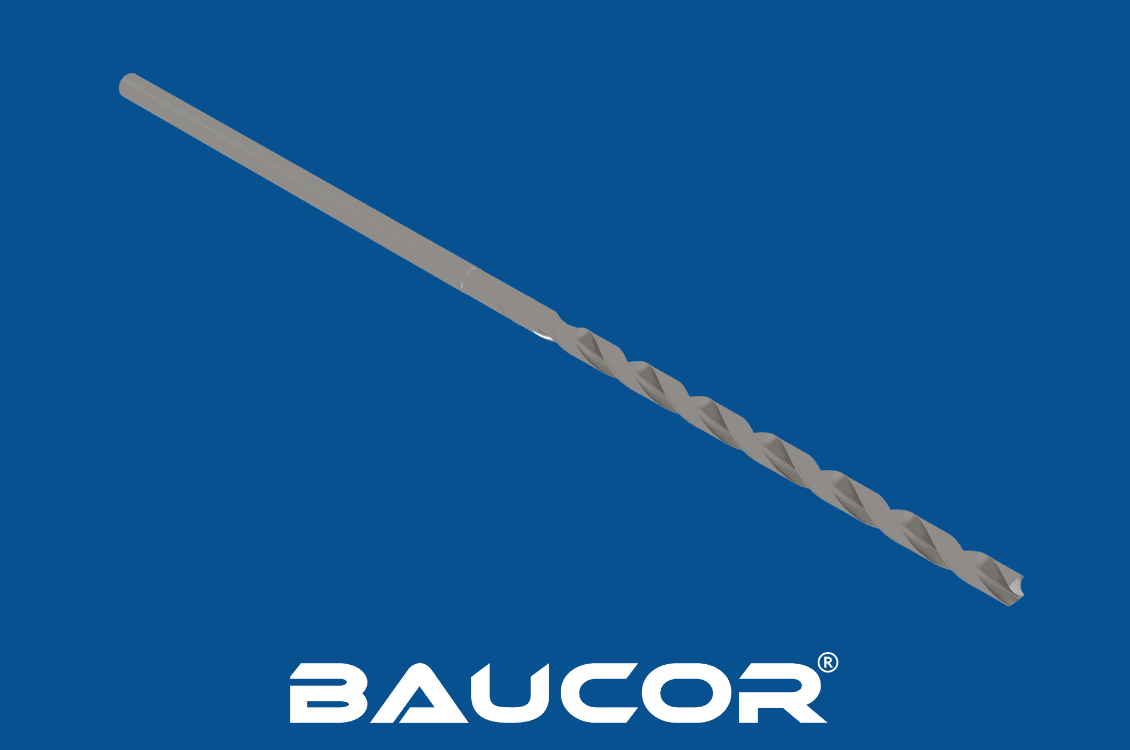
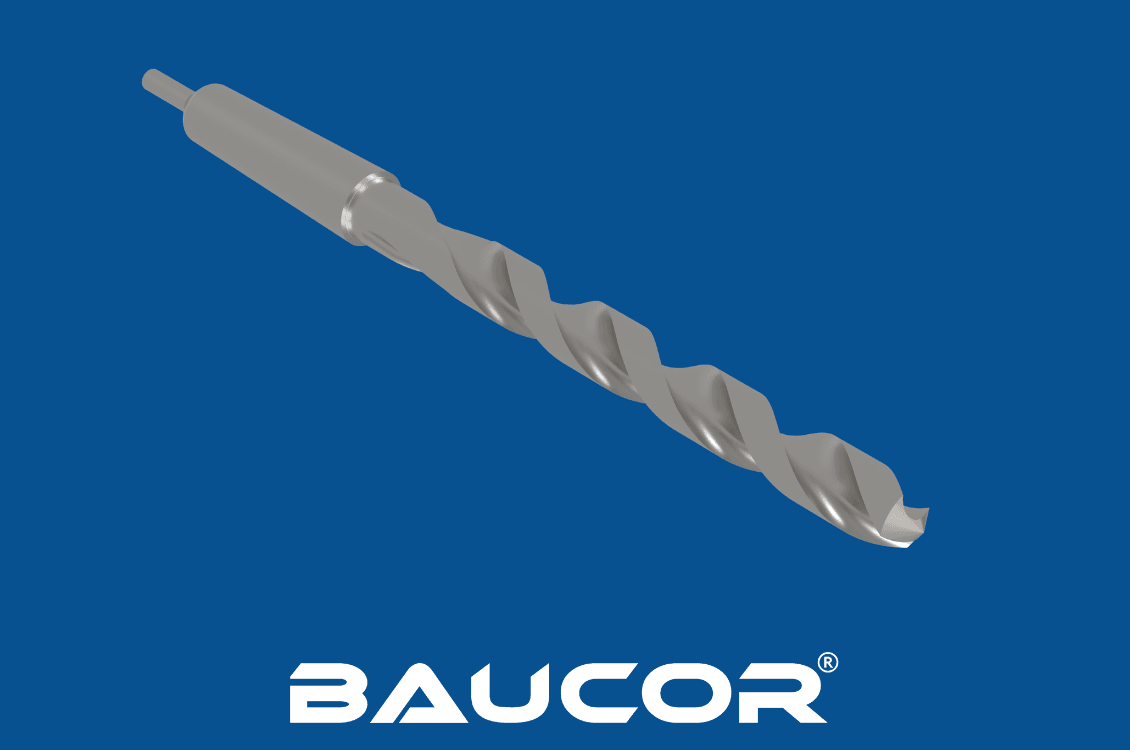
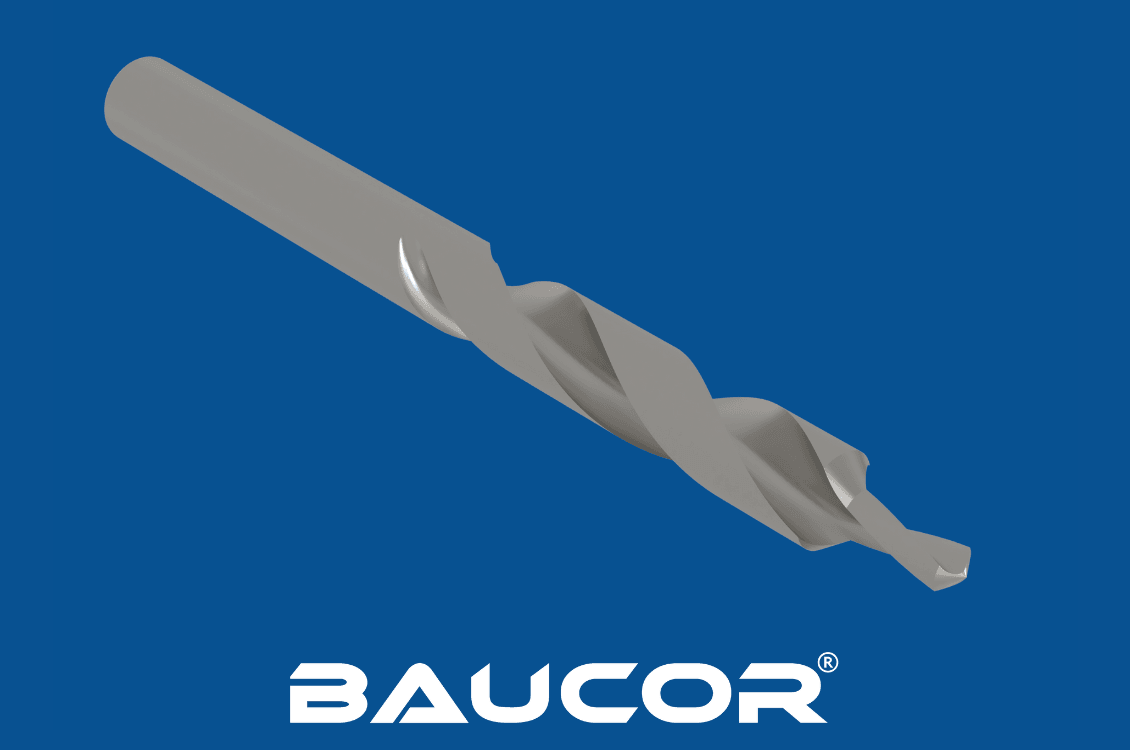
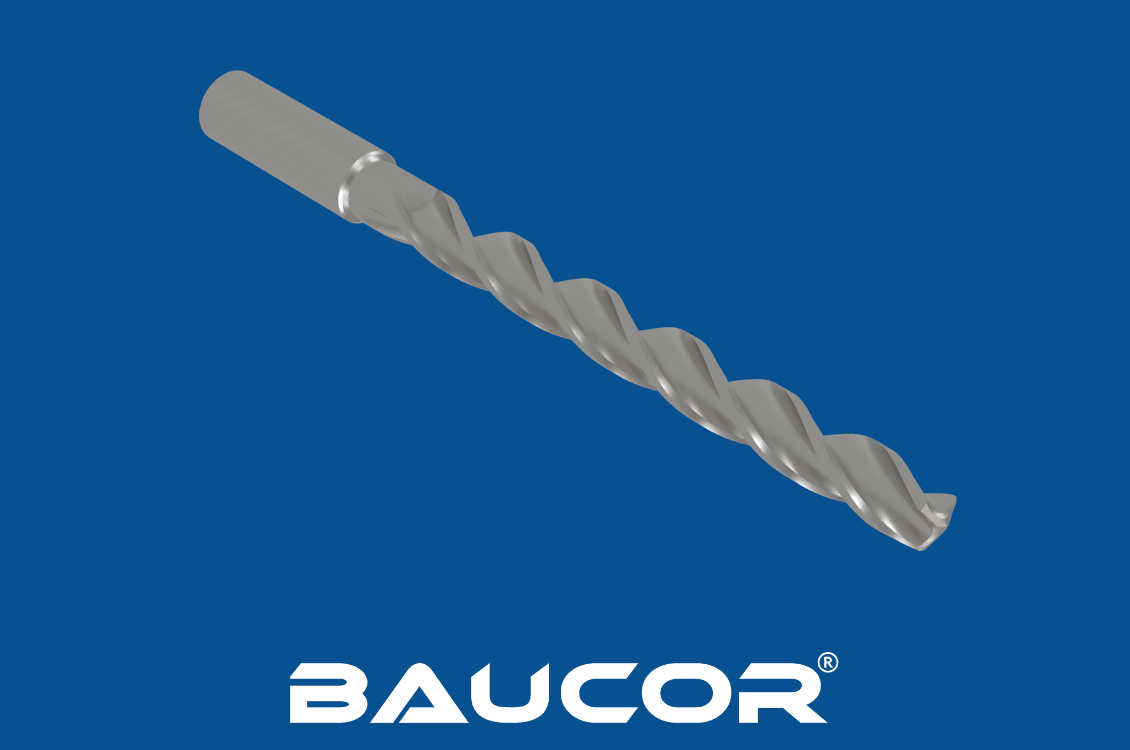
Kanonbor er spesialiserte skjæreverktøy for dyphullsboring, det vil si boring der hulldybden er mye større enn diameteren. Disse borene brukes ofte i bransjer som trenger presise og dype hull, for eksempel luftfart og romfart, bilindustri, produksjon av medisinsk utstyr og boring av skytevåpen, der løpets rettlinjethet og dimensjonsnøyaktighet er kritisk.

Slik fungerer kanonbor

Kanonbor skiller seg fra vanlige spiralbor gjennom sin unike utforming og kjølemiddeltilførsel:

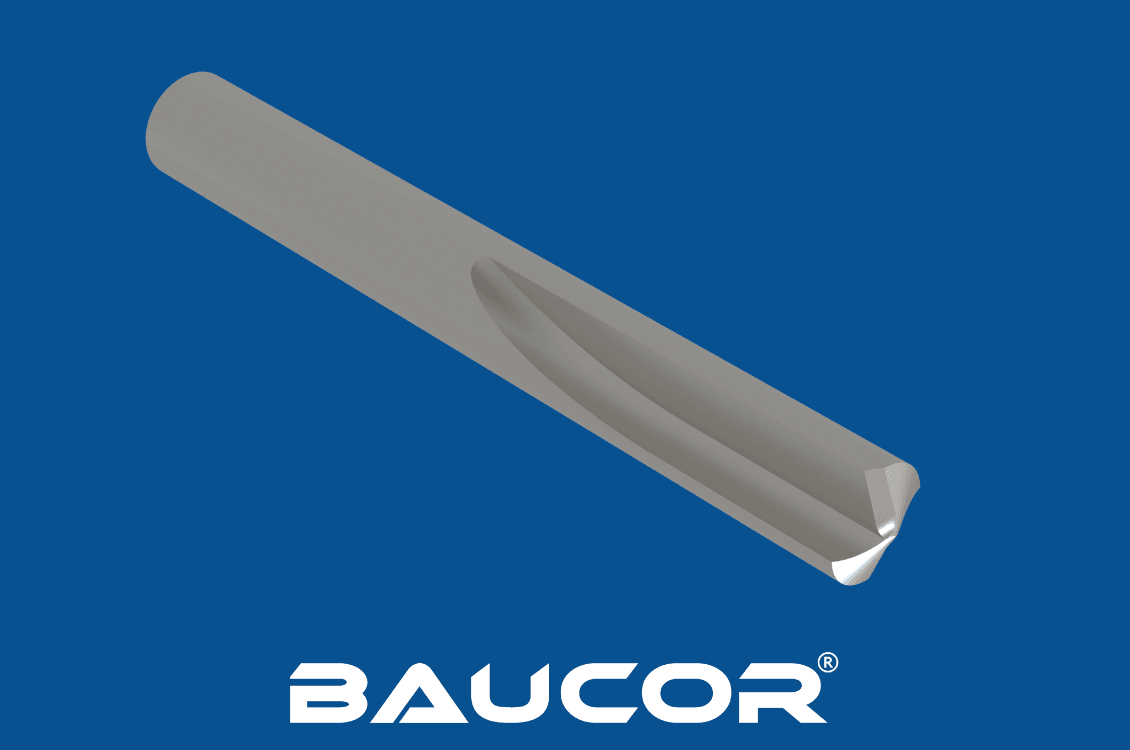
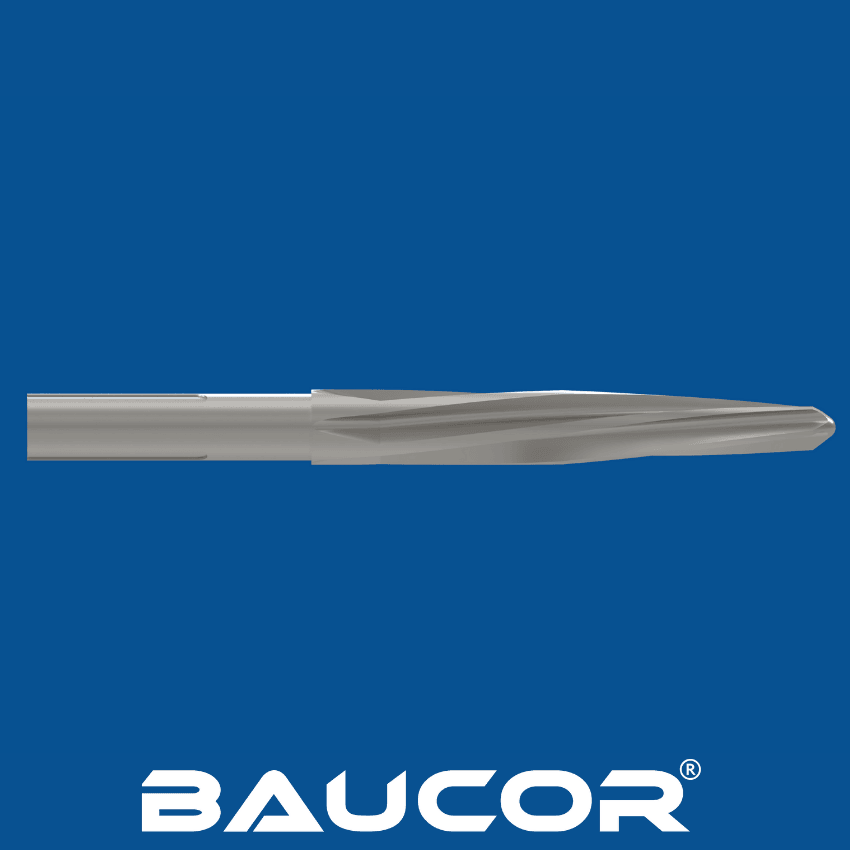
Én skjæreegg: I motsetning til spiralbor, som har to skjæreegger, har kanonbor vanligvis en kanonbor med ett spor og én skjæreegg. Denne utformingen reduserer skjærekreftene og varmeutviklingen under boringen, samtidig som rettlinjetheten og hullkvaliteten forbedres.

Kjølemiddeltilførsel, føringsklosser og fordeler med kanonbor

  • Innvendig kjølekanal: Kanonbor har et hult skaft med en innvendig kjølekanal. Kjølemiddel under høyt trykk (vanligvis olje) pumpes gjennom kanalen direkte til skjæresonen. Den kontinuerlige kjølemiddelstrømmen kjøler og smører skjæreeggen effektivt, og reduserer friksjon, varme og sponopphopning.
  • Sponfjerning: Kjølemiddelet spiller også en avgjørende rolle for sponavgangen. Når boret skjærer i materialet, skyller kjølemiddelet sponene ut av hullet gjennom sporet, slik at spon ikke tetter igjen og boringen går jevnt. Merk at et kanonbor er et presisjonsverktøy for maskinering og ikke må forveksles med en håndholdt slagskrutrekker, som brukes til helt andre festeoppgaver og byggearbeid.
  • Føringsklosser: Kanonbor har føringsklosser bak skjæreeggen. Klossene stabiliserer boret og sikrer rettlinjethet under dyphullsboring.

Fordeler med kanonbor

  • Evne til dyphullsboring: Kanonbor kan bore hull med høyt forhold mellom dybde og diameter (ofte over 300:1), og er derfor ideelle for bruksområder som krever dype og presise hull.
  • Overlegen kjøling og smøring: Det innvendige kjølemiddelsystemet sikrer effektiv kjøling og smøring av skjæreeggen, reduserer varmeutviklingen, forlenger verktøyets levetid og gir bedre overflatefinish.
  • Effektiv sponavgang: Den kontinuerlige kjølemiddelstrømmen skyller sponene ut av hullet, hindrer tilstopping og gir et rent boremiljø.
  • Høy presisjon og nøyaktighet: Kanonbor gir hull med trange toleranser og utmerket rettlinjethet takket være den ene skjæreeggen og føringsklossene.
Design ditt eget bor

Design ditt eget bor

Fyll ut skjemaet i noen få trinn, så får du spesialtilpassede produksjonsløsninger som passer akkurat dine behov!

Begynn å designe

Hvordan produseres kanonbor?

Kanonbor

Produksjon av kanonbor er en kompleks og presis prosess som krever spesialiserte teknikker og kompetanse for å oppnå nødvendig nøyaktighet og ytelse:

Valg av materiale:

  • Skjærespiss: Massivt hardmetall er det vanligste materialet til skjærespissen på et kanonbor på grunn av hardheten, slitestyrken og evnen til å holde en skarp egg ved høye temperaturer.
  • Borkropp: Borkroppen lages vanligvis av legert stål av høy kvalitet for styrke og holdbarhet.

Produksjonsprosess:

  • Klargjøring av skjærespissen: Hardmetallemnet kappes og slipes til ønsket form og dimensjoner i presisjonsslipemaskiner. Det omfatter forming av skjæreeggen, sporet og føringsklossene.
  • Lodding: Hardmetallspissen loddes fast på stålkroppen i en høytemperaturlodding. Det gir en sterk og holdbar forbindelse mellom de to komponentene.
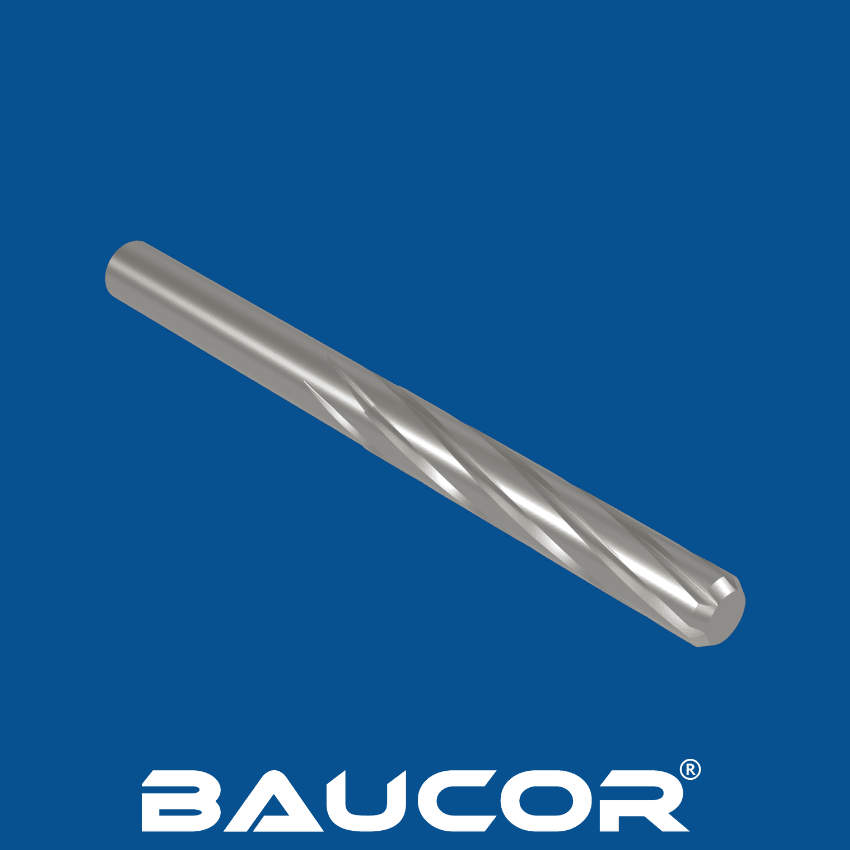
  • Boring av kjølehull: Et lite hull bores gjennom midten av borkroppen for å danne den innvendige kjølekanalen.
  • Sliping og finbearbeiding: Det sammensatte boret slipes til endelige mål og overflatefinish. Det omfatter sliping av ytterdiameteren, kontroll av konsentrisitet mellom spiss og kropp og skjerping av skjæreeggen.
  • Polering: Boret poleres til en glatt overflate for å redusere friksjonen og forbedre sponavgangen.
  • Kontroll og kvalitetssikring: Strenge kvalitetstiltak gjennomføres gjennom hele produksjonsprosessen for å sikre at kanonboret oppfyller strenge krav til dimensjonsnøyaktighet, konsentrisitet og overflatefinish.

I hvilke størrelser produserer Baucor kanonbor?

Kanonbor

Som en ledende produsent av kanonbor tilbyr Baucor trolig et bredt spekter av størrelser som dekker de ulike behovene i bransjer som krever dyphullsboring. Selv om produktkatalogen kan variere, kan du forvente følgende størrelsesområder:

Diameter:

  • Små diametere: Fra brøkdeler av en millimeter (for eksempel 0.2mm, 0.5mm) til mikrohullsboring i bransjer som medisinsk utstyr og elektronikk.
  • Standarddiametere: Et bredt spekter av standardstørrelser i metrisk og tomme-system, trolig fra 1mm til 25mm eller mer, som dekker de vanligste behovene innen dyphullsboring.
  • Store diametere: Baucor kan også tilby kanonbor med større diametere, eventuelt over 25mm, for spesialiserte bruksområder i bransjer som luftfart og romfart og oljeboring.

Lengde:

  • Korte lengder: For boring av grunne hull tilbyr Baucor trolig kanonbor med lengder som passer til bruksområder som kjølekanaler i former og løp til skytevåpen.
  • Lange lengder: Kanonbor kan nå imponerende lengder for dyphullsboring i bransjer som luftfart og romfart og bilindustri. Baucor kan tilby bor med lengder på flere meter.

Andre forhold å ta hensyn til:

  • Spesialstørrelser: Baucor kan også tilby spesiallagde kanonbor med bestemte diametere og lengder for å dekke unike kundekrav.
  • Materiale- og beleggalternativer: Avhengig av bruksområdet tilbyr Baucor trolig kanonbor med ulike materialvalg (for eksempel massivt hardmetall, med hardmetallspiss) og belegg (for eksempel TiN, TiCN) for å optimalisere ytelse og levetid.

Slik finner du nøyaktige størrelser:

For å få nøyaktig informasjon om størrelsene på kanonbor produsert av Baucor anbefaler vi at du:

  1. Besøker Baucors nettsted: Det offisielle nettstedet bør ha en produktkatalog eller en egen seksjon for kanonbor med tilgjengelige størrelser og spesifikasjoner.
  2. Kontakter Baucor direkte: Kundeservice kan gi deg detaljert informasjon om produktutvalget og hjelpe deg å velge riktig størrelse på kanonbor for ditt bruksområde.

Med disse ressursene kan du være sikker på at du velger perfekt størrelse på Baucor-kanonbor til dine behov innen dyphullsboring.

BE OM TILBUD

Hvilke materialer brukes til å lage kanonbor?

Kanonbor er bygget opp av en kombinasjon av materialer som er valgt ut fra sine egenskaper, for å sikre optimal ytelse ved dyphullsboring:

Skjærespiss:

  1. Massivt hardmetall (WC): Dette er det vanligste og mest foretrukne materialet til spisser på kanonbor på grunn av den ekstreme hardheten, slitestyrken og evnen til å holde en skarp skjæreegg selv ved de høye temperaturene som oppstår under dyphullsboring.
  2. Med hardmetallspiss (TCT): Enkelte kanonbor har en hardmetallspiss loddet på en stålkropp. Det kombinerer hardmetallets hardhet og slitestyrke med stålets seighet og fleksibilitet, og gjør dem egnet for visse bruksområder.

Borkropp (skaft):

  1. Legert stål: Legert stål av høy kvalitet brukes vanligvis til borkroppen (skaftet) på grunn av styrken, holdbarheten og motstanden mot bøying eller deformasjon under belastningen ved dyphullsboring.
  2. Rustfritt stål: I noen tilfeller kan rustfritt stål brukes til borkroppen for å gi bedre korrosjonsbestandighet, særlig i miljøer der boret kan utsettes for sterke kjemikalier eller væsker.

Innvendig kjølerør:

  1. Rustfritt stål: Rustfritt stål brukes ofte til det interne kjølevæskerøret på grunn av korrosjonsbestandigheten og evnen til å tåle kjølevæskestrømmen under høyt trykk.

Valgfrie belegg:

  1. Titannitrid (TiN): Dette gullfargede belegget kan påføres skjærespissen for å øke hardheten ytterligere, redusere friksjonen og forbedre slitestyrken.
  2. Titankarbonitrid (TiCN): Dette sorte belegget gir enda høyere hardhet og slitestyrke enn TiN, og passer for boring i hardere materialer eller bruksområder med høye skjærehastigheter.
  3. Andre belegg: Andre belegg, som aluminiumtitannitrid (AlTiN) eller diamantlignende karbon (DLC), kan også brukes i bestemte bruksområder for å forbedre kanonborets ytelse og levetid ytterligere.

Ved å velge egnede materialer og belegg for hver komponent kan produsentene lage kanonbor som er optimalisert for bestemte bruksområder innen dyphullsboring, og som sikrer presisjon, nøyaktighet og lang levetid.

Hvilke belegg forbedrer ytelsen til kanonbor?

Belegg på kanonbor forbedrer ytelsen, levetiden og den samlede boreeffektiviteten betydelig. Her er de vanlige og spesialiserte beleggene som brukes for å forbedre kanonbor:

Vanlige belegg:

  1. Titannitrid (TiN): Dette gullfargede belegget er mye brukt på grunn av hardheten, den reduserte friksjonen og bedre varmebestandighet. Kanonbor med TiN-belegg gir lengre levetid og bedre ytelse i en rekke materialer.
  2. Titankarbonitrid (TiCN): Dette harde, sorte belegget gir overlegen slitestyrke og lavere friksjon enn TiN. Kanonbor med TiCN-belegg egner seg godt til bearbeiding av slipende materialer og til høyhastighetsboring.
  3. Titanaluminiumnitrid (TiAlN): Dette fiolette belegget har utmerket varmebestandighet og hardhet, og er ideelt for boring ved høy hastighet og høy temperatur. Kanonbor med TiAlN-belegg utmerker seg i bearbeiding av herdet stål og andre krevende materialer.
  4. Aluminiumtitannitrid (AlTiN): Dette harde, lysegrå belegget har høy oksidasjonstemperatur og slitestyrke. Kanonbor med AlTiN-belegg egner seg for høyhastighetsbearbeiding av vanskelig skjærbare materialer som rustfritt stål og nikkelbaserte legeringer.

Spesialiserte belegg:

  1. Diamantlignende karbon (DLC): Dette tynne, harde belegget gir eksepsjonell slitestyrke, lav friksjon og kjemisk treghet. Kanonbor med DLC-belegg egner seg til bearbeiding av ikke-jernholdige metaller, plast og kompositter.
  2. Kromnitrid (CrN): Dette belegget gir god slite- og korrosjonsbestandighet, og egner seg for boring i korrosive miljøer eller i materialer som har en tendens til å feste seg til boret.
  3. Flerlagsbelegg: Noen produsenter tilbyr flerlagsbelegg som kombinerer fordelene til ulike materialer for bedre ytelse og holdbarhet.

Slik velger du riktig belegg:

Det ideelle belegget for et kanonbor avhenger av flere faktorer, blant annet:

  • Materialet som bores: Hardheten og slitasjeevnen til materialet som bores, påvirker hvilken type belegg som trengs. Hardere materialer krever vanligvis mer slitesterke belegg.
  • Boreforhold: Boring ved høy hastighet eller høy temperatur kan kreve belegg med overlegen varmebestandighet.
  • Ønsket levetid: Belegg kan forlenge levetiden til kanonbor betydelig, så riktig valg kan bidra til å redusere kostnadene til verktøyskift.

Rådføring med kanonborprodusenten eller en kunnskapsrik leverandør kan hjelpe deg med å velge optimalt belegg for dine behov. Når du tar hensyn til materiale, boreforhold og ønsket levetid, sikrer du at kanonborene gir best mulig ytelse og lang levetid.

BE OM TILBUD

Hvor brukes kanonbor?

Kanonbor er spesialverktøy som brukes til å lage dype, presise hull i en rekke materialer. Den unike utformingen og egenskapene gjør dem uunnværlige i flere bransjer og bruksområder:

Bransjer:

  • Luftfart og romfart: Kanonbor er avgjørende i luftfartsindustrien for å bore dype hull i motorkomponenter, som turbinaksler og hus, og i understell og andre strukturelle deler. Presisjonen og rettlinjetheten til disse hullene er avgjørende for flyenes sikkerhet og ytelse.
  • Bilindustri: I bilindustrien brukes kanonbor til å lage oljekanaler og kjølekanaler i motorblokker, topplokk, veivaksler og girkomponenter. Disse hullene er nødvendige for riktig smøring og kjøling av motor- og girsystemene.
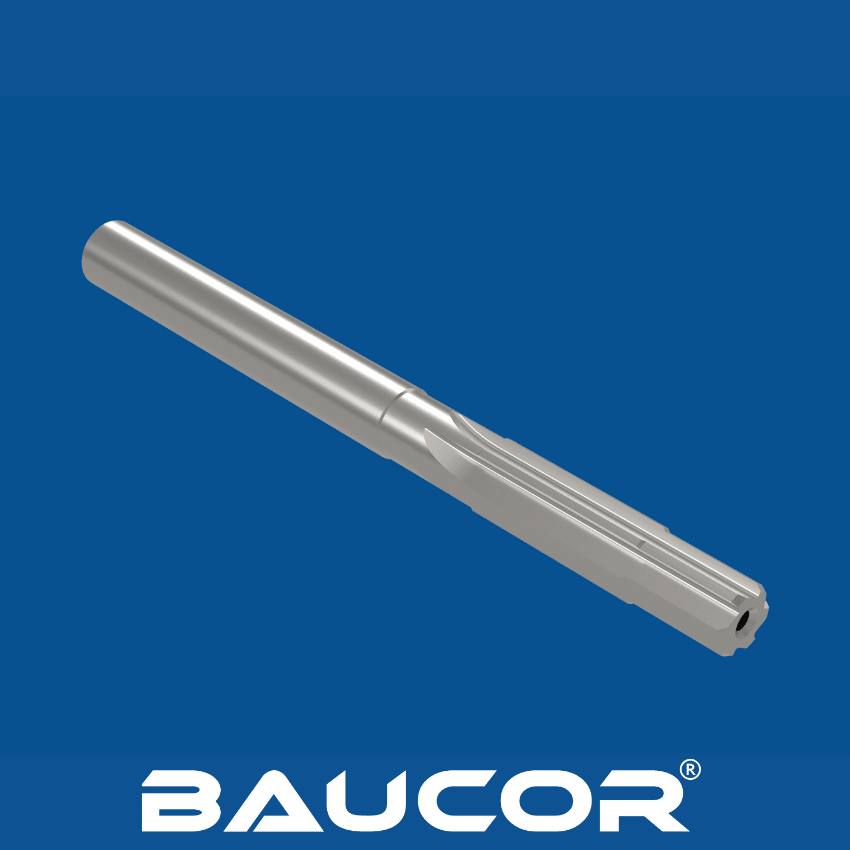
  • Medisinsk utstyr: Bransjen for medisinsk utstyr er avhengig av kanonbor for å lage presise hull i kirurgiske instrumenter, implantater og andre medisinske komponenter. Nøyaktigheten og overflatefinishen på disse hullene er avgjørende for at medisinsk utstyr skal fungere og være trygt.
  • Formverktøy: Kanonbor brukes mye i formbyggingsindustrien til å lage kjølekanaler i sprøytestøpeformer for plast. Disse kanalene bidrar til å regulere formens temperatur under sprøytestøpingen og sikrer jevne plastdeler av høy kvalitet.
  • Energi: Kanonbor brukes i olje- og gassindustrien til å bore dype hull i komponenter til oljebrønner, som borerør og borerigger. Disse hullene brukes til væskepassasje og andre kritiske funksjoner i utvinningsprosessen.

Spesifikke bruksområder:

  • Dyphullsboring: Kanonbor er spesielt utviklet for å bore hull med høyt forhold mellom dybde og diameter. Det gjør dem ideelle for bruksområder som krever dype hull, for eksempel oljekanaler i motorblokker og kjølekanaler i former.
  • Riflebanedannelse: Kanonbor brukes til å lage de spiralformede sporene (riflingen) inne i våpenløp, som gir prosjektilet spinn for nøyaktighet og stabilitet.
  • Produksjon av treblåseinstrumenter: Kanonbor brukes til å bore lange, rette hull i treinstrumenter som klarinetter, fløyter og oboer.

Kanonbor er uunnværlige verktøy i bransjer som krever høy presisjon, nøyaktighet og effektivitet ved dyphullsboring. Evnen til å lage dype, rette hull med utmerket overflatefinish gjør dem uunnværlige i en rekke produksjons- og ingeniørapplikasjoner.

Hvilke bransjer bruker kanonbor?

Kanonbor er uunnværlige verktøy i bransjer som krever dype, presise hull med glatt overflate. Her er de viktigste bransjene som bruker kanonbor:
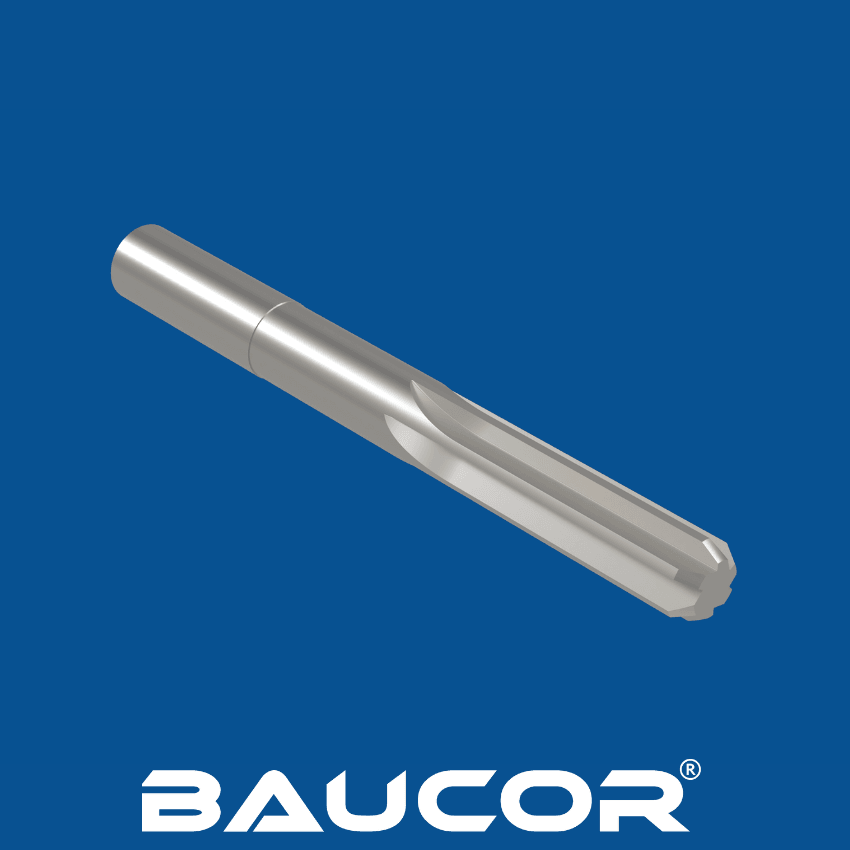
  • Luftfart og romfart: Luftfartsindustrien er avhengig av kanonbor for å lage dype hull i kritiske komponenter som turbinaksler, understellsdeler og hydrauliske manifolder. Presisjonen og rettlinjetheten til disse hullene er avgjørende for flysikkerhet og ytelse.
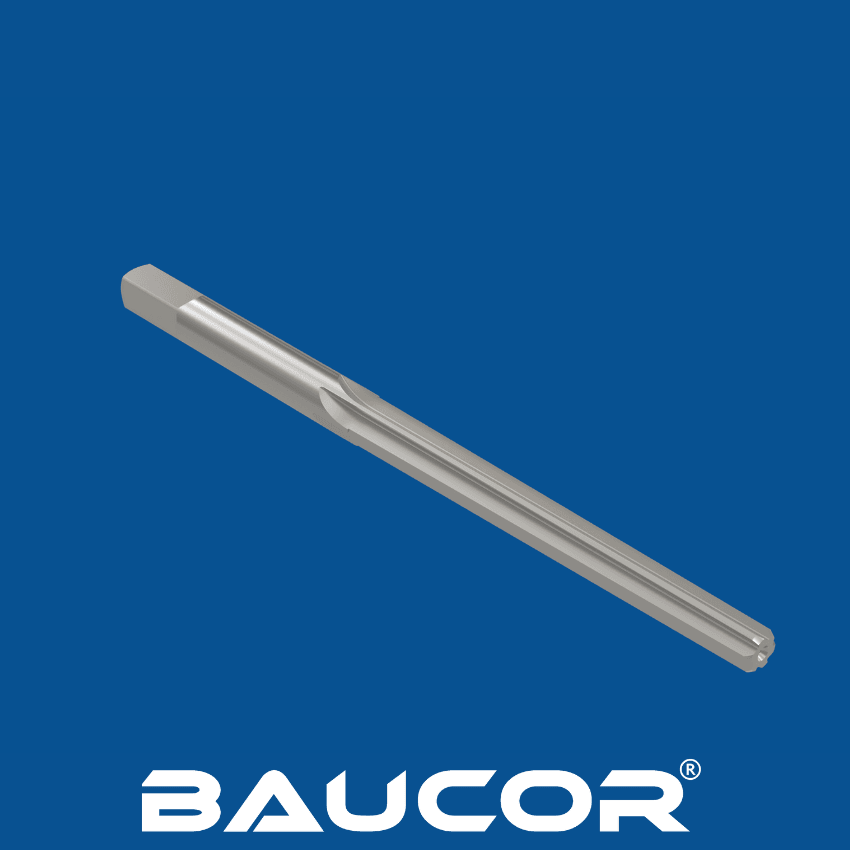
  • Bilindustri: I bilproduksjon brukes kanonbor til å lage oljekanaler og kjølekanaler i motorblokker, topplokk, veivaksler og girkomponenter. Disse kanalene sikrer riktig smøring og kjøling for optimal motorytelse.
  • Medisinsk utstyr: Bransjen for medisinsk utstyr bruker kanonbor til å produsere kirurgiske instrumenter, implantater og andre komponenter der presisjon og renhet er avgjørende. Kanonboring sikrer nøyaktige og gratfrie hull i disse kritiske medisinske produktene.
  • Formverktøy: Kanonboring er avgjørende for å lage kjølekanaler i sprøytestøpeformer som brukes til å produsere plastdeler. Kanalene holder formtemperaturen jevn og sikrer plastprodukter av høy kvalitet og med nøyaktige mål.
  • Olje og gass: I olje- og gassindustrien brukes kanonbor til å lage dype hull i boreutstyr, rør og andre komponenter. Disse hullene brukes ofte til væskepassasje og andre kritiske funksjoner under boreoperasjoner.
  • Forsvarsindustri: Kanonboring brukes i forsvarsindustrien til produksjon av skytevåpen, artillerirør og andre militære komponenter som krever dype, presise hull. Rettlinjetheten og overflatefinishen på disse hullene er avgjørende for nøyaktighet og ytelse.
  • Energi: Energisektoren bruker kanonbor til ulike bruksområder, for eksempel å bore dype hull i turbinkomponenter for kraftproduksjon og i komponenter til fornybare energisystemer.
  • Hydraulikk og pneumatikk: Kanonbor brukes til å lage presise hull i hydrauliske og pneumatiske sylindre, ventiler og andre komponenter der lekkasjefri ytelse er avgjørende.
  • Generell produksjon: Kanonboring brukes i ulike produksjonsbransjer til å lage dype hull i komponenter til maskiner, verktøy og annet utstyr.

Allsidigheten og presisjonen til kanonbor gjør dem uvurderlige i disse bransjene, der kvaliteten og nøyaktigheten på dype hull er avgjørende for produktets ytelse, sikkerhet og levetid.

I hvilke maskiner brukes kanonbor?

Kanonbor er spesielt utviklet for å fungere med spesialiserte maskiner som er optimalisert for dyphullsboring:

  • Kanonbormaskiner: Disse maskinene er spesialbygget for bruk av kanonbor. De har kjølemiddelsystemer med høyt trykk, presis spindelrotasjon og solid konstruksjon for å takle de særegne kravene ved dyphullsboring. Kanonbormaskiner fås i ulike utførelser, blant annet horisontale, vertikale og flerspindlede, tilpasset ulike emnestørrelser og produksjonsvolumer.
  • Dyphullsboremaskiner: Selv om de ikke er utelukkende for kanonbor, kan disse maskinene brukes til kanonboring. De har ofte lignende funksjoner som kanonbormaskiner, for eksempel kjølemiddeltilførsel med høyt trykk og presis spindelstyring. Dyphullsboremaskiner kan også brukes til andre teknikker for dyphullsboring, som BTA-boring og ejektorboring.
  • CNC-maskiner (Computer Numerical Control): Kanonbor kan integreres i CNC-maskineringssentre og dreiebenker for automatisert og svært presis dyphullsboring. CNC-styring gir komplekse verktøybaner og presis posisjonering, slik at du kan produsere intrikate deler med dype hull.
  • Spesialbygde maskiner: I enkelte spesialiserte bruksområder utformes spesialbygde maskiner med kanonboringsfunksjon. Disse maskinene er tilpasset bestemte emnegeometrier og produksjonskrav, og sikrer optimal ytelse og effektivitet ved dyphullsboring.

Valget av riktig maskin for kanonboring avhenger av flere faktorer:

  • Hulldiameter og -dybde: De nødvendige hullmålene bestemmer maskinens størrelse og kapasitet. Større maskiner trengs for å bore dypere og bredere hull.
  • Materiale: Emnematerialet påvirker kravene til maskinens effekt og stivhet. Hardere materialer kan kreve mer robuste maskiner med høyere spindelmoment.
  • Produksjonsvolum: For produksjon i store volumer kan flerspindlede kanonbormaskiner eller CNC-maskiner være å foretrekke på grunn av hastigheten og effektiviteten.
  • Presisjon og toleranse: Bruksområder som krever trange toleranser og høy presisjon, kan kreve CNC-maskiner eller spesialiserte kanonbormaskiner utviklet for nøyaktighet.

Hvis du vurderer kanonboring til ditt bruksområde, anbefaler vi at du rådfører deg med maskinverktøyprodusenter eller eksperter for å finne den mest egnede maskinen for dine behov. De kan gi veiledning om maskinvalg, verktøy og prosessoptimalisering for å oppnå ønsket resultat ved dyphullsboring.

Hvilken design- og ingeniørstøtte tilbyr Baucor for kanonbor?

Som en ledende produsent av kanonbor tilbyr Baucor trolig et omfattende utvalg av design- og ingeniørtjenester som sikrer at kundene oppnår optimal ytelse og effektivitet i sine dyphullsboringer. Disse tjenestene kan omfatte:

Spesialdesign av kanonbor:

Vårt team av erfarne ingeniører kan samarbeide med kunder om å utvikle kanonbor på bestilling, tilpasset spesifikke krav. Det omfatter optimalisering av borgeometrier, som spissvinkel, leppehøyde og føringsfasebredde, tilpasset materialet som bores og ønskede hullegenskaper.

Ekspertise på materialvalg og belegg:

Baucor kan veilede kunder i å velge det mest egnede materialet og belegget til kanonborene, med utgangspunkt i faktorer som emnematerialet, boreforhold og ønsket levetid. De kan anbefale materialer som massivt hardmetall, stål med hardmetallspiss eller andre spesialmaterialer, sammen med belegg som TiN, TiCN eller AlTiN for å øke ytelse og holdbarhet.

Optimalisering av dyphullsboringsprosessen:

Baucors ingeniører kan analysere kundens nåværende boreprosesser og foreslå forbedringer som øker effektiviteten, reduserer verktøyslitasje og bedrer den samlede produktiviteten. Det kan innebære å optimalisere skjæredata som spindelhastighet, matehastighet og kjølemiddeltrykk, samt å anbefale alternative verktøy eller strategier.

Feilsøking og teknisk støtte:

Baucor kan gi omfattende teknisk støtte for å løse eventuelle problemer kundene møter med kanonborene sine. Det kan omfatte feilsøking på stedet, fjernhjelp og tilgang til en kunnskapsbase med tekniske ressurser og feilsøkingsguider.

Opplæring og kursing:

Baucor kan tilby opplæringsprogrammer eller workshops for å lære kundene riktig bruk og vedlikehold av kanonbor. Det kan hjelpe operatørene med å få mest mulig ut av verktøyets levetid, bedre boreeffektiviteten og oppnå bedre resultater.

Bruksspesifikke løsninger:

Baucor kan ha ekspertise innen bestemte bransjer eller bruksområder som krever dyphullsboring, for eksempel luftfart og romfart, bilindustri eller medisinsk utstyr. De kan bruke denne kunnskapen til å tilby skreddersydde løsninger som møter de unike utfordringene i disse bransjene.

Forskning og utvikling:

Baucor investerer trolig i forskning og utvikling for hele tiden å forbedre kanonbor-teknologien og utvikle nyskapende løsninger på utfordringer innen dyphullsboring. De kan samarbeide med kunder om forskningsprosjekter eller tilby betatesting av nye produkter.

Med et omfattende utvalg av design- og ingeniørtjenester hjelper Baucor kundene med å få mest mulig verdi og ytelse ut av kanonborene sine, noe som gir høyere produktivitet, lavere kostnader og bedre produktkvalitet.

UOVERTRUFFEN INGENIØRSTØTTE

Tjenester innen ingeniørstøtte

Ingeniørkompetanse i alle ledd

Baucor tilbyr spesialtilpassede produksjons- og ingeniørløsninger skreddersydd for dine spesifikke behov, på tvers av ulike bransjer.

Produksjonsvennlig konstruksjon (DFM)

Optimaliser designet ditt for produksjon

Baucors ingeniører kan gjennomgå konstruksjonen din og gi tilbakemeldinger som gjør den enklere å produsere, mer kostnadseffektiv og mer effektiv.

Løsninger for prototyper og serieproduksjon

Din løsning, i ditt volum

Enten du trenger én enkelt prototype eller full serieproduksjon, er ingeniørene hos Baucor klare til å samarbeide med deg. Ta kontakt, så diskuterer vi hvordan vi kan realisere konseptet ditt.

Skreddersydde ingeniørløsninger

Skreddersydde løsninger for Baucors kunder

Baucor spesialiserer seg på unike produksjons- og ingeniørløsninger som er utviklet for å dekke de spesifikke behovene til hver enkelt kunde. Kompetansen vår dekker et bredt spekter av bransjer og bruksområder.

Hvilke designguider finnes for kanonbor?

Utformingen av kanonbor er avgjørende for optimal ytelse, presisjon og effektivitet ved dyphullsboring. Dette er de viktigste designprinsippene produsentene følger:

  1. Design med ett spor: Kanonbor har ett rett spor som sørger for effektiv sponfjerning og kjølevæsketilførsel. Designet gir mindre friksjon og varmeutvikling under boring.
  2. Intern kjølevæskekanal: En sentral kjølevæskekanal går gjennom hele borets lengde. Dermed kan kjølevæske under høyt trykk ledes rett til skjæresonen, slik at kjøling og sponfjerning blir effektiv.
  3. Geometri på skjæreenden: Geometrien på skjæreenden er avgjørende for å få presise hull og minst mulig verktøyslitasje. Den omfatter følgende elementer:

Spissvinkel: Vinkelen på borets spiss, vanligvis rundt 130 grader, påvirker sponformingen og skjærekreftene.

Fasebredde: Bredden på den flate overflaten bak skjæreegget, som påvirker sponflyten og skjærestabiliteten.

Eggforskyvning: Høydeforskjellen mellom de to skjæreeggene, som påvirker spontykkelsen og skjærekreftene.

  • Føringsklosser: Føringsklossene sitter bak skjæreegget og stabiliserer boret, slik at hullet holder seg rett under dyphullsboring. Antall, størrelse og form på føringsklossene kan variere med bordiameter og bruksområde.
  • Materialvalg: Kanonbor lages vanligvis av massivt hardmetall, eller med en hardmetallspiss som er loddet fast på en stålkropp. Materialvalget avhenger av emnematerialet, ønsket hullkvalitet og kostnadene.
  • Belegg: Belegg som titannitrid (TiN) eller titankarbonitrid (TiCN) kan brukes for å øke borets hardhet, slitestyrke og skjæreytelse.
  • Total lengde og diameter: Kanonbor fås i mange lengder og diametre for ulike hulldybder og hullstørrelser. Forholdet mellom lengde og diameter er en avgjørende faktor for borets stabilitet og ytelse.
  • Utforming av kjølevæskekanalen: Størrelsen og formen på kjølevæskekanalen påvirker kjølevæskestrømmen og trykket, som er avgjørende for effektiv sponfjerning og kjøling.
  • Utforming av skaftet: Skaftet er vanligvis et rett skaft med Weldon-flate, som sikrer et trygt grep i chucken på boremaskinen.

Ved å følge disse designprinsippene kan produsentene lage kanonbor av høy kvalitet som gir presise, rette og dype hull med utmerket overflatefinish. Det sikrer optimal ytelse og lang levetid ved krevende dyphullsboring i mange ulike bransjer.