Gå til innholdet
Produsent av industrikniver, maskinkniver og spesialtilpassede CNC-verktøy i USA og Tyskland
Industrielt CNC-bor

Nøyaktig hullplassering med punktbor for styrehull

BAUCOR: KONSTRUERT FOR PRESISJON.

HVERT BOR GIR FEILFRIE RESULTATER!

Presisjonsproduksjon som ingeniører og forskere i Fortune 500-selskaper stoler på

Produksjonserfaring som ledende globale selskaper stoler på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

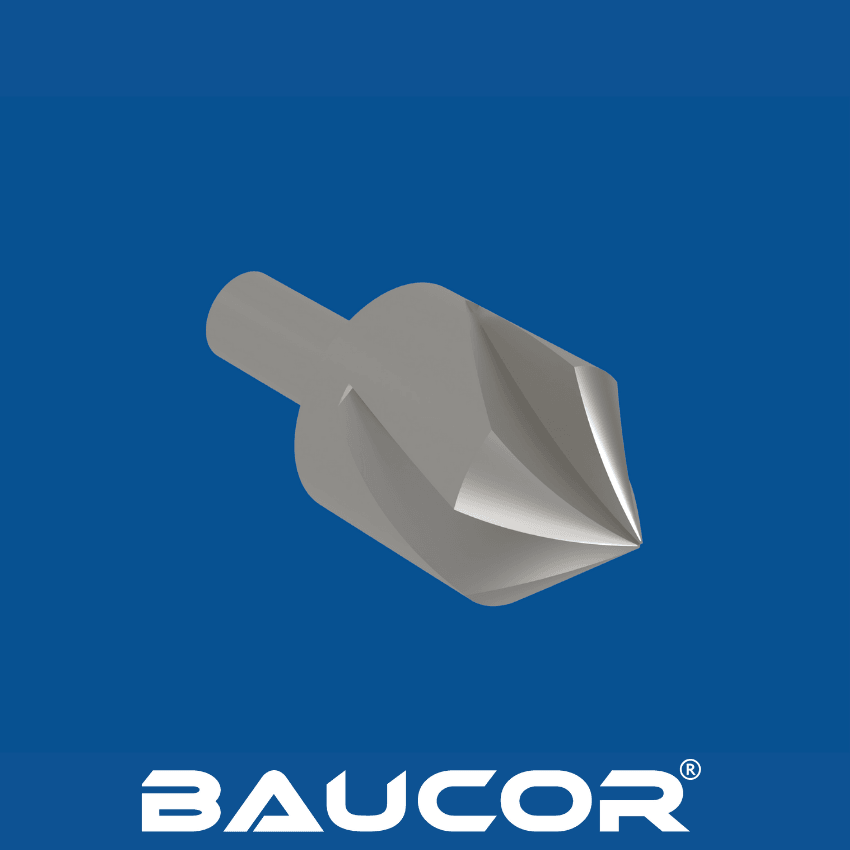
Hva er et punktbor? Hvordan fungerer det?

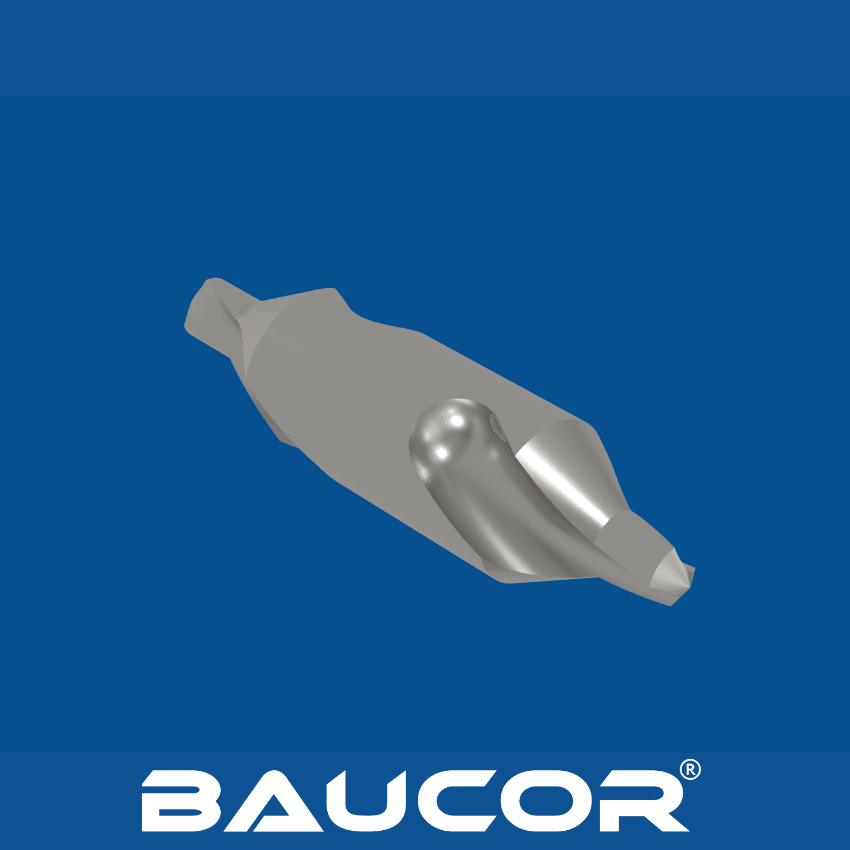
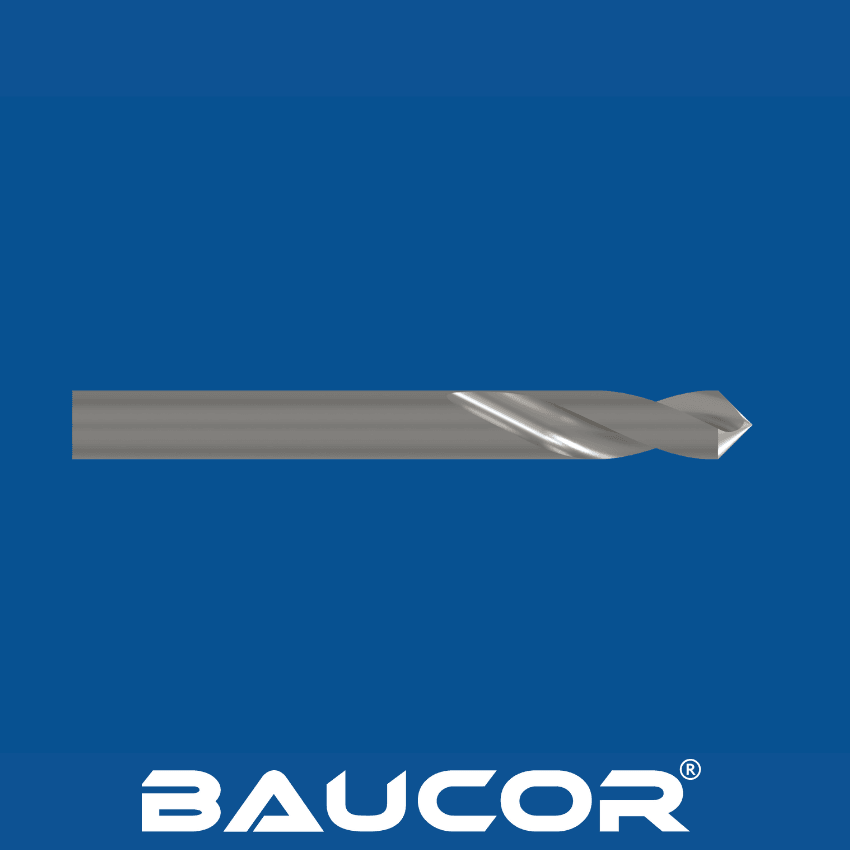
Punktbor er spesialiserte skjæreverktøy som lager en presis konisk fordypning («senter») i et emne. Den fungerer som et svært nøyaktig startpunkt for senere boring, hindrer at boret vandrer og sikrer riktig justering.

Slik fungerer punktbor

  • Klargjøring av emnet: Emnet festes forsvarlig (i skrustikke, oppspenning osv.) på en maskin som en søyleboremaskin eller fresemaskin.
  • Valg av punktbor: Punktboret velges ut fra ønsket spissvinkel (vanlige vinkler er 90° og 120°) og materialet som skal bores.
  • Montering av punktboret: Punktboret spennes fast i maskinens verktøyholder (kjeftchuck eller borchuck).
  • Innretting og posisjonering: Punktboret rettes nøye inn mot hullets tiltenkte senterpunkt på emnet.

Trinn ved senterboring og viktige punkter om senterbor

Lage senterpunktet: Maskinspindelen startes, og punktboret mates inn i emnet med kontrollert trykk. Det danner en presis, konisk fordypning.
Boring: Punktboret byttes ut med et bor i riktig størrelse for å lage det endelige hullet, med den første fordypningen som presist startpunkt.

Viktige punkter om punktbor

  • Nøyaktighet: Punktbor gir svært nøyaktig plassering av hull.
  • Borstabilitet: Fordypningen hindrer at bor «vandrer» eller glir av, særlig på harde eller buede flater.
  • Hullkvalitet: Punktboring gir ofte renere og mer presise hull med mindre risiko for skader rundt hullinngangen.
  • Flere materialer: Punktbor fås i ulike materialer (HSS, koboltlegert HSS) og belegg for å takle ulike typer emner.
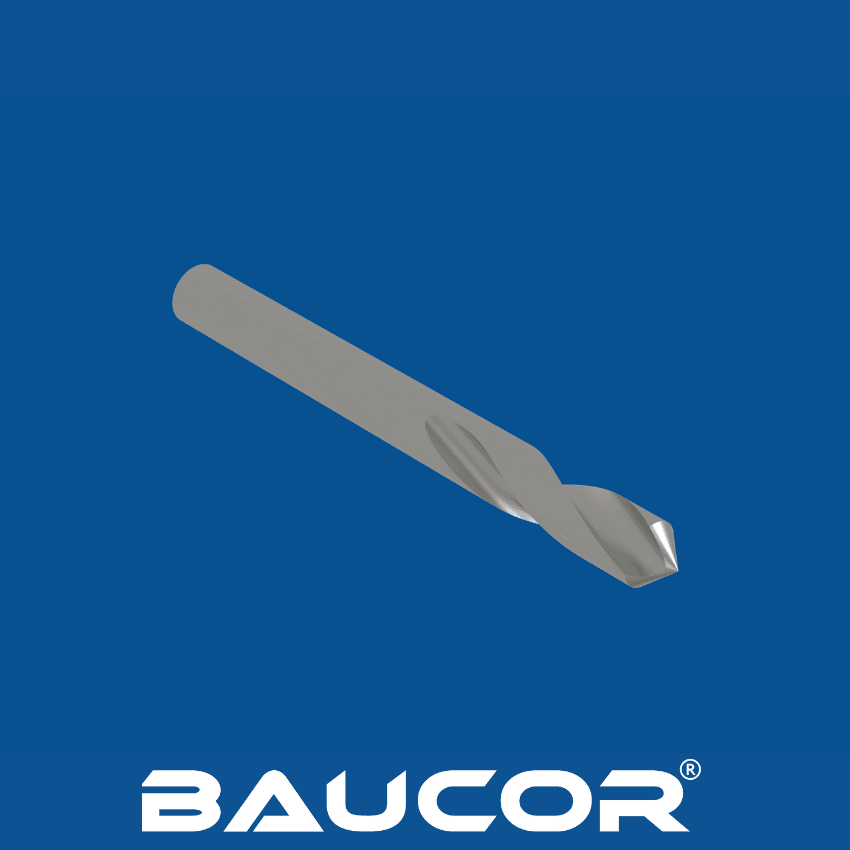
Hvordan produseres punktbor?

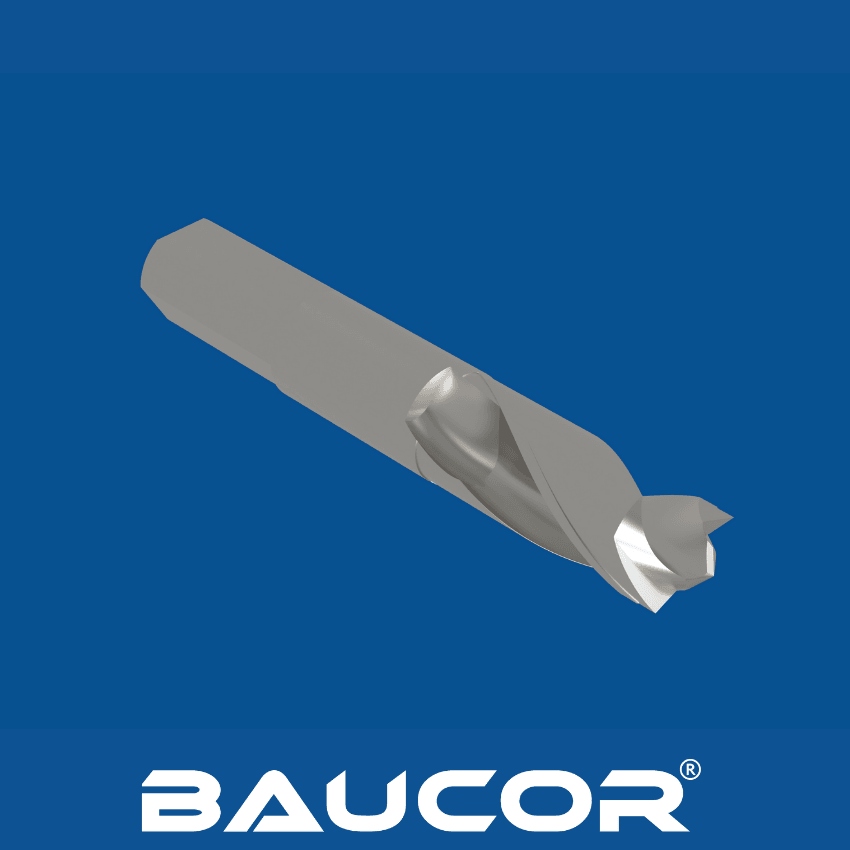
Punktbor

Punktbor skal lage nøyaktige startpunkter for den videre boringen, og krever derfor en presis produksjonsprosess for å sikre riktig geometri og ytelse. La oss se på de viktigste trinnene:

  1. Valg og klargjøring av materiale:
  • Materialvalg: Hurtigstål (HSS) er vanlig, og gir den balansen mellom seighet, slitestyrke og styrke som trengs for å bore i ulike emnematerialer. Noen produsenter velger koboltlegert HSS (HSS-E) for hardere materialer eller krevende bruksområder.
  • Hurtigstål (HSS): Et vanlig og økonomisk valg til generell boring i myke materialer.
Punktbor
  • Koboltlegert hurtigstål (HSS-Co): Gir bedre varmebestandighet og slitestyrke enn HSS, og egner seg til hardere materialer og høyhastighetsbruk.
  • Hardmetall: Ekstremt hardt og slitesterkt, ideelt til boring i harde materialer som støpejern, rustfritt stål og herdet stål. Punktbor i hardmetall holder seg skarpe lenger, noe som gir lengre verktøylevetid og høyere produktivitet.
  • Pulvermetall (PM): Kombinerer høy hardhet, slitestyrke og seighet, og egner seg til et bredt spekter av materialer og bruksområder. Punktbor i PM kan gi bedre ytelse enn bor i HSS og HSS-Co.
  • Polykrystallinsk diamant (PCD): Det hardeste kjente materialet. Punktbor i PCD har eksepsjonell slitestyrke og brukes til boring i ekstremt abrasive materialer som kompositter, keramikk og herdet stål.
  • Første formgiving: Stålstaven som er valgt, kappes til omtrentlig lengde og gjennomgår en varmebehandlingssyklus for å optimalisere hardheten og forberede den på de neste bearbeidingstrinnene.

2. Forming av spor og spiss: Spesialiserte slipeprosesser brukes til å lage punktborets særegne form:

  • Spor: Punktbor har vanligvis to spor for fjerning av materiale under boringen.
  • Konisk spiss og vinkel: Presisjonsslipemaskiner former den koniske spissen nøye til ønsket spissvinkel (90°, 120° osv.). Denne vinkelen er avgjørende for nøyaktig sentrering.

3. Varmebehandling (sluttbehandling):

  • Optimalisering av materialegenskaper: Punktboret gjennomgår en ny varmebehandlingssyklus. Den finjusterer hardheten, seigheten og slitestyrken, slik at det kan lage presise senterpunkter i emner og beholde formen gjennom mange bruksomganger.

4. Overflatebehandlinger (valgfritt): Produsenter kan tilby belegg for bedre ytelse:

  • Sortoksidering: En enkel overflatebehandling som gir noe smøreevne og korrosjonsbestandighet.
  • Titannitrid (TiN): Det klassiske gullfargede belegget reduserer friksjon og slitasje.
  • Avanserte belegg: Alternativer som titanaluminiumnitrid (TiAlN) for høye temperaturer eller spesialbelegg som gir bedre samspill med bestemte materialer.

5. Kvalitetskontroll: Strenge kontroller sikrer kvaliteten:

  • Vinkelnøyaktighet: Den koniske spissens spissvinkel kontrolleres nøye for å sikre at den stemmer med den tiltenkte utformingen.
  • Målnøyaktighet: Punktborets samlede dimensjoner og sporgeometri kontrolleres mot produsentens toleranser.
  • Hardhetsprøving: Bekrefter at materialet har fått ønskede egenskaper gjennom varmebehandlingen
  • Overflatekontroll: Punktboret undersøkes for feil eller mangler som kan påvirke ytelsen eller verktøylevetiden.

BE OM TILBUD

I hvilke størrelser produserer Baucor punktbor?

Baucor er kjent for sin satsing på kvalitet, og produserer punktbor i et omfattende utvalg av størrelser og spissvinkler som sikrer nøyaktige startpunkter for ulike boreoperasjoner. Vår kompetanse garanterer punktbor som gir presisjon og stabilitet.

Vanlige størrelser på punktbor

Baucor tilbyr punktbor i de mest brukte spissvinklene og størrelsene, blant annet:

  • De vanligste metriske størrelsene på punktbor:

Små diametere: 1mm, 1.5mm, 2mm, 2.5mm, 3mm, 3.15mm (nær 1/8 inch)

Mellomstore diametere: 4mm, 5mm, 6mm, 8mm, 10mm

Store diametere: 12mm, 16mm, 20mm, 25mm

Punktbor på 90°

  • 1/8"
  • 5/32"
  • 3/16"
  • 1/4"
  • 5/16"
  • 3/8"
  • 7/16"
  • 1/2"

Punktbor på 120°

  • Kan tilbys i de samme størrelsene som borene med 90° spissvinkel, for å passe ulike hullgeometrier.

Andre mulige størrelser på punktbor

Baucor kan produsere bor til deg i alt fra svært små størrelser som 0.25 mm til store størrelser på opptil 38-40 mm, og dekker dermed et bredt spekter av boreoppgaver. Kontakt oss for å få riktige dimensjoner. Baucor kan produsere bor i de mest spesialiserte størrelsene, tilpasset dine behov.

Hvilke materialer lages punktbor av?

Valget av materiale til et punktbor har stor betydning for ytelsen, levetiden og egnetheten til ulike emnematerialer. La oss se nærmere på alternativene dine:

Vanlige materialer:

  • Hurtigstål (HSS): Det allsidige grunnlaget for mange punktbor. HSS gir en solid balanse mellom:
  • Hardhet: Avgjørende for å lage effektive fordypninger i en rekke emnematerialer og få nøyaktige startpunkter.
  • Seighet: Reduserer risikoen for tidlig brudd og sikrer pålitelig ytelse ved ulike punktboreoperasjoner.
  • Lav pris: Kostnadseffektivt til generell bruk, noe som gjør HSS til et populært valg i mange bransjer.
  • Koboltlegert hurtigstål (HSS-E): Oppgraderingen for tungt bruk! HSS-E løfter ytelsen i krevende situasjoner på grunn av:
  • Varmebestandighet: Beholder hardheten og skjæreevnen selv når temperaturen stiger på grunn av aggressiv punktboring i harde materialer eller utilstrekkelig smøring.
  • Slitestyrke: Forlenger verktøylevetiden betydelig sammenlignet med vanlig HSS, særlig ved punktboring i abrasive materialer eller i produksjon med høye volumer.

Mindre vanlige, men potensielt ideelle materialer

  • Pulvermetallurgisk hurtigstål (PM HSS): Mesteren i slitestyrke! PM HSS har en unik mikrostruktur som gir:
  • Eksepsjonell seighet: Minimerer risikoen for avskalling eller brudd selv i krevende bruksområder.
  • Ekstrem slitestyrke: Varer lenger enn både vanlig HSS og HSS-E, særlig ved gjentatt punktboring i herdet stål, rustfritt stål eller svært abrasive materialer.
  • Hardmetall: I de mest ekstreme situasjonene gir punktbor i massivt hardmetall uovertruffen ytelse, men til en betydelig høyere pris:
  • Maksimal hardhet: Ideelt for å lage presise senterpunkter i de hardeste emnematerialene, der andre verktøystål ville slites raskt.
  • Stivhet: Beholder nøyaktigheten over en svært lang levetid og sikrer jevn sentrering selv ved produksjon i store volumer.

Faktorer som påvirker materialvalget

  • Emnemateriale: Den viktigste faktoren! Tilpass punktborets materialhardhet og slitestyrke til utfordringene i materialet du arbeider med.
  • Produksjonsvolum: Punktboring i store volumer rettferdiggjør ofte investeringen i mer avanserte verktøymaterialer, på grunn av lengre levetid og mindre stans for verktøyskift.
  • Budsjett: Vurder balansen mellom innkjøpskostnad og langsiktige fordeler. Et dyrere punktbor i HSS-E eller PM HSS kan vise seg å være mer kostnadseffektivt over tid i krevende bruksområder.
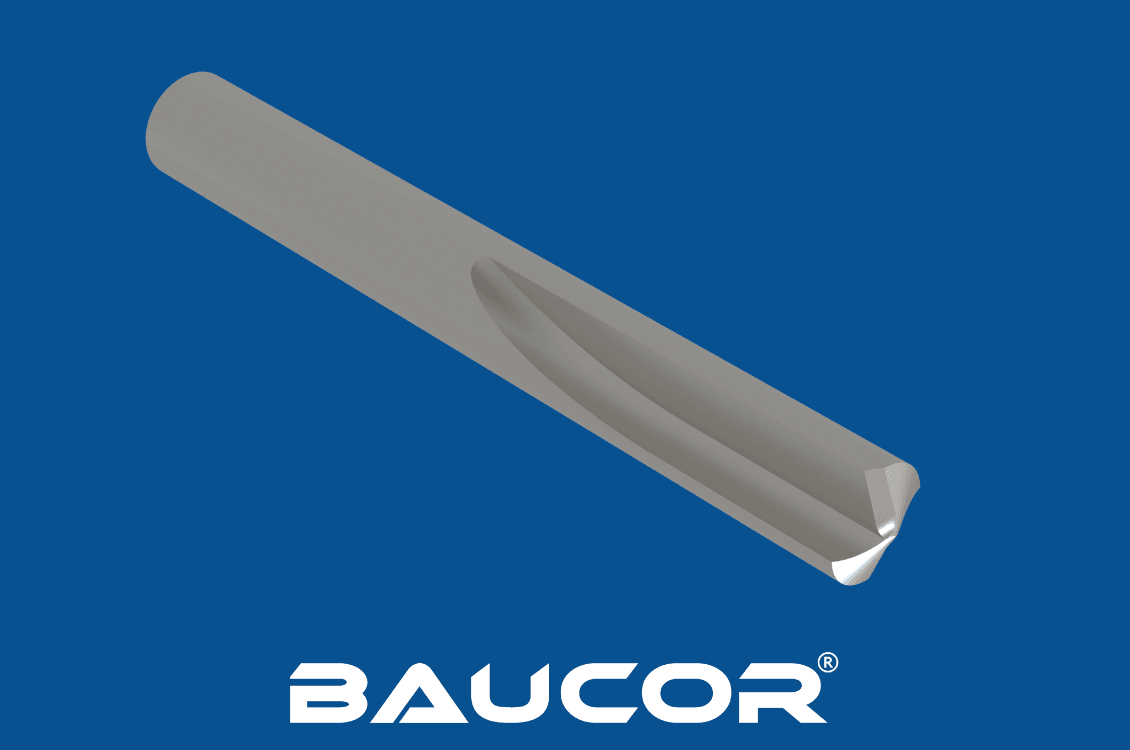
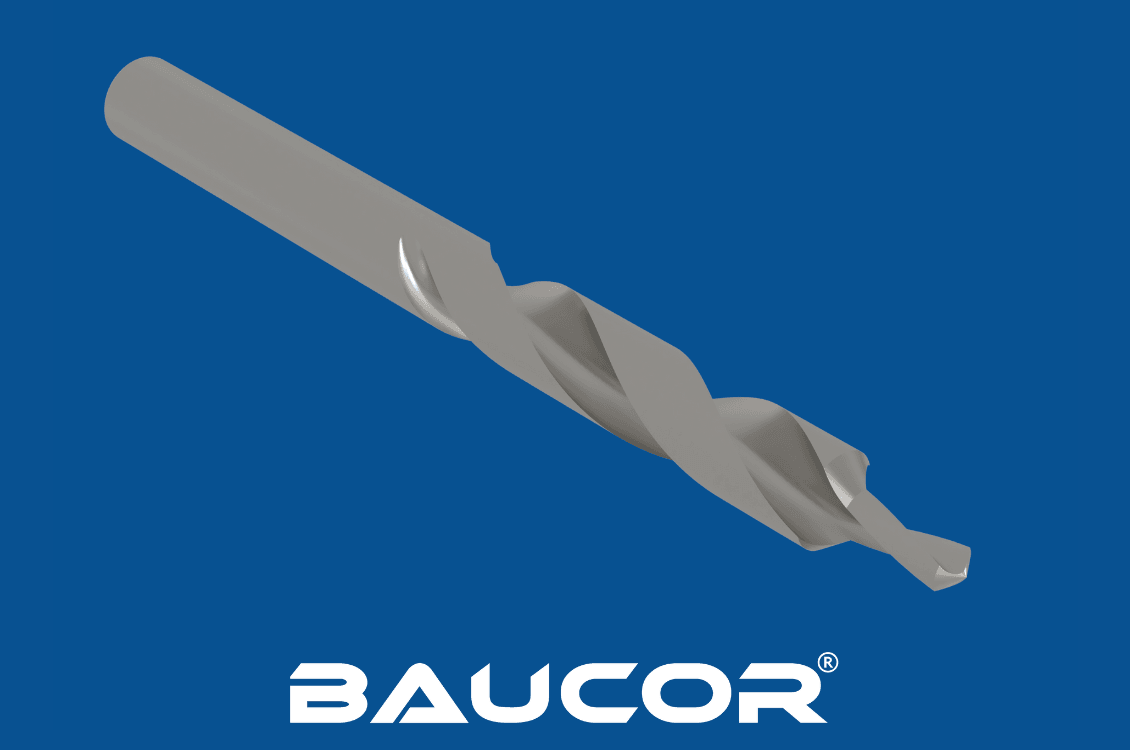
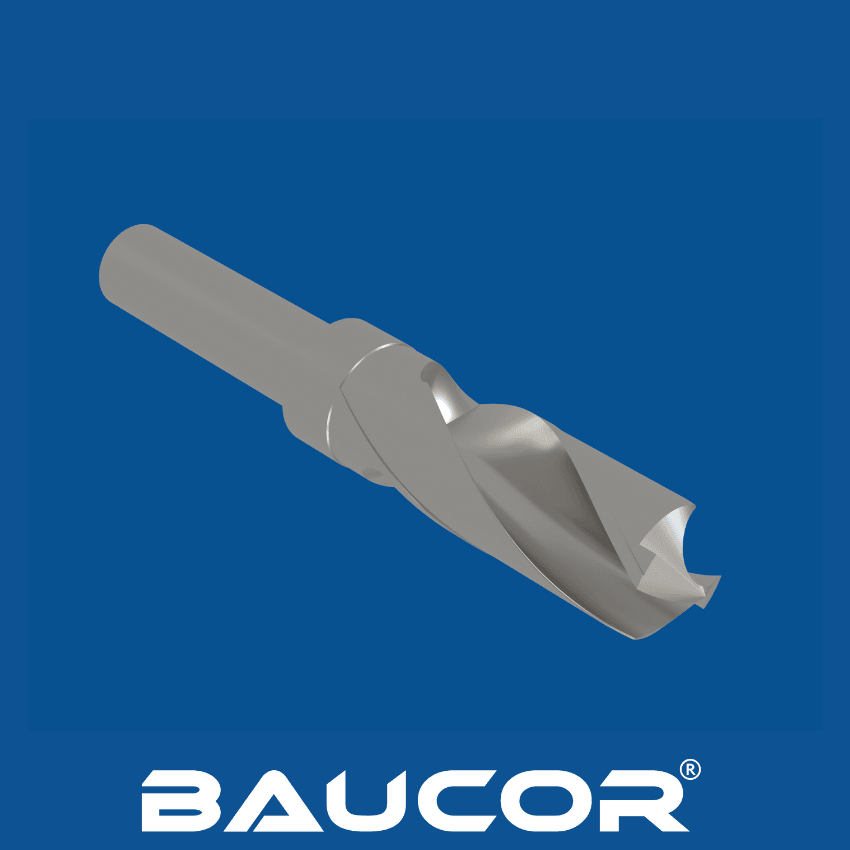
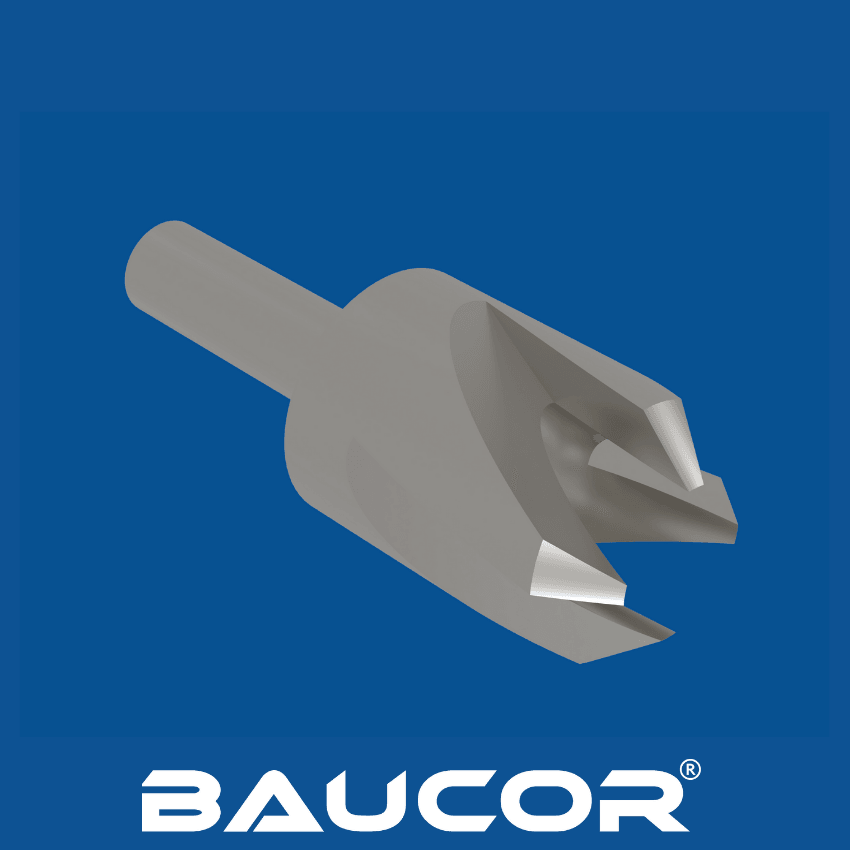
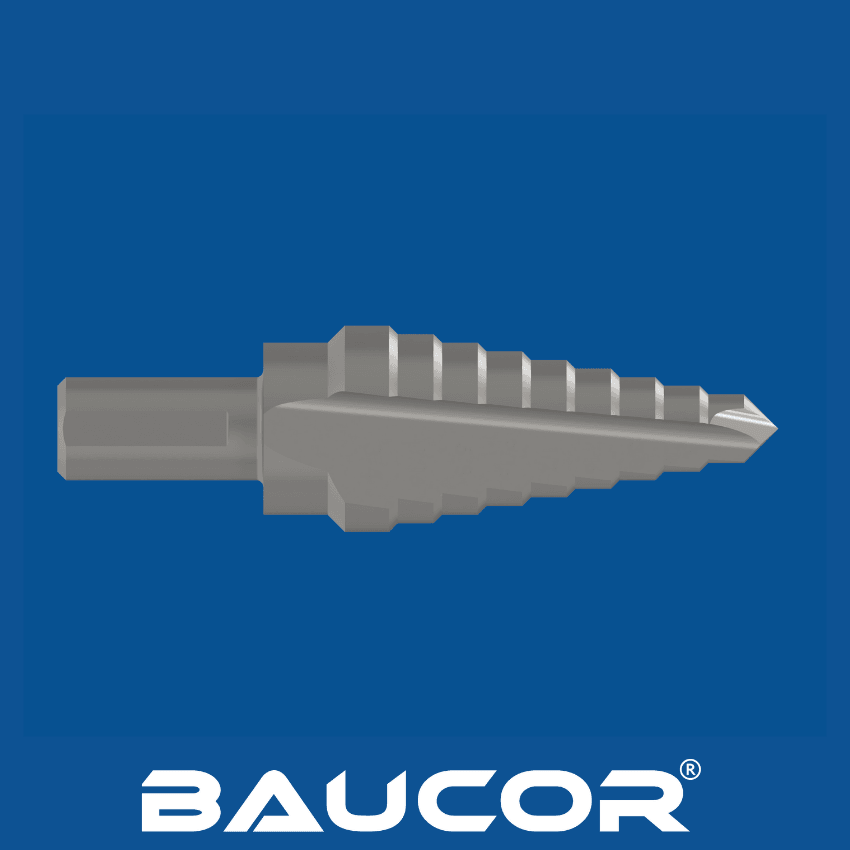
Bor- og fasverktøy

Bor- og fasverktøy

Et bor- og fasverktøy er et spesialisert skjæreverktøy som forenkler arbeidet med å lage hull med fasede kanter. Det kombinerer funksjonene til et bor og et fasverktøy, slik at man slipper separate verktøy og operasjoner.

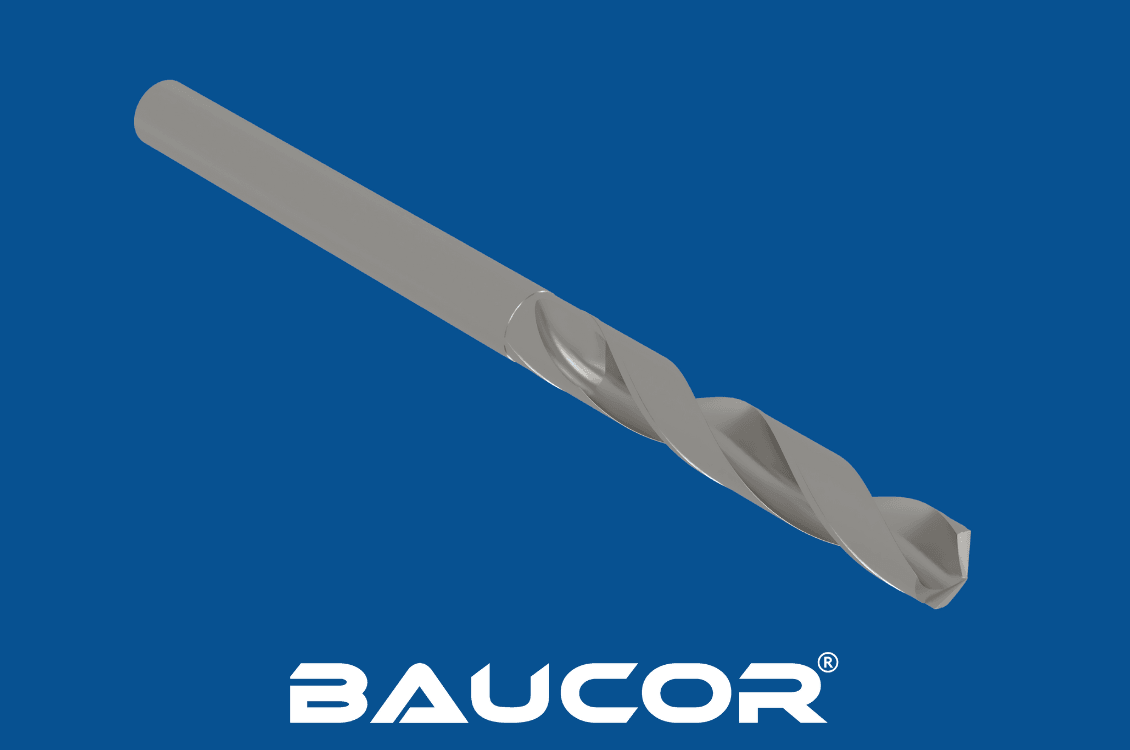
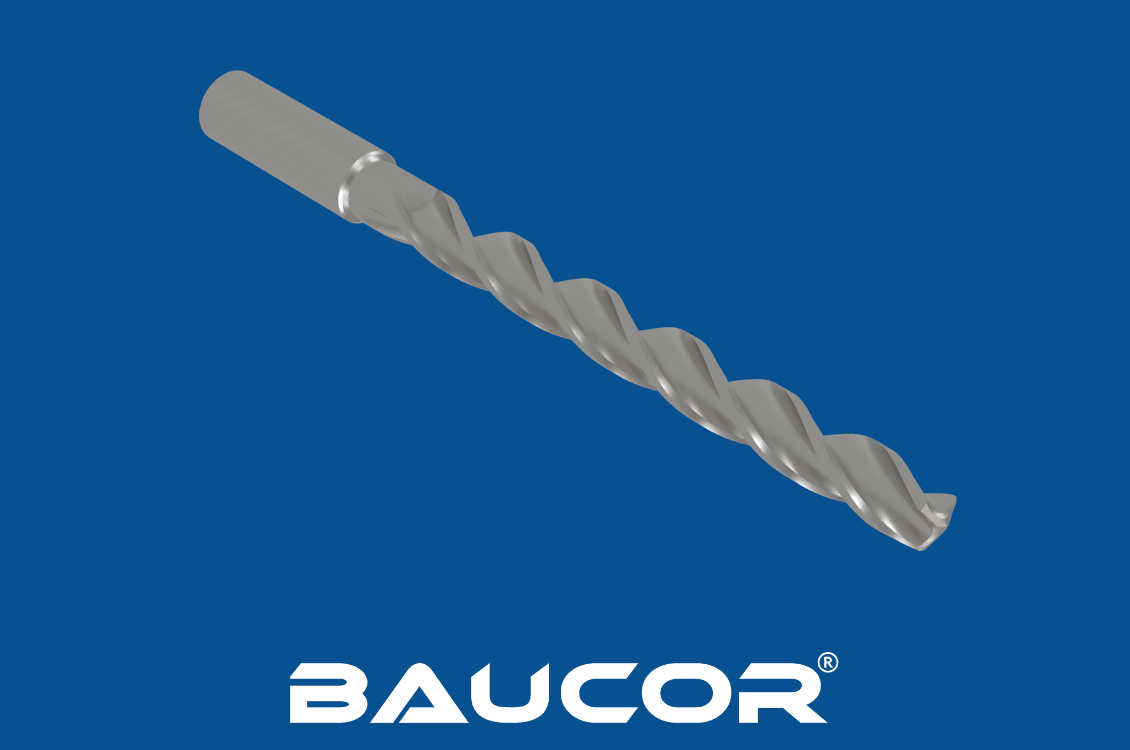
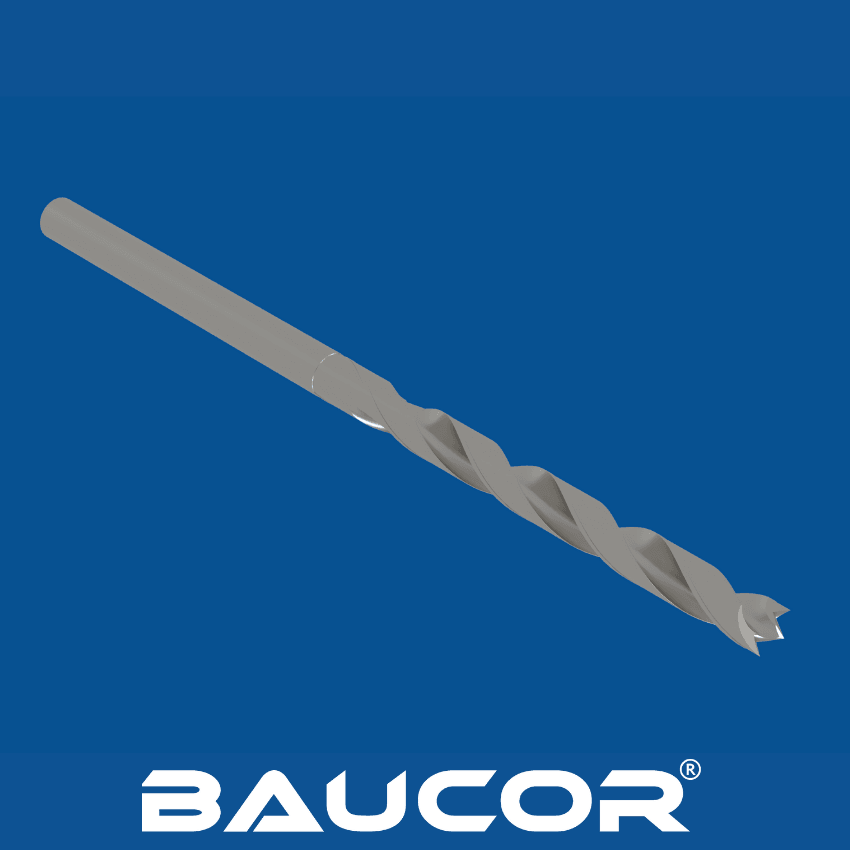
Bor med tre spor

Bor med tre spor

Bor med tre spor er en spesialisert type spiralbor utviklet for bestemte bruksområder.

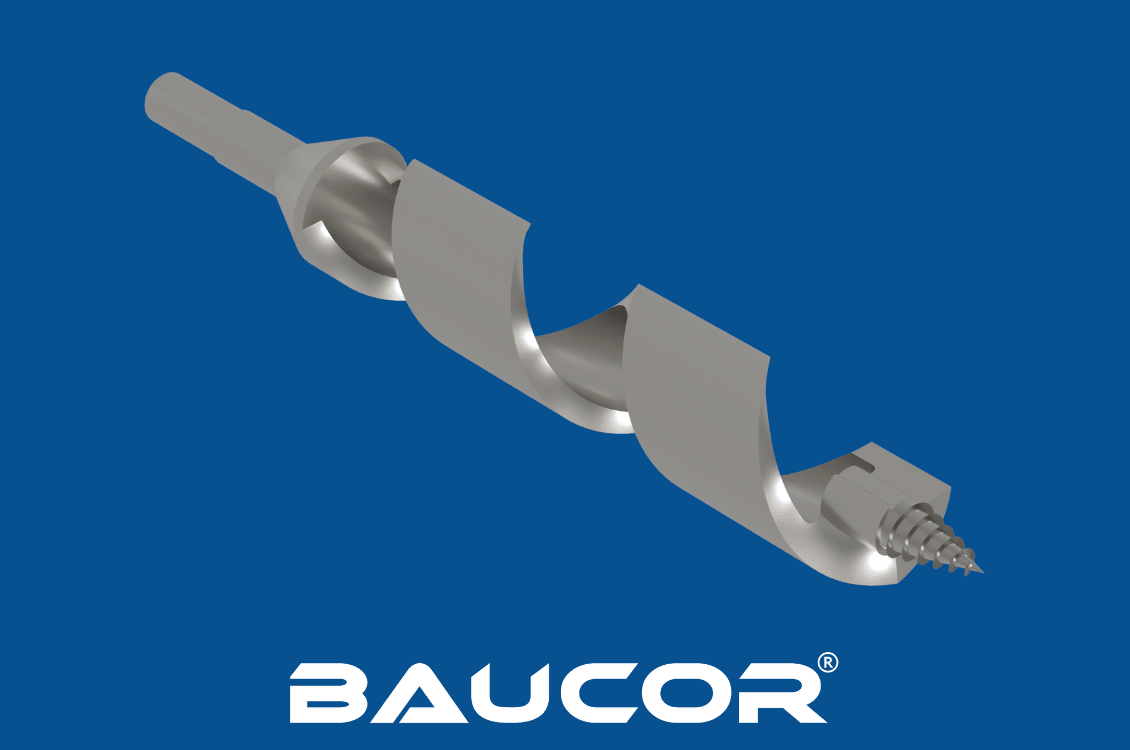
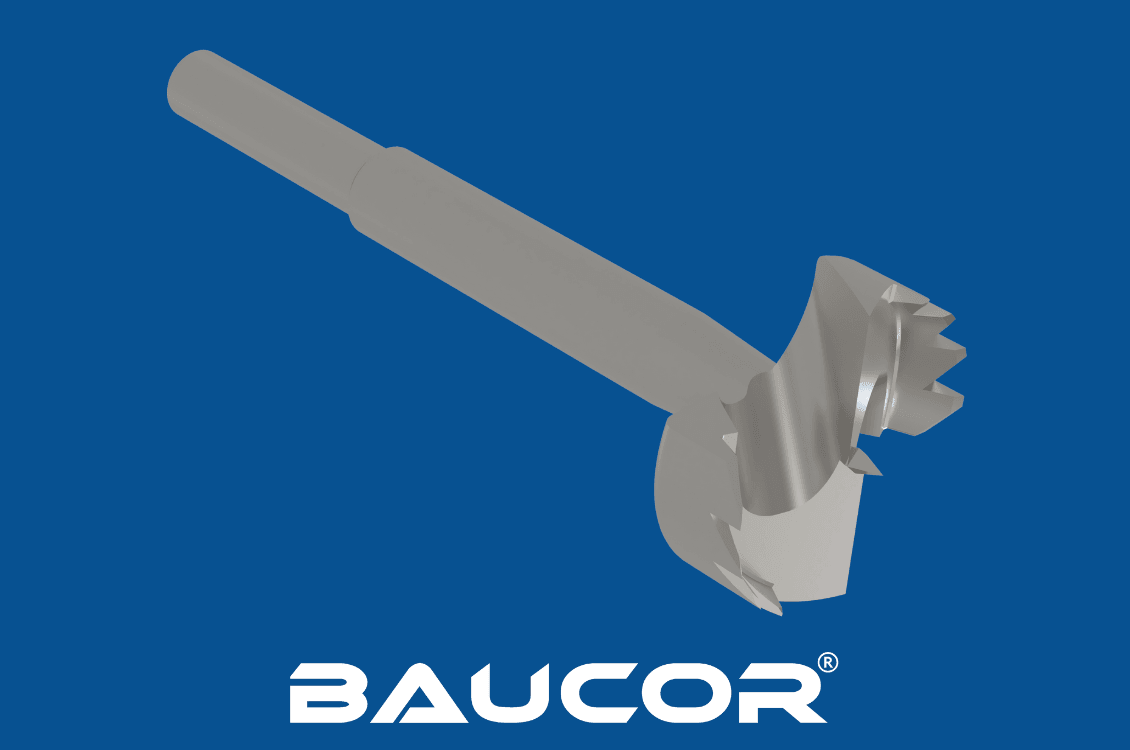
Forstnerbor

Forstnerbor

Et Forstnerbor er en spesialisert type bor som lager rene hull med flat bunn i tre. I motsetning til vanlige spiralbor har Forstnerbor en sirkulær skjærekant som gir en jevn overflate og eksepsjonell presisjon.

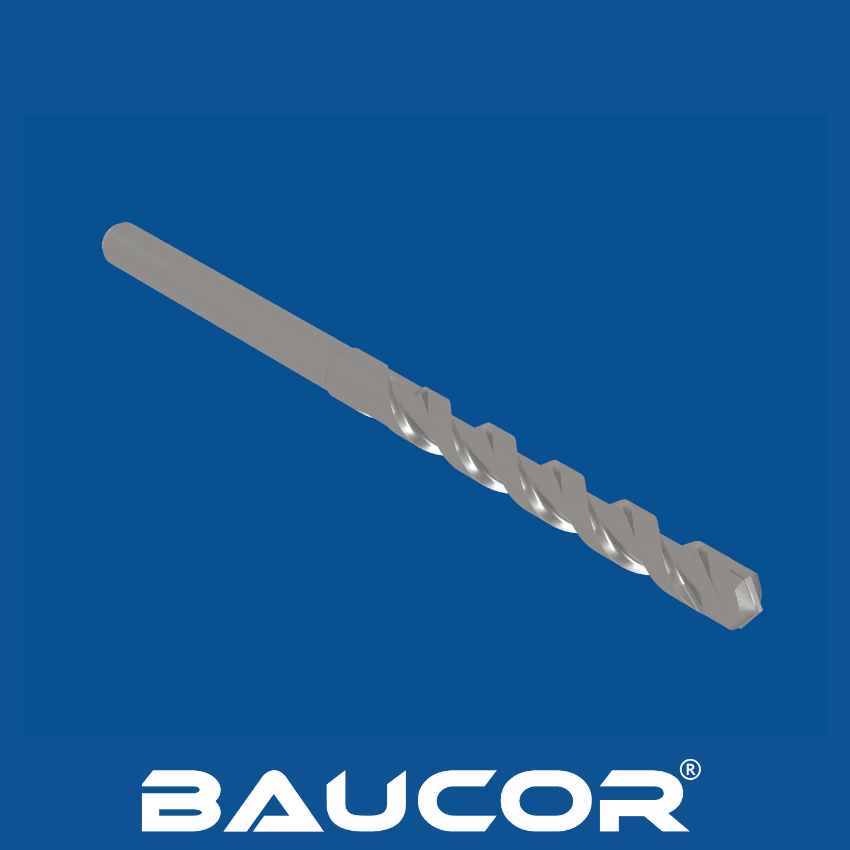
Glass- og flisbor

Glass-/flisbor

Et glass-/flisbor er et spesialisert bor som skjærer gjennom harde og sprø materialer som glass, keramiske fliser, porselen og marmor.

Hvilke belegg gir punktbor bedre ytelse?

Punktbor skal lage presise senterpunkter, og har nytte av belegg som øker slitestyrken, reduserer friksjon og optimaliserer sponevakueringen. Dette kan du møte på:

Vanlige belegg

Sortoksidering: En enkel og rimelig overflatebehandling som gir:

  • Smøreevne: Gir noe redusert friksjon, som hjelper sponevakueringen og begrenser varmeutviklingen.
  • Svak korrosjonsbestandighet: Gir begrenset, men verdifull beskyttelse i visse miljøer.

Titannitrid (TiN): Det klassiske gullfargede belegget som gir en allsidig oppgradering:
Slitestyrke: Forlenger verktøylevetiden, slik at punktboret beholder sentreringsnøyaktigheten selv ved arbeid i abrasive materialer.

Redusert friksjon: Gir jevnere gange og mindre varmeutvikling, noe som minimerer risikoen for deformasjon av emnet rundt fordypningen.

  • Titanaluminiumnitrid (TiAlN): Ideelt ved høyere temperaturer og i hardere materialer:
  • Varmebestandighet: Beholder egenskapene selv når punktboringen utvikler mye varme, noe som er vanlig i harde materialer eller ved aggressive punktboringsparametere.
  • Smøreevne: Lav friksjon bidrar til nøyaktig sentrering og begrenser varmeutviklingen.

Spesialiserte belegg

Titankarbonitrid (TiCN): Utmerket til å redusere friksjon og kaldsveising:

  • Overlegen smøreevne: Sikrer jevn boring og reduserer risikoen for kaldsveising, særlig med materialer som lett fester seg til skjæreeggene.
  • Nøyaktig fordypning: Jevnere skjæring og lavere friksjon bidrar til å bevare fordypningens presise geometri.

Diamantlignende karbon (DLC): Alternativet for ekstrem ytelse:

Enestående hardhet: Eksepsjonell slitestyrke for de mest krevende materialene eller svært høye produksjonsvolumer.

Svært lav friksjon: Optimaliserer sponflyten og minimerer kreftene på punktboret, noe som gir bedre nøyaktighet og lengre levetid.

  • Flerlagsbelegg: Avanserte belegg som kombinerer flere materialer på en gjennomtenkt måte:
  • Tilpasset ytelse: Skreddersydd for å takle spesifikke utfordringer ved punktboring, som ekstrem varme, kaldsveising med et bestemt materiale og krevende toleransekrav.

Velg med omhu

  • Emnemateriale: Den viktigste faktoren! Tilpass belegget til materialet som skal bores, for å minimere slitasje og optimalisere sentreringsnøyaktigheten.
  • Smøring: Selv belagte punktbor har nytte av riktig smøring. Følg produsentens anbefalinger.
  • Kostnad mot ytelse: Vei fordelene ved avanserte belegg opp mot den potensielt høyere prisen. Velg belegget som gir mest verdi for ditt konkrete bruksområde.

BE OM TILBUD

Hvor brukes punktbor?

Viktige bransjer som bruker punktbor

Industri (generelt): Et fast innslag i industrien for å lage nøyaktige startpunkter for videre boreoperasjoner. Bruksområder er blant annet:

  • Komponentproduksjon: Presis plassering av hullsentre på ulike maskinkomponenter, hus og sammenstillinger.
  • Jigger og oppspenninger: Sikrer nøyaktig hullplassering på spesialverktøy for repeterbare produksjonsprosesser.

Luftfart: Strenge toleransekrav gjør punktbor nødvendige for presisjonsbearbeiding og montering av komponenter til luftfart. Bruksområder er blant annet:

  • Motordeler: Nøyaktig boring og gjenging av hull i kritiske motorkomponenter.
  • Bærende sammenstillinger: Lage pilothull for festemidler ved produksjon av flyskrog og understrukturer.

Bilindustri: Brukes gjennom hele produksjonen av kjøretøy:

  • Drivlinje: Posisjonering av hull for festemidler i motorblokker, girkasser og drivlinjekomponenter.
  • Karosseri og understell: Punktboring av hull for sammenføyning av karosseripaneler, bærende elementer og interiørkomponenter.

Maskinering og verktøymaking: Punktbor har mange bruksområder i mekaniske verksteder:

  • Generell hulltaking: Presisjonsboring av ulike komponenter eller emner.
  • Former og dyser: Nøyaktig sentrering for videre bearbeiding av form- eller dysedeler.
Vedlikehold og reparasjon (MRO): Punktbor effektiviserer reparasjon og omarbeiding:

  • Flytting av hull: Lage nye senterpunkter når eksisterende hull er skadet eller feilplassert.
  • Utbedring: Fjerne brukne festemidler ved å bore senterpunkter nøyaktig for uttrekking.

Hvorfor punktbor er uunnværlige

  1. Boringsnøyaktighet: Punktbor hindrer at bor «vandrer», slik at hullene bores nøyaktig der de skal.
  2. Hullkvalitet: Ved å gi et stabilt startpunkt reduserer punktbor risikoen for avskalling, grater og andre mangler rundt hullinngangen.
  3. Skåner boret: Punktboring reduserer belastningen på bor, forlenger levetiden og minimerer brudd.
  4. Mindre omarbeiding: Bedre nøyaktighet gir færre kasserte deler og mindre tid brukt på å rette opp feil.

Hvilke bransjer bruker punktbor?

Bransjer der punktbor er uunnværlige

  • Industri (generelt): Grunnleggende verktøy i produksjonsanlegg for å lage presise senterpunkter for boring i ulike komponenter, delmonteringer og ferdige produkter.
  • Luftfart: Punktbor er avgjørende for presisjonen som kreves i flyindustrien, og sikrer nøyaktig hullplassering i motorkomponenter, flyskrog og andre kritiske deler.
  • Bilindustri: Brukes gjennom hele bilproduksjonen for å plassere hull nøyaktig på motordeler, karosseri og bærende komponenter.
  • Maskinering og verktøymaking: Uunnværlige verktøy for generell boring i et bredt spekter av emner og for å lage startpunkter ved fremstilling av former og dyser.
  • Vedlikehold og reparasjon (MRO): Punktbor effektiviserer reparasjonsarbeid, og gjør det mulig å flytte skadede hull, trekke ut brukne festemidler og utføre generelle utbedringer.

Hvorfor punktbor?

Punktbor gir disse bransjene flere avgjørende fordeler:

  • Nøyaktighet: Hindrer at boret vandrer, slik at hullene havner nøyaktig der de skal.
  • Kvalitet: Gir bedre hullfinish og reduserer risikoen for skade på emnet.
  • Effektivitet: Forlenger borets levetid og minimerer kostbar omarbeiding på grunn av feilplasserte hull.

Hvilke maskiner bruker punktbor?

Hvilke maskiner bruker punktbor, og hvorfor de er uunnværlige i presisjonsproduksjon

Punktbor er svært spesialiserte skjæreverktøy som spiller en avgjørende rolle i presisjonsproduksjon i mange bransjer. Her er de viktigste maskinene som bruker punktbor, og hvorfor:

  • Fresemaskiner: Ved fresing sørger punktbor for at hullene bores nøyaktig der de skal. Den koniske formen gir et presist startpunkt og hindrer større bor i å vandre eller gli, noe som er avgjørende for å holde trange toleranser.
  • CNC-maskiner: CNC-maskiner (Computer Numerical Control) er svært avhengige av punktbor. Ved å forbore et styrehull sørger punktbor for at påfølgende boreoperasjoner stemmer perfekt med de programmerte koordinatene, for maksimal nøyaktighet og repeterbarhet.
  • Søyleboremaskiner: På samme måte som på fresemaskiner brukes punktbor på søyleboremaskiner for å gi punktnøyaktig hullplassering og redusere risikoen for overflateskader.
  • Dreiebenker: Selv om sentrumsbor er mer vanlig på dreiebenker, kan punktbor også være svært effektive. De er særlig nyttige til å sentrere og starte hull i emner med uregelmessigheter eller ufullkommen rundhet.

Hvorfor velge punktbor?

  • Presisjon: Den viktigste fordelen med punktbor er nøyaktig hullplassering. Det gir ferdige deler av høyere kvalitet og færre avvik.
  • Effektivitet: Punktbor forhindrer tidkrevende omarbeiding og kassasjon på grunn av feilplasserte hull.
  • Overflatebeskyttelse: Det grunne styrehullet fra et punktbor minimerer risikoen for at hovedboret skader emnets overflate.

Hvilken design- og ingeniørstøtte tilbyr Baucor for punktbor?

Hos Baucor tror vi på en helhetlig tilnærming til løsninger for punktboring. Vi er ikke bare en leverandør av punktbor, men din dedikerte partner gjennom hele prosessen, fra første design til endelig levering.

Kompetanse innen design og ingeniørfag

  • Materialvalg: Våre erfarne ingeniører samarbeider tett med deg for å forstå dine konkrete behov og anbefale optimalt materiale til punktboret ditt. Enten det er hurtigstål, hardmetall eller avanserte belegg, sørger vi for at verktøyet er bygget for lang levetid og høy ytelse.
  • Optimalisering av geometri: Vi samarbeider om å utforme ideell geometri for punktboret, og tilpasser spissvinkel, sporutforming og andre parametere for å maksimere presisjon, sponevakuering og samlet ytelse i ditt bruksområde.
  • Analyse av bruksområdet: Teamet vårt analyserer bearbeidingsprosessen din grundig for å anbefale punktbor som passer sømløst sammen med eksisterende verktøy og utstyr, slik at driften blir jevn og effektiv.

Førsteklasses egenproduksjon

  • Presisjonsproduksjon: Våre toppmoderne produksjonsanlegg produserer punktborene dine med høyest mulig presisjon og de trangeste toleransene, for jevn nøyaktighet.
  • Kvalitetskontroll: Grundige kvalitetskontroller i alle produksjonstrinn sikrer at punktborene dine oppfyller eller overgår bransjestandardene for ytelse og pålitelighet.

Mer enn produktet: Baucors forpliktelse

  • Teknisk støtte: Ingeniørene våre er alltid tilgjengelige for løpende teknisk bistand, og hjelper deg med å optimalisere valg og bruk av verktøy for maksimal produktivitet.
  • Kontinuerlig forbedring: Vi samarbeider med deg om å analysere verktøyytelsen og finne områder for kontinuerlig forbedring, slik at punktboringen din alltid yter på sitt beste.

Hos Baucor er vi mer enn en leverandør. Vi er din pålitelige partner for å oppnå overlegne resultater ved punktboring.

UOVERTRUFFEN INGENIØRSTØTTE

Tjenester innen ingeniørstøtte

Ingeniørkompetanse i alle ledd

Baucor tilbyr spesialtilpassede produksjons- og ingeniørløsninger skreddersydd for dine spesifikke behov, på tvers av ulike bransjer.

Produksjonsvennlig konstruksjon (DFM)

Optimaliser designet ditt for produksjon

Baucors ingeniører kan gjennomgå konstruksjonen din og gi tilbakemeldinger som gjør den enklere å produsere, mer kostnadseffektiv og mer effektiv.

Løsninger for prototyper og serieproduksjon

Din løsning, i ditt volum

Enten du trenger én enkelt prototype eller full serieproduksjon, er ingeniørene hos Baucor klare til å samarbeide med deg. Ta kontakt, så diskuterer vi hvordan vi kan realisere konseptet ditt.

Skreddersydde ingeniørløsninger

Skreddersydde løsninger for Baucors kunder

Baucor spesialiserer seg på unike produksjons- og ingeniørløsninger som er utviklet for å dekke de spesifikke behovene til hver enkelt kunde. Kompetansen vår dekker et bredt spekter av bransjer og bruksområder.

Hvilke designguider finnes for punktbor?

Viktige designhensyn for punktbor

For å oppnå optimal ytelse og nøyaktighet må flere sentrale elementer tas hensyn til i utformingen av et punktbor:

  • Spissvinkel: De vanligste spissvinklene for punktbor er 90 grader og 120 grader. En vinkel på 90 grader gir en god balanse mellom sentreringsevne og materialfjerning, mens en vinkel på 120 grader passer bedre til hardere materialer.
  • Sporutforming: Antall spor og spiralvinkelen påvirker sponevakueringen og skjæreeffektiviteten. Punktbor har vanligvis to eller tre spor.
  • Stegtykkelse: Steget er den sentrale delen av boret som gir styrke. Et tykkere steg gir økt stivhet, men reduserer sponevakueringen. Stegtykkelsen må balanseres mot styrkekravene og behovet for effektiv sponfjerning.
  • Materiale: Hurtigstål (HSS) er et vanlig materiale til punktbor og gir en god kombinasjon av styrke og lav pris. Til hardere materialer eller produksjon i store volumer gir punktbor i hardmetall overlegen slitestyrke og lengre verktøylevetid.
  • Belegg: Avanserte belegg som TiN (titannitrid) eller TiAlN (titanaluminiumnitrid) kan forbedre verktøyets ytelse betydelig, redusere slitasje og gi bedre varmebestandighet.

Slik kan Baucor hjelpe deg med å optimalisere utformingen av punktboret

  • Simulering og analyse: Ingeniørene våre kan bruke avansert simuleringsprogramvare til å analysere ytelsen til ulike punktborutforminger under dine konkrete bearbeidingsforhold. Det gjør optimalisering mulig før produksjonen.
  • Materialkompetanse: Vi veileder deg i valget av ideell kombinasjon av materiale og belegg ut fra emnematerialet, bearbeidingsparametrene og ønsket verktøylevetid.
  • Prototyping: Baucor kan raskt produsere prototyper av spesialtilpassede punktbor for testing og validering i ditt faktiske bruksområde.

Retningslinjer for bruk av punktbor

  • Fordypningsdybde: Ideelt bør fordypningsdybden være omtrent halvparten av diameteren til det ferdige hullet.
  • Hastigheter og matinger: Riktige hastigheter og matinger er avgjørende for optimal ytelse. Følg produsentens anbefalinger og juster ut fra materialet og skjæreforholdene dine.