
Hvordan produseres rørgjengetapper?
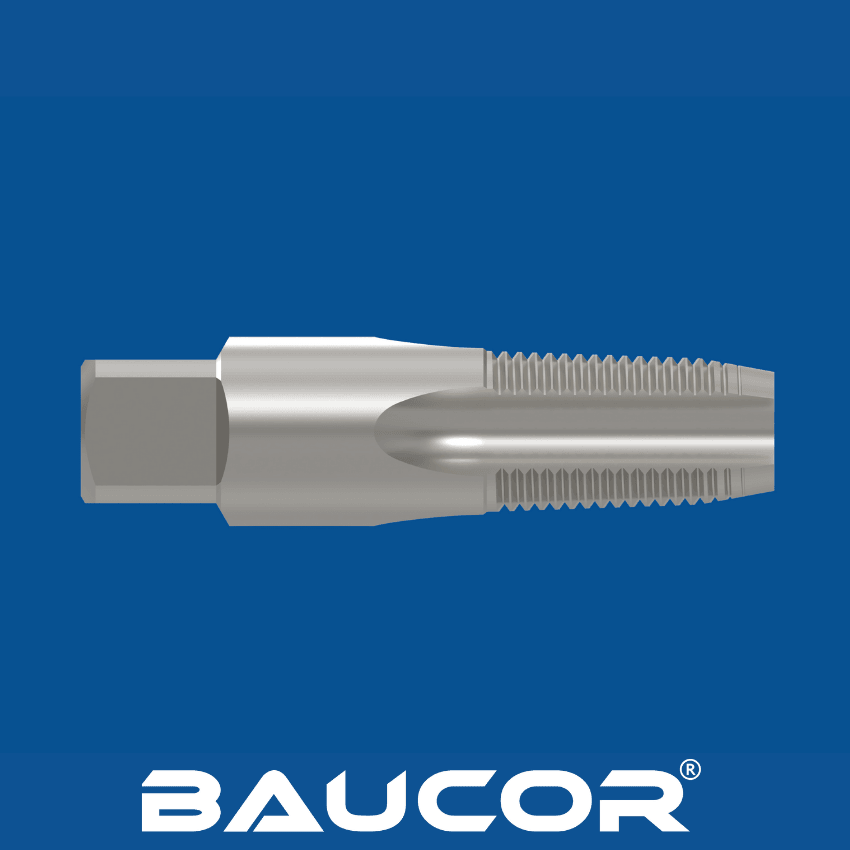
Fremstillingen av rørgjengetapper, med den spesialiserte koniske utformingen som er avgjørende for lekkasjetette forbindelser, er en nøye prosess der nøyaktighet og materialegenskaper er avgjørende. La oss se nærmere på de viktigste trinnene:
- Materialvalg og forberedelse:
- Valg av materiale: Hurtigstål (HSS) er grunnlaget for mange rørgjengetapper på grunn av balansen mellom seighet, slitestyrke og lav pris. For særlig harde rør eller krevende bruksområder kan produsenter velge kobolthurtigstål (HSS-E) for bedre varmebestandighet, eller til og med pulvermetallurgisk hurtigstål (PM HSS) for maksimal seighet.
- Andre mulige materialer er kobolthurtigstål (HSS-Co), pulvermetall (PM), høytytende hurtigstål (HP-HSS), hardmetall, titannitrid (TiN), titankarbonitrid (TiCN), titanaluminiumnitrid (TiAlN), diamantlignende karbon (DLC) og aluminiumtitannitrid (AlTiN).
- Første formgiving: Den valgte stålstangen kuttes til omtrentlig lengde og varmebehandles for å øke hardheten, slik at den er klar for de store påkjenningene i bearbeidingen.
Formgiving av emnet:
- Sliping eller dreiing: Maskinering fjerner overflødig materiale for å danne tappens skaft (den ugjengede delen som holdes av verktøyholderen) og dens samlede diameter. Disse målene er allerede tett kontrollert, siden de påvirker den endelige gjengestørrelsen og kompatibiliteten.
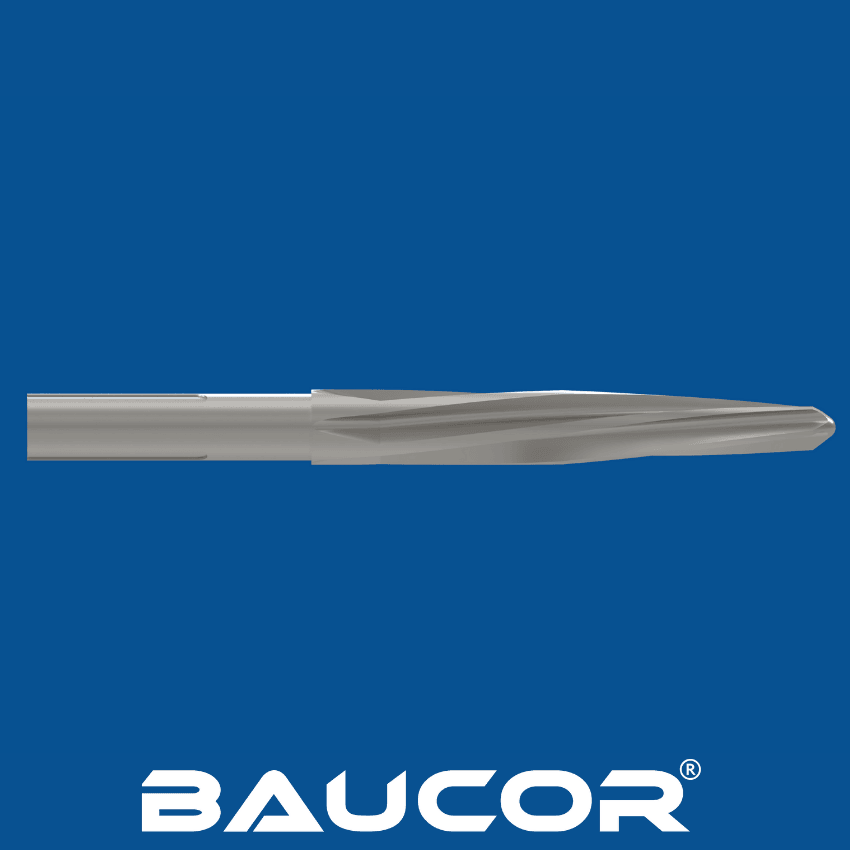
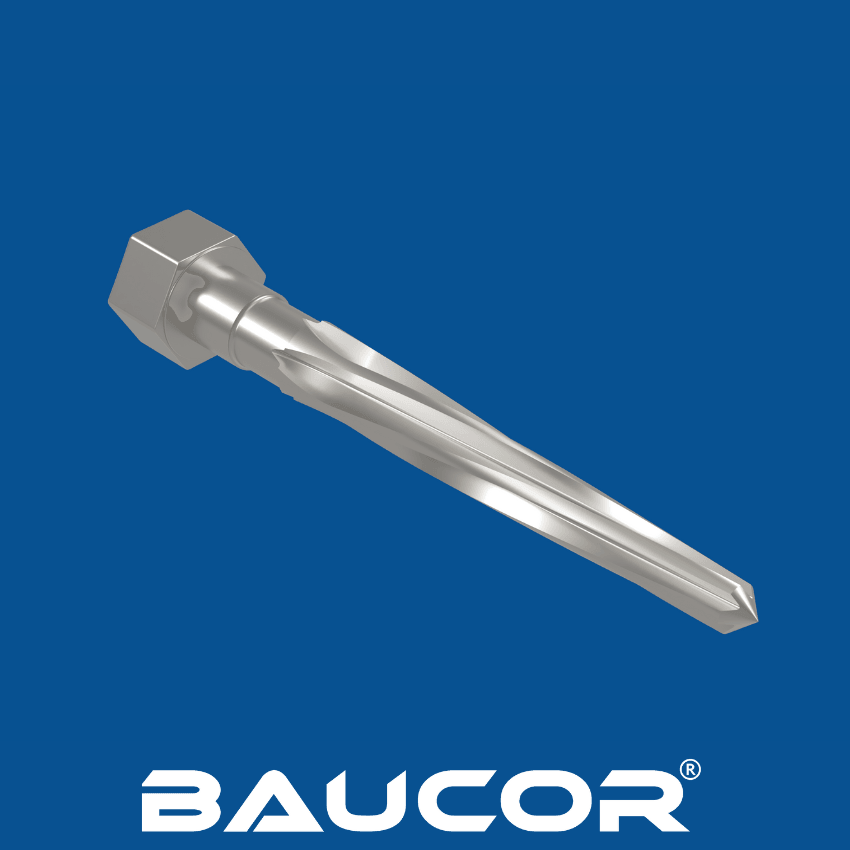
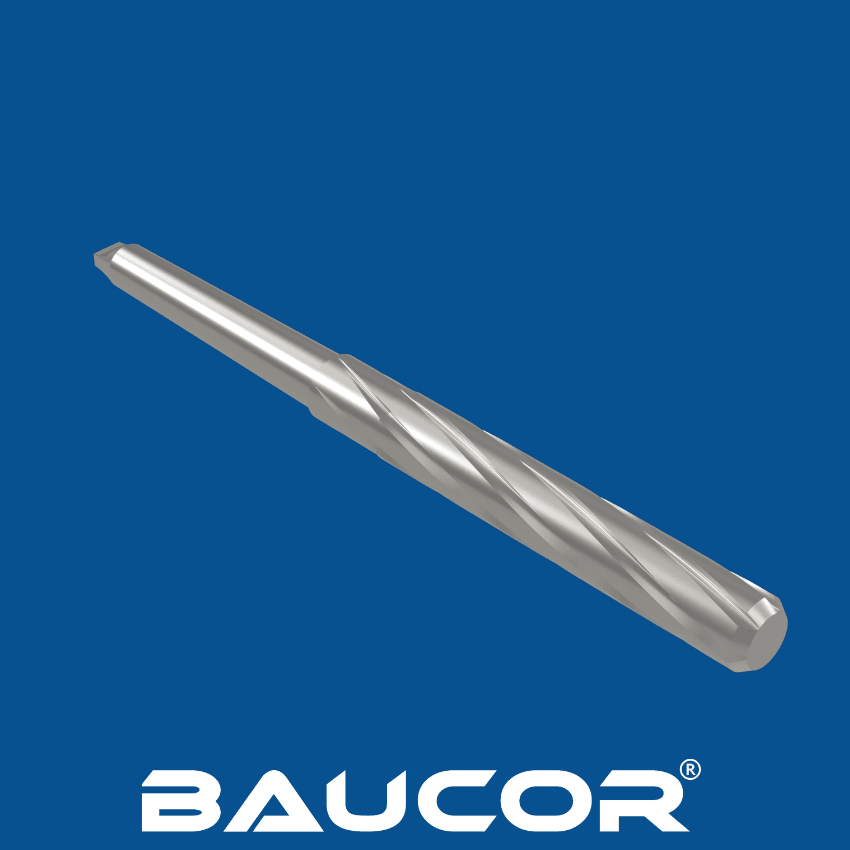
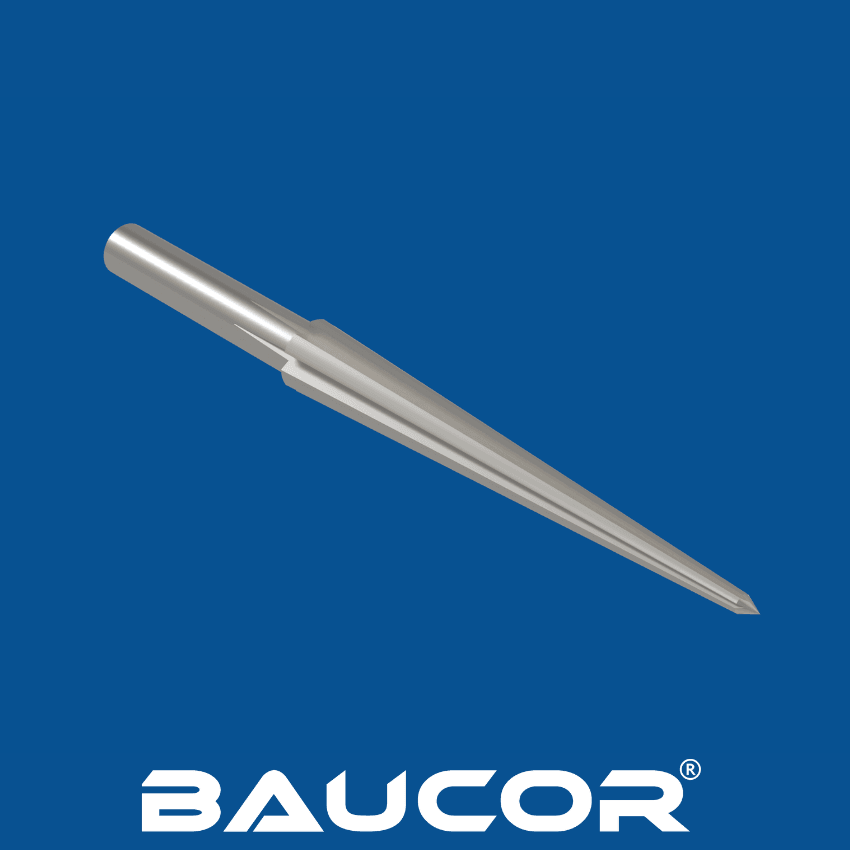
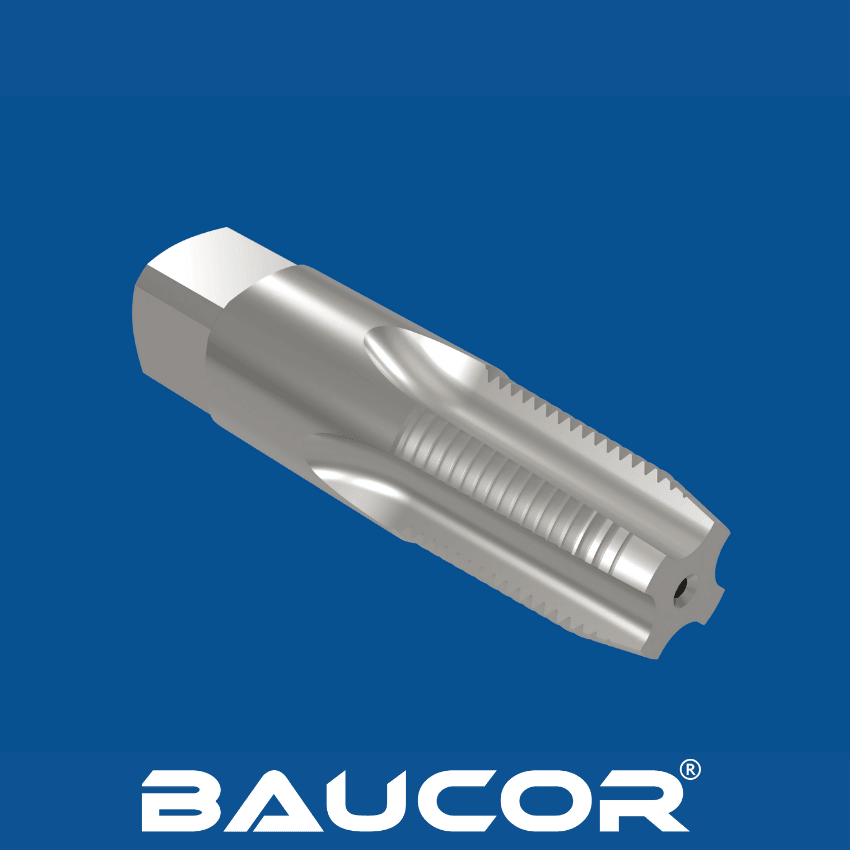
- Sporfresing: Spesialiserte fresemaskiner former tappens karakteristiske spor. Rørgjengetapper kan ha rette spor for korte spon i vanlige materialer, eller spiralspor for bedre sponutkast i tøffere materialer eller dypere hull.
Gjengedannelse:
- Spesialisert gjengeslipning: Presisjonsslipemaskiner spiller den mest kritiske rollen. Disse maskinene bruker slipeskiver med en profil som speiler ønsket gjengestandard (for eksempel NPT eller NPTF) og som inkluderer den nødvendige koniske formen.
- Presisjon og kontroll: CNC-teknologi (Computer Numerical Control) sikrer nøyaktighet og repeterbarhet i gjengeskjæringen. Produsentene kontrollerer slipeskivenes hastighet, maskinens bevegelser og til og med kjølevæskestrømmen nøye for å opprettholde optimale skjæreforhold.
Varmebehandling
- Optimalisering av materialegenskapene: Tappen gjennomgår enda en varmebehandlingssyklus. Dette siste trinnet finjusterer hardhet, seighet og slitestyrke, slik at den tåler kreftene ved gjengeskjæring i rørmaterialer.
Overflatebehandlinger (valgfritt):
- Titannitrid (TiN): Det klassiske gullfargede belegget reduserer friksjon og slitasje.
- Avanserte belegg: Alternativer som titanaluminiumnitrid (TiAlN) for høytemperaturbruk eller kromnitrid (CrN) for korrosjonsbestandighet kan velges strategisk.
Kvalitetskontroll: Strenge kontroller sikrer kvaliteten:
- Målnøyaktighet: Gjenger, diametre, konisitet og tappens samlede geometri kontrolleres nøye mot strenge toleranser som er fastsatt av bransjestandarder og produsenten.
- Hardhetstesting: Bekrefter at materialet har fått ønskede egenskaper gjennom varmebehandlingen
- Overflatekontroll: Tappen undersøkes for feil eller ufullkommenheter som kan påvirke ytelsen eller verktøylevetiden.