Gå til innholdet
Produsent av industrikniver, maskinkniver og spesialtilpassede CNC-verktøy i USA og Tyskland
Industrielt skjæreverktøy under boring

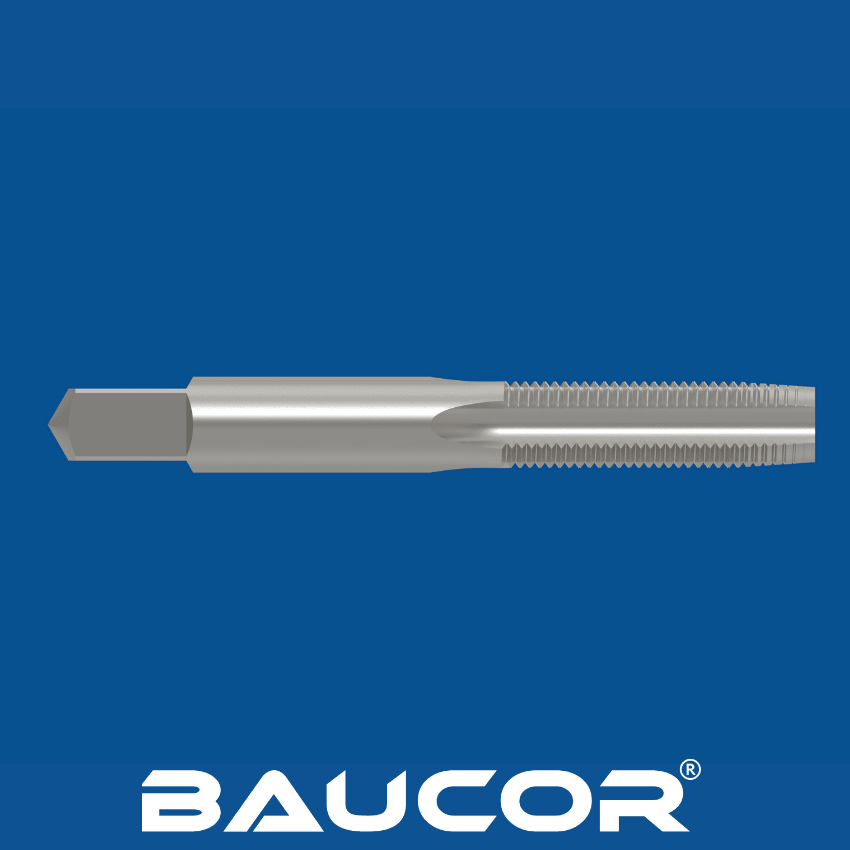
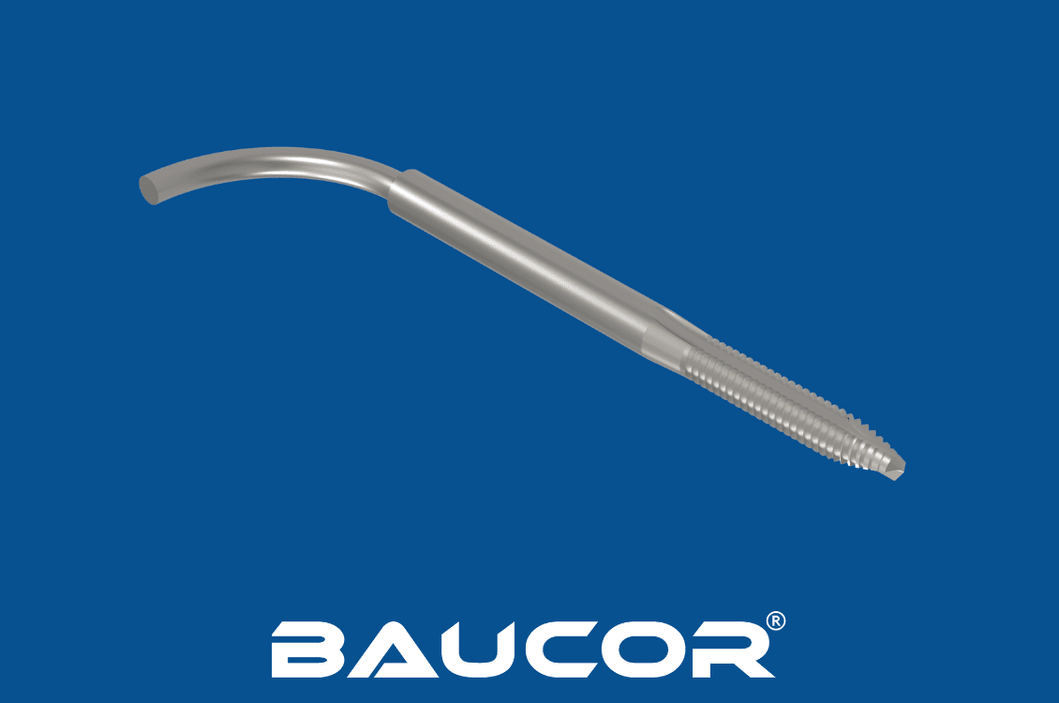
Forskjærer-gjengetapper for fagfolk og hobbybrukere

VELG BAUCOR OG HEV FORVENTNINGENE DINE:

OPPLEV FORSKJELLEN MED SØMLØSE GJENGETAPPER SOM REDEFINERER YTELSE OG STIL

Presisjonsproduksjon som ingeniører og forskere i Fortune 500-selskaper stoler på

Produksjonserfaring som ledende globale selskaper stoler på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Hva er en forskjærer-gjengetapp? Hvordan fungerer den?

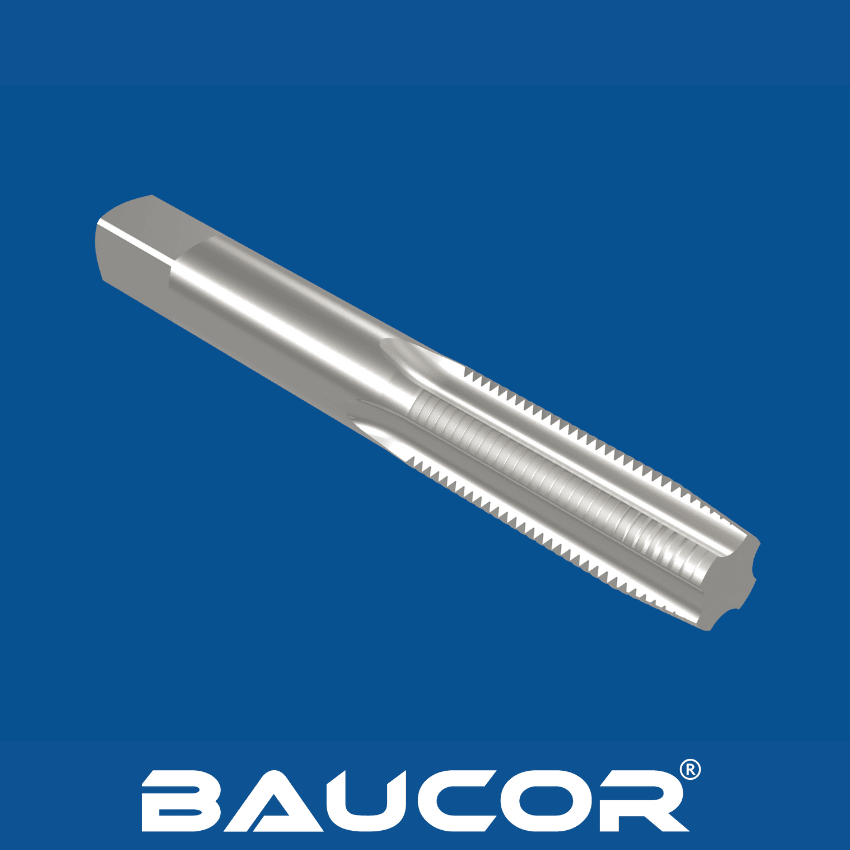
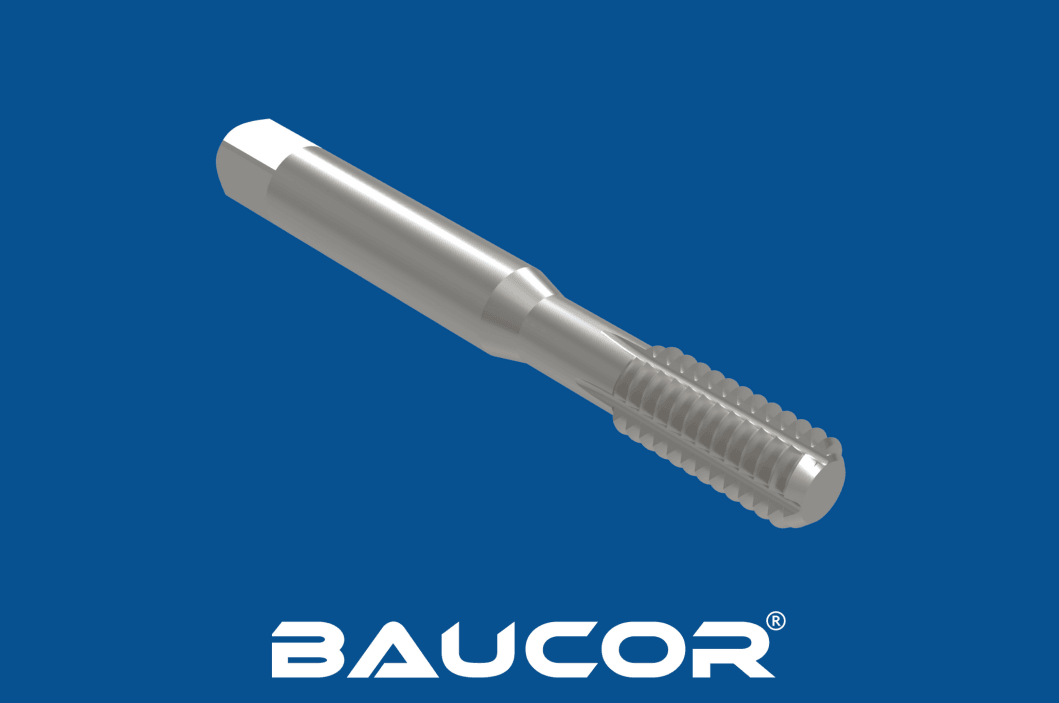
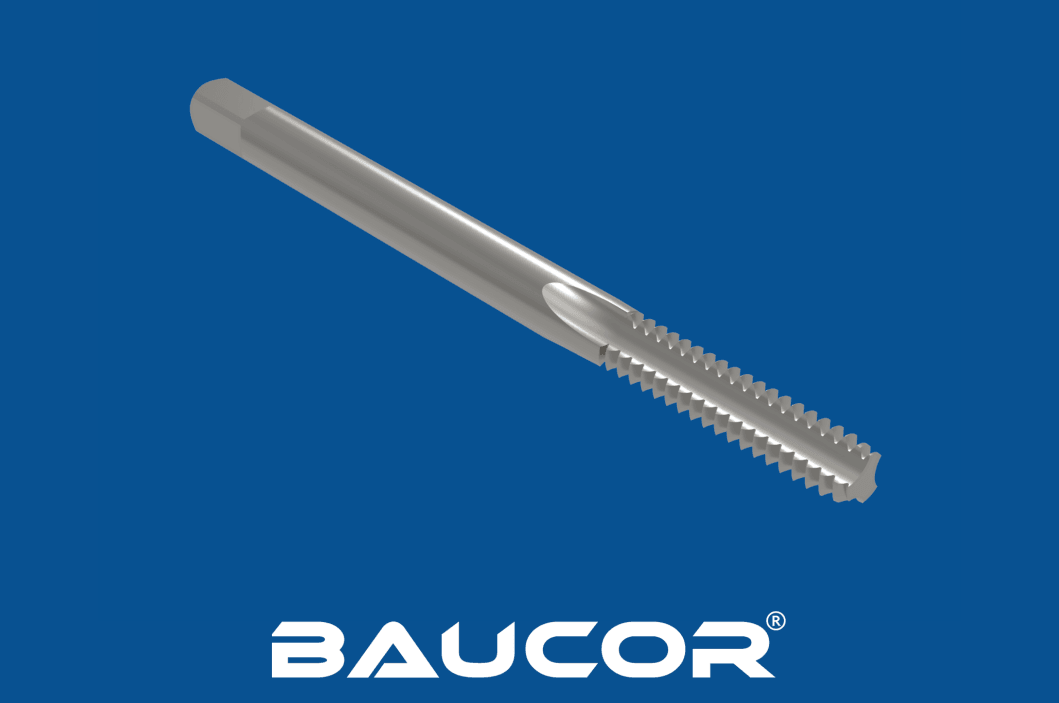
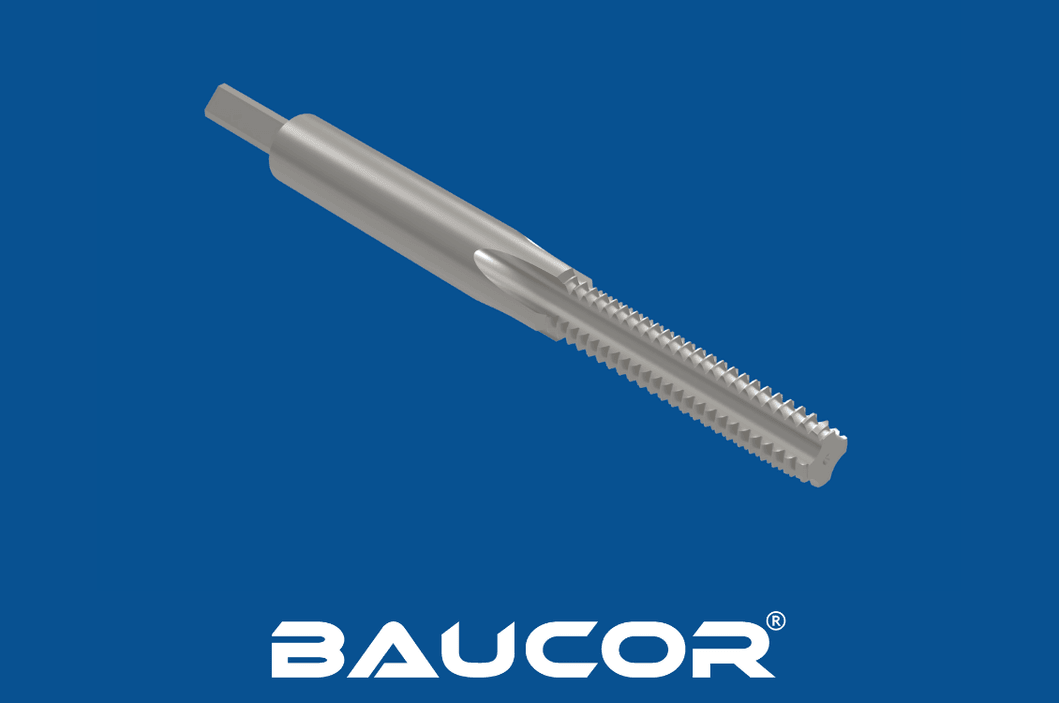
Forskjærer-gjengetapper, også kalt starttapper, er skjæreverktøy som brukes til å starte gjengeprosessen i et hull. Den koniske utformingen gjør dem ideelle for å starte gjenger jevnt og redusere risikoen for kryssgjenging.

Slik fungerer forskjærer-gjengetapper

  • Konisk innføring: Det kjennetegnende trekket ved en forskjærer-gjengetapp er den gradvise konusen i startenden, som vanligvis strekker seg over 8-10 gjenger. Denne koniske delen leder gjengetappen inn i hullet og skjærer gradvis bort materiale, slik at det dannes en delvis gjengeform som går over i den fulle gjengeprofilen.

Skjærevirkning og gradvis gjengedannelse med forskjærer-gjengetapper

  • Skjærevirkning: Som andre gjengetapper har forskjærer-gjengetapper skjær som fjerner materiale fra arbeidsstykket og danner gjengene. Når gjengetappen roterer og beveger seg inn i hullet, skjærer skjærene gradvis bort materiale og lager de spiralformede sporene som danner innvendige gjenger.
  • Gjengedannelse: Den koniske innføringen gjør at gjengetappen gradvis tar tak i arbeidsstykket, noe som reduserer den første skjærekraften og gjør det lettere å starte gjengen. Etter hvert som gjengetappen kommer dypere inn i hullet, tar den fulle gjengeprofilen over og danner den komplette gjengeformen.

Forskjærer-gjengetapper er laget for gradvis gjengeskjæring og bedre innretting under gjengingen. Baucors kompetanse på produksjon av spesialgjengetapper sikrer jevn gjengekvalitet, presisjon og verktøyytelse i krevende bruksområder.

Design din egen gjengetapp

Design din egen gjengetapp

Fyll ut skjemaet i noen få trinn, så får du spesialtilpassede produksjonsløsninger som passer akkurat dine behov!

Begynn å designe

Hvordan produseres forskjærer-gjengetapper?

Forskjærer-gjengetapper

Forskjærer-gjengetapper, som er avgjørende for å starte innvendige gjenger, gjennomgår en nøye gjennomtenkt produksjonsprosess for å sikre presisjon og holdbarhet:

Valg av materiale:

  • Hurtigstål (HSS): Det vanligste materialet for forskjærer-gjengetapper på grunn av den gode balansen mellom hardhet, varmebestandighet og kostnadseffektivitet. Egner seg for alminnelig gjenging i de fleste materialer.
  • Koboltstål (HSS-Co): Brukes til gjenging i hardere materialer og gir bedre varme- og slitestyrke enn HSS.

Hardmetall: Kjent for eksepsjonell hardhet og slitestyrke, ideelt for produksjon i store volum og gjenging i abrasive materialer.

Klargjøring av emner

Forskjærer-gjengetapper
  • Det valgte materialet kappes til sylindriske emner med ønsket diameter og lengde.
  • Emnene gløds (varmebehandles) for å myke dem opp til videre bearbeiding.

Gjengeslipning:

  • Presisjonsslipemaskiner brukes til å lage gjengeformen på gjengetappen og sikrer nøyaktig stigning og profil.
  • Den koniske innføringen, som er et sentralt kjennetegn ved forskjærer-gjengetapper, slipes nøye for å sikre jevn gjengestart og redusere risikoen for kryssgjenging.

Fresing av spor:

  • Sporene freses inn i gjengetappens kropp for å gi skjær og kanaler for sponfjerning. Antall spor og sporenes form varierer etter gjengetappens formål og materialet som gjenges.

Slipning av fas:

  • Anskjæringen, den koniske innføringen i fremre ende, slipes presist for å sikre optimalt inngrep i gjengen og redusere skjærekreftene under den første gjengingen.

Varmebehandling:

  • Gjengetappene herdes og anløpes for å øke hardhet, seighet og slitestyrke. Dette innebærer vanligvis at gjengetappen varmes opp til en bestemt temperatur og deretter avkjøles raskt, etterfulgt av en anløpingsprosess som fjerner indre spenninger.

Belegg (valgfritt):

  • Enkelte forskjærer-gjengetapper belegges med materialer som titannitrid (TiN) eller titankarbonitrid (TiCN) for å forbedre hardheten ytterligere, redusere friksjonen og forlenge verktøylevetiden.

Sluttsliping og finish:

  • Gjengetappene gjennomgår en siste sliping for å oppnå ønsket overflatekvalitet og dimensjonsnøyaktighet. Dette trinnet sikrer at gjengetappen oppfyller strenge kvalitetsstandarder og yter jevnt.

Inspeksjon og kvalitetskontroll:

  • Strenge kvalitetskontrolltiltak gjennomføres underveis i hele produksjonsprosessen for å verifisere gjengenøyaktighet, måltoleranser og tappens samlede ytelse.

Merking og emballering:

  • De ferdige tappene merkes med relevant informasjon, som størrelse, materiale og belegg, og pakkes deretter for distribusjon til sluttbrukere.

Ved å følge denne nøyaktige produksjonsprosessen og bruke avanserte teknikker kan produsenter lage forskjærer-gjengetapper av høy kvalitet som gir pålitelig og effektiv gjengeytelse i et bredt spekter av bruksområder.

BE OM TILBUD

I hvilke størrelser produserer Baucor forskjærer-gjengetapper?

Som en ledende produsent av skjæreverktøy tilbyr Baucor mange størrelser av forskjærer-gjengetapper for å dekke de ulike behovene til kunder i mange bransjer. Selv om det eksakte produktutvalget kan variere, kan du forvente følgende størrelsesområder:

Brøkdelsstørrelser (tommer):

  • Standard: Vanlige størrelser som #0-80, #2-56, #4-40, #6-32, #8-32, #10-24, #12-24, 1/4-20 og så videre, som dekker et bredt spekter av gjengestørrelser i tommebaserte bruksområder.
  • Overstørrelse: Baucor kan også tilby forskjærer-gjengetapper i overstørrelse til bestemte bruksområder der en litt større gjenge er ønsket for bedre passform eller styrke.

Metriske størrelser (millimeter):

  • Standard: Et bredt utvalg av metriske størrelser, trolig fra M1, M1.2, M1.6, M2 og opp til større diametere som M10, M12, M16 eller enda høyere, for brukere som foretrekker metriske mål.

Spesialstørrelser:

  • Rørgjengetapper: Til gjenging av rør og fittings kan Baucor tilby forskjærer-gjengetapper for NPT (National Pipe Thread) eller BSPT (British Standard Pipe Thread) i ulike størrelser.

Hvilke materialer brukes til å lage forskjærer-gjengetapper?

Forskjærer-gjengetapper kan lages av ulike materialer, som hver har sine fordeler og best egnede bruksområder:

  • Hurtigstål (HSS): Et vanlig og allsidig materiale kjent for balansen mellom hardhet, seighet og slitestyrke. Egner seg for alminnelig gjenging i en rekke materialer.
  • Pulvermetallurgisk (PM) HSS: En mer raffinert form for HSS med bedre egenskaper, som økt slitestyrke, seighet og rødhardhet (evnen til å beholde hardheten ved høye temperaturer). Ideelt for krevende bruksområder og høyere skjærehastigheter.
  • Koboltstål (HSS-E eller HSSE): Inneholder kobolt for økt varmebestandighet og hardhet, og egner seg derfor godt til bearbeiding av harde materialer og bruksområder med høye temperaturer.
  • Hardmetall: Ekstremt hardt og slitesterkt, med eksepsjonell verktøylevetid, særlig i abrasive materialer og ved produksjon i store volum. Brukes ofte til CNC-bearbeiding og i krevende bruksområder.
  • Hurtigstål med hardmetallskjær: Kombinerer seigheten til HSS med slitestyrken til hardmetall i skjærene, for bedre ytelse og allsidighet.

I tillegg kan ulike belegg påføres forskjærer-gjengetapper for å forbedre egenskapene:

  • Titannitrid (TiN): Øker hardheten og reduserer friksjonen, noe som gir bedre slitestyrke og verktøylevetid.
  • Titankarbonitrid (TiCN): Hardere og mer slitesterkt enn TiN, og derfor egnet for høyhastighetsbearbeiding og materialer som er vanskelige å skjære.
  • Titanaluminiumnitrid (TiAlN): Gir utmerket varmebestandighet og hardhet, ideelt for høyhastighetsbearbeiding og tørrbearbeiding.
  • Aluminiumtitannitrid (AlTiN): Likner på TiAlN, men med enda bedre ytelse ved høye temperaturer, og er derfor godt egnet for svært krevende bruksområder.

Valget av materiale for en forskjærer-gjengetapp avhenger av bruksområdet, arbeidsstykkets materiale, ønsket gjengekvalitet og produksjonsvolum. Det er viktig å ta hensyn til disse faktorene når du velger det mest egnede materialet for optimal gjengeytelse og verktøylevetid.

Hvilke belegg gir forskjærer-gjengetapper bedre ytelse?

Forskjærer-gjengetapper kan, som andre skjæreverktøy, forbedres med ulike belegg som øker ytelsen, verktøylevetiden og allsidigheten. Her er de vanlige og spesialiserte beleggene som brukes:

Vanlige belegg:

  1. Titannitrid (TiN): Dette gullfargede belegget brukes mye på grunn av hardheten, den reduserte friksjonen og den bedre varmebestandigheten. Forskjærer-gjengetapper med TiN-belegg gir lengre verktøylevetid og bedre ytelse i en rekke materialer.
  2. Titankarbonitrid (TiCN): Dette harde, svarte belegget gir overlegen slitestyrke og lavere friksjon enn TiN. Gjengetapper med TiCN-belegg egner seg godt til bearbeiding av abrasive materialer og til gjenging med høy ytelse.
  3. Titanaluminiumnitrid (TiAlN): Dette fiolette belegget har utmerket varmebestandighet og hardhet, og er ideelt for høyhastighetsgjenging og bearbeiding av materialer som er vanskelige å skjære, som rustfritt stål og titanlegeringer.

Andre belegg:

  1. Blank overflate: Dette er strengt tatt ikke et belegg, men en polert overflate som kan bidra til å redusere friksjonen og forbedre sponflyten. Den brukes ofte på gjengetapper for mykere materialer som aluminium og messing.
  2. Damptempering: Denne prosessen lager et tynt oksidlag på gjengetappens overflate, som øker hardheten og slitestyrken.
  3. Nitrering: Denne overflatebehandlingen øker gjengetappens overflatehardhet og slitestyrke, og gjør den egnet for gjenging med høy ytelse.
  4. Belegg påført ved dampavsetning: Disse beleggene, som aluminiumkromnitrid (AlCrN) eller zirkoniumnitrid (ZrN), gir bedre slitestyrke, redusert friksjon og bedre ytelse i bestemte bruksområder.

Slik velger du riktig belegg:

Det ideelle belegget for en forskjærer-gjengetapp avhenger av flere faktorer, blant annet:

  • Materialet som gjenges: Hardheten og abrasiviteten til materialet som gjenges, påvirker hvilken type belegg som trengs. Hardere materialer krever vanligvis mer slitesterke belegg.
  • Gjengebetingelser: Høyhastighetsgjenging eller gjenging i store volum kan kreve belegg med overlegen varmebestandighet og smøreevne.
  • Ønsket verktøylevetid: Belegg kan forlenge levetiden til forskjærer-gjengetapper betydelig, så riktig belegg kan bidra til å redusere kostnadene til verktøyskifte.

BE OM TILBUD

Hvor brukes forskjærer-gjengetapper?

Forskjærer-gjengetapper, også kalt starttapper, er allsidige verktøy som brukes i et bredt spekter av bransjer og bruksområder fordi de lett starter gjenger. Her er en oversikt over de vanligste bruksområdene:

Industrielle bruksområder:

  • Metallbearbeiding og produksjon: Forskjærer-gjengetapper er helt nødvendige i produksjon for å lage innvendige gjenger i gjennomgående hull (hull som går helt gjennom et arbeidsstykke). Den koniske utformingen gir jevn og nøyaktig gjengestart og reduserer risikoen for skade på arbeidsstykket eller gjengetappen.
  • Vedlikehold og reparasjon: Forskjærer-gjengetapper brukes til å reparere eller gjenopprette skadde gjenger i eksisterende hull. Den gradvise konusen hjelper til med å innrette gjengetappen mot de eksisterende gjengene og skjærer forsiktig bort materiale for å gjenopprette gjengeprofilen.
  • Prototyping og småskalaproduksjon: På grunn av at de er enkle å bruke og allsidige, foretrekkes forskjærer-gjengetapper ofte til prototyping og småskalaproduksjon der spesialiserte gjengemaskiner kanskje ikke er tilgjengelige.
  • Bygg og anlegg: Innen bygg og anlegg kan forskjærer-gjengetapper brukes til å lage gjengede hull i metallkonstruksjoner, rammer og utstyr. Evnen til å håndtere ulike materialer gjør dem til et verdifullt verktøy i byggebransjen.

Spesifikke bruksområder:

  • Gjenging av gjennomgående hull: Forskjærer-gjengetapper er utmerket til gjenging av gjennomgående hull, siden den koniske innføringen gir jevn start og gradvis gjengeinngrep, noe som reduserer risikoen for kryssgjenging.
  • Start av gjenger i blindhull: Selv om de ikke er ideelle for gjenging av blindhull til full dybde, kan forskjærer-gjengetapper brukes til å starte gjenger i blindhull før du bytter til en mellomskjærer- eller bunnskjærer-gjengetapp.
  • Gjenging av myke materialer: Forskjærer-gjengetapper brukes ofte til gjenging av mykere materialer som aluminium, messing og plast, der sponfjerning er enklere på grunn av materialets lavere styrke.

Bransjer:

  • Bilindustri: Lage gjengede hull i motorkomponenter, girdeler, karosseripaneler og andre bildeler.
  • Luftfart: Gjenging av gjennomgående hull i flykomponenter, motordeler og andre konstruksjoner innen luftfart.
  • Medisinsk utstyr: Produksjon av medisinske instrumenter og implantater med innvendige gjenger.
  • Elektronikk: Lage gjengede hull i elektronikkhus, kontakter og andre komponenter.
  • Gjør-det-selv og oppussing: Forskjærer-gjengetapper er også nyttige til gjør-det-selv-prosjekter og reparasjoner i hjemmet som innebærer gjenging av gjennomgående hull i metall eller plast.

Allsidigheten gjør forskjærer-gjengetapper til uunnværlige verktøy i mange bransjer og bruksområder der enkel start og nøyaktig gjenging er viktig.

Hvilke bransjer bruker forskjærer-gjengetapper?

Forskjærer-gjengetapper er allsidige gjengeverktøy som kan brukes i ulike maskiner, avhengig av bruksområdet og ønsket grad av automatisering:

  1. Håndgjenging: Forskjærer-gjengetapper brukes ofte til manuell gjenging med gjengetappnøkkel, siden den koniske utformingen gjør dem enklere å starte og innrette i et hull. Dette egner seg for småskalaprosjekter eller når presisjon ikke er avgjørende.
  2. Gjengemaskiner: Disse maskinene er laget spesielt for gjenging og gir presis kontroll over gjengesyklusen, inkludert matehastighet, dybde og reversering. De kan være manuelle, halvautomatiske eller helautomatiske, avhengig av ønsket grad av automatisering og produksjonsvolum.
  3. CNC-maskineringssentre: Disse allsidige maskinene kan utføre et bredt spekter av maskineringsoperasjoner, inkludert gjenging. CNC-maskineringssentre gir høy presisjon, repeterbarhet og mulighet til å programmere komplekse gjengesykluser, og er derfor ideelle for kompliserte deler og masseproduksjon.
  4. Dreiebenker: Selv om de først og fremst brukes til dreiing, kan CNC-dreiebenker utstyres med drevne verktøy (live tooling) som gjør at de kan utføre gjenging. Dette brukes ofte til å lage innvendige gjenger på sylindriske deler.
  5. Automatdreiebenker: Disse automatiserte maskinene er laget spesielt for masseproduksjon av små dreide deler. Automatdreiebenker kan utstyres med ulike verktøy, blant annet forskjærer-gjengetapper, for å lage innvendige gjenger svært effektivt.
  6. Søyleboremaskiner: Selv om de ikke er like spesialiserte som gjengemaskiner, kan søyleboremaskiner brukes med forskjærer-gjengetapper til manuell gjenging. Du må imidlertid passe på å unngå for stor kraft eller for sterk mating, siden det kan skade gjengetappen eller arbeidsstykket.

Valget av riktig maskin for bruk av forskjærer-gjengetapper avhenger av flere faktorer:

  • Hullstørrelse og -dybde: Størrelsen og dybden på hullet som skal gjenges, bestemmer hvilken maskin og gjengetappstørrelse som passer.
  • Materiale: Emnematerialet påvirker valget av gjengetapp og nødvendige skjæreparametere.
  • Produksjonsvolum: Ved masseproduksjon kan automatiske gjengemaskiner eller CNC-maskineringssentre være å foretrekke på grunn av hastigheten og effektiviteten.
  • Presisjon og nøyaktighet: Bruksområder som krever stramme toleranser og høy presisjon kan kreve CNC-maskiner eller spesialiserte gjengemaskiner.
  • Budsjett: Ta hensyn til kostnaden for maskin og verktøy når du velger.

Ved å vurdere disse faktorene nøye kan du velge den mest egnede maskinen til din gjenging med forskjærer-gjengetapper og sikre effektiv og nøyaktig gjengeproduksjon.

Hvilke maskiner bruker forskjærer-gjengetapper?

Forskjærer-gjengetapper, som er laget for å starte gjenger, kan brukes i en rekke maskiner til både manuell og automatisert gjenging:

Manuell gjenging:

  • Gjengetappnøkkel for hånd: Dette er den enkleste måten å bruke forskjærer-gjengetapper på. Gjengetappen holdes i nøkkelen og vris manuelt inn i hullet. Metoden egner seg for småskalaprosjekter og bruksområder der presisjon ikke er avgjørende.
  • Gjengetappnøkkel med T-håndtak: Likner på en vanlig gjengetappnøkkel, men har T-formet håndtak for bedre kraftoverføring og kontroll. Brukes ofte til større gjengetapper eller når det kreves mer dreiemoment.

Maskingjenging:

  • Boremaskiner:
  • Søyleboremaskiner: Disse maskinene gir presis kontroll over bore- og gjengeprosessen. Et gjengeaggregat kan monteres på en søyleboremaskin for å automatisere gjengesyklusen og sikre jevne resultater.
  • Håndholdte boremaskiner: Selv om de ikke er ideelle for presis gjenging, kan håndholdte boremaskiner brukes med forskjærer-gjengetapper til lett arbeid eller mindre kritiske bruksområder. Du må imidlertid passe på å unngå for sterk mating eller for høyt dreiemoment.
  • Gjengemaskiner: Disse maskinene er laget spesielt for gjenging og gir presis kontroll over gjengesyklusen, blant annet matehastighet, dybde og reversering. Gjengemaskiner kan være manuelle, halvautomatiske eller helautomatiske, avhengig av ønsket automatiseringsgrad og produksjonsvolum.
  • CNC-maskineringssentre: Disse allsidige maskinene kan utføre et bredt spekter av maskineringsoperasjoner, inkludert gjenging. CNC-maskineringssentre gir høy presisjon, repeterbarhet og mulighet til å programmere komplekse gjengesykluser, og er derfor ideelle for kompliserte deler og masseproduksjon.
  • Dreiebenker: Selv om de først og fremst brukes til dreiing, kan CNC-dreiebenker utstyres med drevne verktøy (live tooling) som gjør at de kan utføre gjenging. Dette brukes ofte til å lage innvendige gjenger på sylindriske deler.

Valget av riktig maskin for bruk av forskjærer-gjengetapper avhenger av flere faktorer:

Hullstørrelse og dybde: Størrelsen og dybden på hullet som skal gjenges, avgjør hvilken maskin og gjengetappstørrelse som passer.

Materiale: Arbeidsstykkets materiale påvirker valget av gjengetapp og nødvendige skjæreparametere.

Produksjonsvolum: Ved produksjon i store volum kan automatiske gjengemaskiner eller CNC-bearbeidingssentre være å foretrekke på grunn av hastigheten og effektiviteten.

Presisjon og nøyaktighet: Bruksområder som krever stramme toleranser og høy presisjon, kan kreve CNC-maskiner eller spesialiserte gjengemaskiner.

Budsjett: Ta hensyn til kostnadene for maskin og verktøy når du velger.

Hvilken design- og ingeniørstøtte tilbyr Baucor for forskjærer-gjengetapper?

Hos Baucor er vi stolte av å være mer enn bare en produsent av forskjærer-gjengetapper av høy kvalitet. Vi er din dedikerte partner for optimal gjengeytelse og effektivitet. Våre omfattende tjenester innen design og ingeniørstøtte er tilpasset de unike behovene til både enkeltbrukere og industrikunder.

Designkompetanse for dine spesifikke behov:

Vi vet at hvert prosjekt er forskjellig. Våre erfarne ingeniører samarbeider tett med deg om å utforme spesialtilpassede forskjærer-gjengetapper som svarer nøyaktig til dine krav. Enten du trenger en bestemt geometri, et bestemt materiale eller et bestemt belegg, lager vi en gjengetapp som gir maksimal ytelse og produktivitet i ditt bruksområde.

Ekspertveiledning for optimalt valg av materiale og belegg:

Riktig valg av materiale og belegg er avgjørende for gjengetappens levetid og ytelse. Teamet vårt veileder deg i valget av ideelt materiale, for eksempel hurtigstål, pulvermetallurgisk HSS, koboltstål eller hardmetall, ut fra arbeidsstykkets materiale og gjengebetingelsene. Vi gir også ekspertanbefalinger om belegg som TiN, TiCN og andre for å øke verktøylevetiden og ytelsen.

Ingeniørstøtte for høyere effektivitet:

Vårt engasjement for din suksess strekker seg lenger enn designfasen. Ingeniørene våre analyserer gjengeprosessene dine for å finne forbedringsmuligheter og optimalisere driften. Vi kan hjelpe deg med å finjustere skjæreparametere, anbefale alternative verktøystrategier og gi hjelp til feilsøking dersom det oppstår problemer.

Skreddersydde løsninger for bestemte bruksområder:

Med vår dype forståelse av ulike bransjer og bruksområder kan vi tilby skreddersydde løsninger på dine unike utfordringer. Enten du arbeider innen luftfart, bilindustri, medisinsk utstyr eller et annet felt, sørger vår kompetanse på utforming og bruk av gjengetapper for optimale resultater.

Satsing på opplæring og innovasjon:

Hos Baucor mener vi at kunnskap gir kundene større handlefrihet. Vi tilbyr opplæringsprogrammer og læringsressurser som hjelper deg å få mest mulig ut av forskjærer-gjengetappene dine. I tillegg sørger vår løpende forskning og utvikling for at vi stadig innoverer og forbedrer produktene våre i takt med bransjens skiftende behov.

Velg Baucor som partner for suksess:

Baucor samarbeider tett med kunder om å utvikle verktøy som er skreddersydd for bestemte gjengekrav, og produserer spesialtilpassede gjengeløsninger for unike materialer, gjengeprofiler og produksjonsmiljøer. Velg Baucor som partner for forskjærer-gjengetapper og opplev forskjellen våre omfattende støttetjenester kan gjøre. Vi arbeider for at du skal oppnå best mulig resultater i gjengeoperasjonene dine. Kontakt oss i dag for å høre mer om hvordan vi kan støtte din suksess.
UOVERTRUFFEN INGENIØRSTØTTE

Tjenester innen ingeniørstøtte

Ingeniørkompetanse i alle ledd

Baucor tilbyr spesialtilpassede produksjons- og ingeniørløsninger skreddersydd for dine spesifikke behov, på tvers av ulike bransjer.

Produksjonsvennlig konstruksjon (DFM)

Optimaliser designet ditt for produksjon

Baucors ingeniører kan gjennomgå konstruksjonen din og gi tilbakemeldinger som gjør den enklere å produsere, mer kostnadseffektiv og mer effektiv.

Løsninger for prototyper og serieproduksjon

Din løsning, i ditt volum

Enten du trenger én enkelt prototype eller full serieproduksjon, er ingeniørene hos Baucor klare til å samarbeide med deg. Ta kontakt, så diskuterer vi hvordan vi kan realisere konseptet ditt.

Skreddersydde ingeniørløsninger

Skreddersydde løsninger for Baucors kunder

Baucor spesialiserer seg på unike produksjons- og ingeniørløsninger som er utviklet for å dekke de spesifikke behovene til hver enkelt kunde. Kompetansen vår dekker et bredt spekter av bransjer og bruksområder.

Hvilke designguider finnes for forskjærer-gjengetapper?

Forskjærer-gjengetapper, også kalt starttapper, er konstruert med særskilte egenskaper som sikrer jevn og nøyaktig gjengestart i et hull. Her er de viktigste designprinsippene for forskjærer-gjengetapper:

  1. Konisk innføring: Det kjennetegnende trekket ved en forskjærer-gjengetapp er den gradvise konusen i startenden, som vanligvis strekker seg over 8-10 gjenger. Denne koniske delen leder gjengetappen inn i hullet og skjærer gradvis bort materiale, slik at det dannes en delvis gjengeform som går over i den fulle gjengeprofilen. Konusvinkelen velges nøye for å balansere enkel start mot skjæreeffektivitet.
  2. Skjærgeometri: Skjærene på forskjærer-gjengetapper slipes presist for å lage ønsket gjengeform og sikre nøyaktig gjenging. Skjærvinkel, frigangsvinkel og anskjæringslengde er nøye utformet for å optimalisere skjæreytelsen, minimere friksjon og redusere risikoen for at gjengetappen brekker.
  3. Gjengefrigang: Gjengefrigang er klaringen bak skjærene som gir jevn sponstrøm og reduserer friksjon under gjengingen. På forskjærer-gjengetapper er frigangen vanligvis mindre uttalt enn på andre typer gjengetapper, siden den koniske innføringen bidrar til å fordele skjærekreftene jevnere.
  4. Sporutforming: Sporene på forskjærer-gjengetapper er utformet for effektiv sponfjerning, særlig i de første fasene av gjengingen. Antall spor og sporenes form kan variere etter gjengetappens størrelse og materialet som gjenges.
  5. Materialvalg: Hurtigstål (HSS) er det vanligste materialet for forskjærer-gjengetapper på grunn av balansen mellom hardhet, varmebestandighet og pris. For hardere materialer eller produksjon i store volum kan koboltstål eller hardmetall velges.
  6. Belegg: Belegg som titannitrid (TiN) eller titankarbonitrid (TiCN) kan påføres for å øke gjengetappens hardhet, redusere friksjonen og forlenge verktøylevetiden. Belegg er særlig nyttige i krevende gjengeoppgaver der slitestyrke er avgjørende.
  7. Skaftutforming: Forskjærer-gjengetapper har vanligvis rett skaft som passer i standard gjengetappholdere. Skaftdiameteren må være tilpasset gjengetappens størrelse og gjengemaskinen som brukes.

Ved å følge disse designprinsippene kan produsenter lage forskjærer-gjengetapper av høy kvalitet som sikrer jevn og nøyaktig gjengestart og minimerer risikoen for kryssgjenging og skade på arbeidsstykket. Den presise kombinasjonen av konisk innføring, skjærgeometri og materialvalg gjør at forskjærer-gjengetapper kan brukes effektivt i et bredt spekter av bruksområder i ulike bransjer.

Vis som