Dreiing og fresing
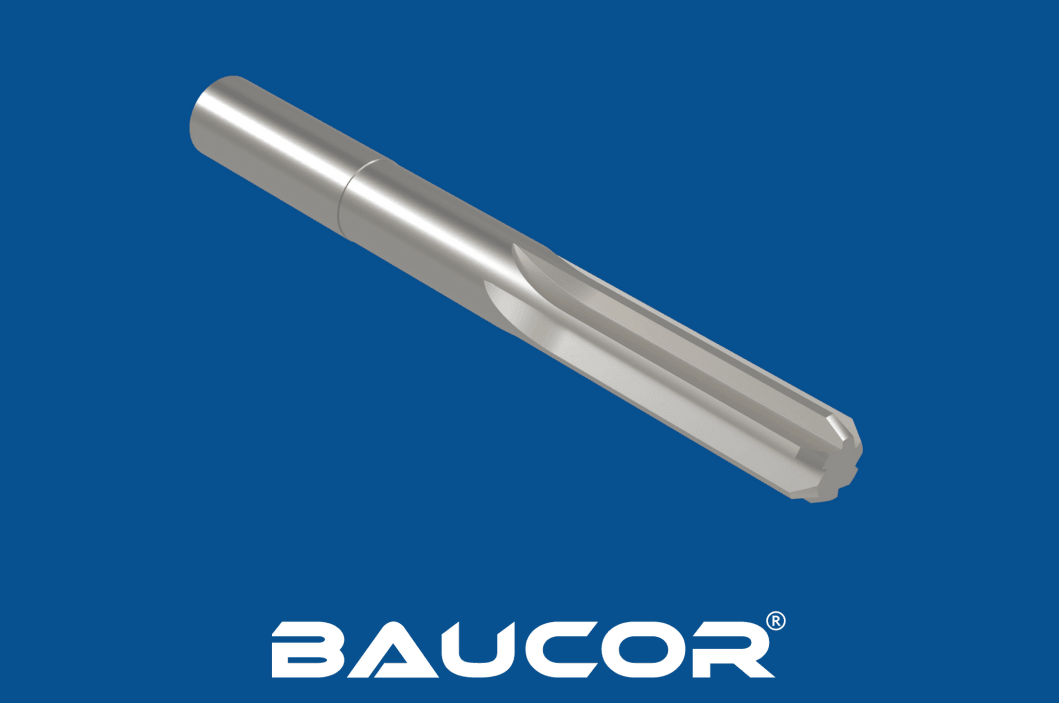
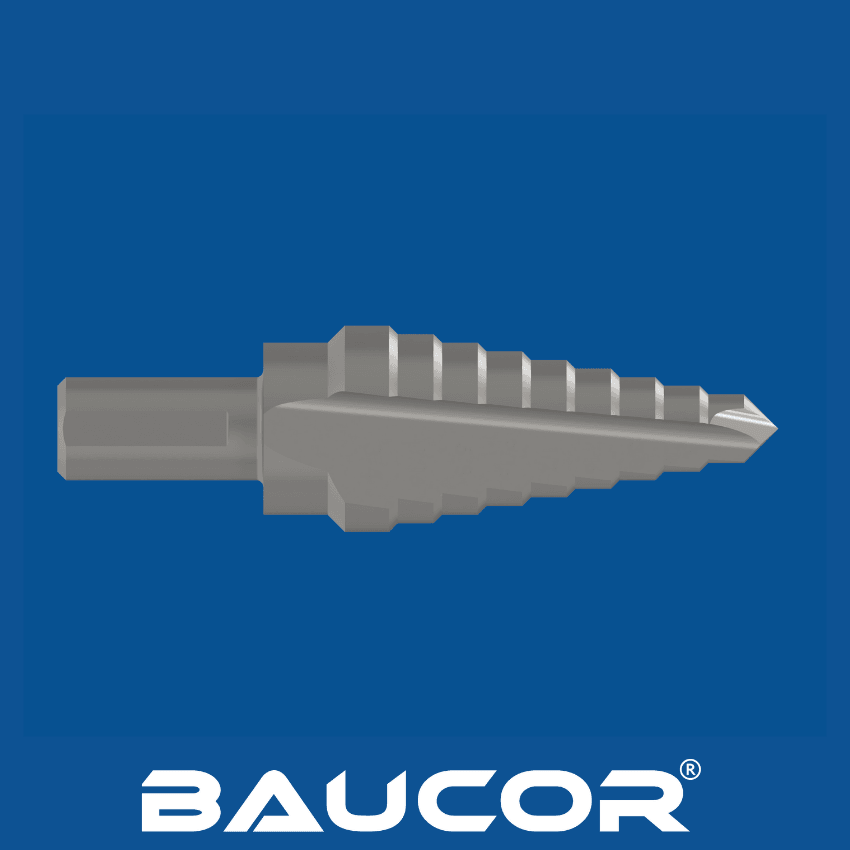
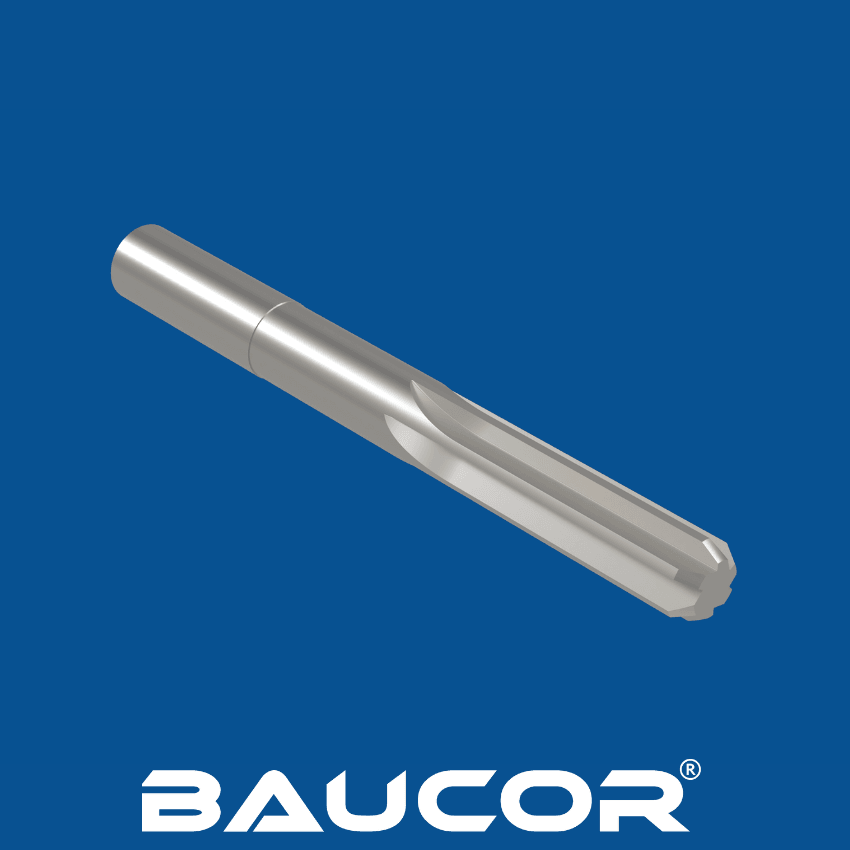
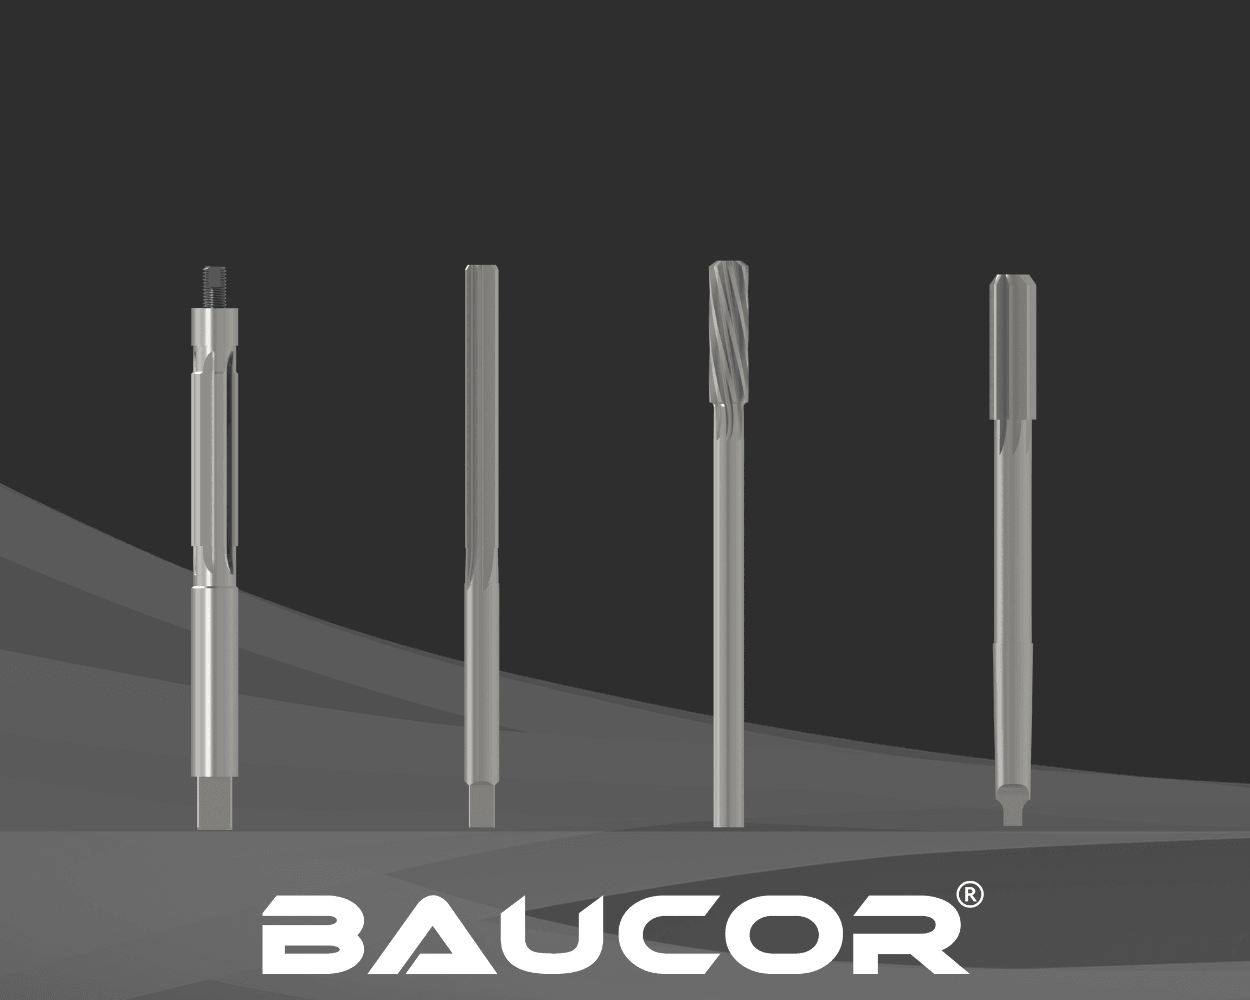
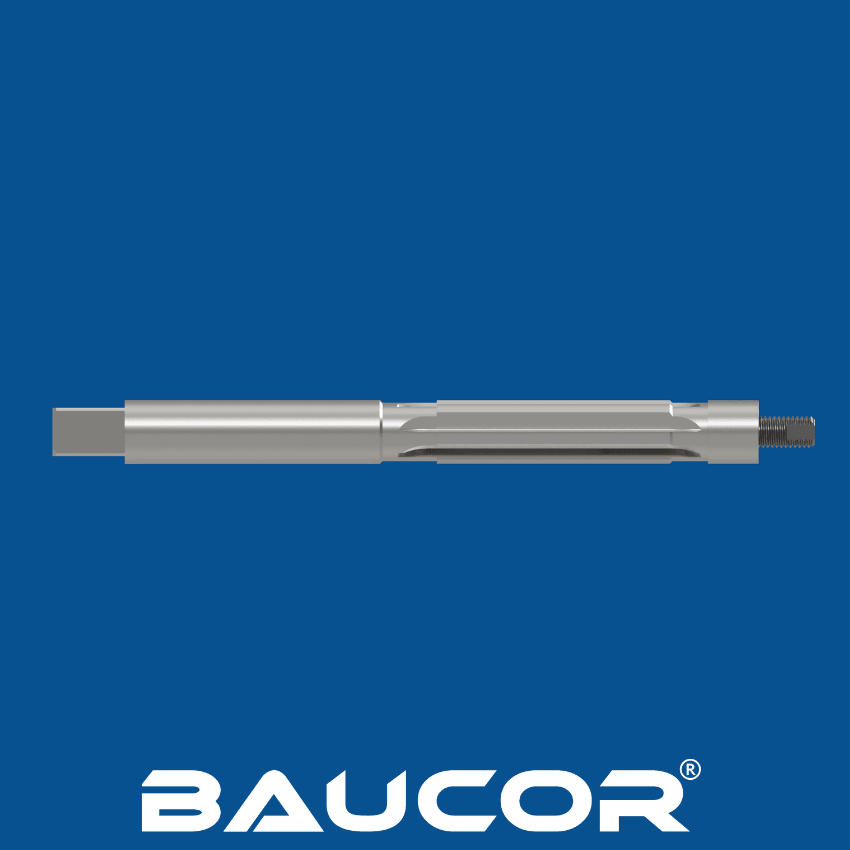
Emnene monteres i en dreiebenk eller CNC-maskin for dreieoperasjoner som lager den ytre profilen, inkludert det koniske skaftet og kroppen.
Fresing brukes til å lage sporene (skjæreeggene) og justeringsskruemekanismen.
Varmebehandling:
Rømmerne gjennomgår herding og anløping for å oppnå ønsket hardhet og seighet.
Herding innebærer å varme rømmeren opp til høy temperatur og deretter avkjøle den raskt for å danne en martensittisk struktur som øker hardheten.
Anløping innebærer å varme rømmeren opp igjen til en lavere temperatur og deretter avkjøle den langsomt for å redusere sprøheten og bedre seigheten.
Sliping og etterbehandling:
Presisjonssliping utføres for å oppnå rømmerens endelige mål og overflatefinish.
Sporene slipes til riktige vinkler og frigangsflater for optimal skjæreytelse.
Justeringsskruemekanismen slipes også for å sikre jevn og nøyaktig ekspansjon.
Inspeksjon og kvalitetskontroll:
Hver rømmer gjennomgår grundig kontroll av mål, skjæregeometri og overflatefinish.
De testes også for funksjon og skjæreytelse for å sikre at de oppfyller kravene.
Merking og emballering:
Rømmerne merkes med relevant informasjon som størrelse, materiale og produsentens identifikasjon.
De pakkes deretter for distribusjon og salg.
Produksjonen av ekspansjonsrømmere krever spesialisert kunnskap, presis bearbeidingskapasitet og strenge kvalitetskontrolltiltak for å sikre verktøy av høy kvalitet som gir nøyaktig og pålitelig ytelse i ulike applikasjoner.