Gå til innholdet
Produsent av industrikniver, maskinkniver og spesialtilpassede CNC-verktøy i USA og Tyskland
Morsekonusrømmere, rømmere med styretapp og høyrespiral samt påstikkrømmere

Kostnadseffektiv rømming med utskiftbare påstikkrømmere

BAUCOR-RØMMERE:

DER PRESISJONSTEKNIKK MØTER KOMPROMISSLØS KVALITET.

DIN PÅLITELIGE PARTNER FOR PERFEKTE HULL – HVER GANG.

Presisjonsproduksjon som ingeniører og forskere i Fortune 500-selskaper stoler på

Produksjonserfaring som ledende globale selskaper stoler på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Hva er påstikkrømmere? Hvordan fungerer de?

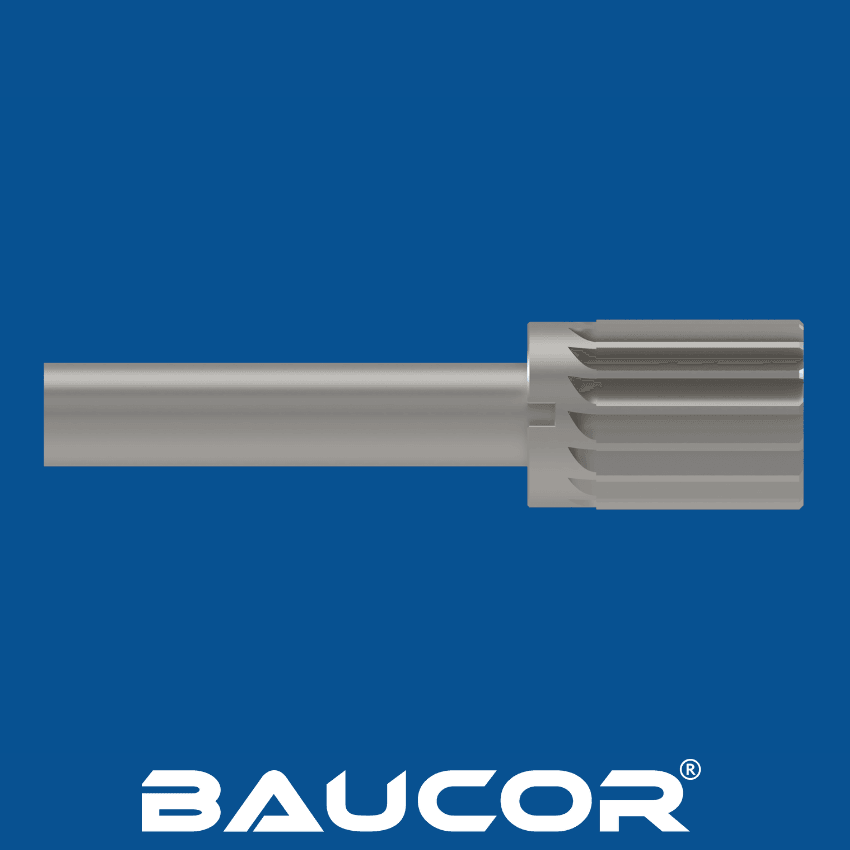
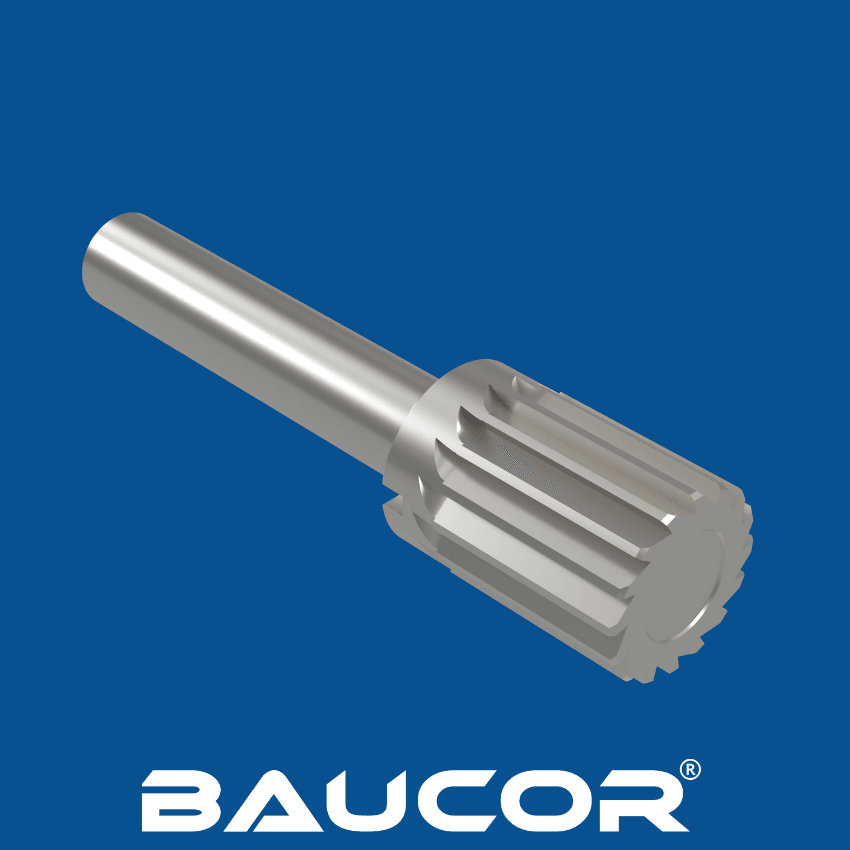
Påstikkrømmere er spesialiserte skjæreverktøy som er utviklet for å utvide og ferdigbearbeide hull med større diameter, vanligvis fra 3/4 inch og opp til flere inch. De skiller seg fra massive rømmere ved at de har en hul, sylindrisk form og monteres på en egen dor når de skal brukes.

Slik fungerer påstikkrømmere:

Konstruksjon:

  • Påstikkrømmere består av en hul, sylindrisk kropp med flere skjærespor (skjæreegger) i fremre ende.
  • De har en konisk boring i midten som passer på en tilsvarende konisk dor.
  • Drivspor eller kilespor på rømmeren griper inn i tilsvarende tapper eller kiler på doren, slik at drivkraften overføres sikkert og rømmeren ikke glir under bruk.

Skjærevirkning og målinnstilling for påstikkrømmere

Skjærevirkning:

  • Når dor og rømmer roterer i det eksisterende hullet, griper skjæresporene i materialet og fjerner gradvis små mengder for å utvide hulldiameteren.
  • Den koniske utformingen av doren og rømmeren sikrer en jevn og kontrollert skjæreprosess.
  • De mange sporene gir en balansert skjærevirkning, som resulterer i en presis og glatt overflate.

Justering:

  • Noen påstikkrømmere har justerbare skjæreegger som kan utvides eller trekkes litt sammen for å finjustere hullstørrelsen.
  • Justeringen gjøres vanligvis ved å løsne eller stramme skruer på rømmerkroppen.

Hvordan produseres påstikkrømmere?

Påstikkrømmere

Produksjonen av påstikkrømmere omfatter en rekke nøye trinn som sikrer nøyaktighet, holdbarhet og skjæreytelse. Her er en oversikt over den typiske produksjonsprosessen:

Materialvalg:

  • Hurtigstål (HSS): Det vanligste materialet på grunn av hardheten, slitestyrken og evnen til å tåle høye skjæretemperaturer.
  • Koboltlegert stål (HSS-Co): Brukes for bedre hardhet og varmhardhet, ideelt til skjæring i hardere materialer.
  • Hardmetall: Gir overlegen hardhet og slitestyrke for krevende applikasjoner og produksjon i store volumer.

Klargjøring av emner:

  • Det valgte materialet skjæres til sylindriske emner med ønsket ytterdiameter og lengde.
  • Emnene gløderes deretter for å fjerne indre spenninger og forbedre bearbeidbarheten.

Maskinering:

  • Dreiing: Emnene spennes i en dreiebenk og dreies for å lage den ytre profilen, inkludert den koniske boringen for montering på doren.
  • Boring: Senterhullet bores for å ta imot doren.
  • Fresing: Spor (skjæreegger) freses langs ytterflaten, med presis geometri og avstand for optimal sponfjerning og skjæreytelse.
  • Sliping: Skjæreeggene slipes til riktige vinkler og frivinkler, slik at skjæreeggen blir skarp og nøyaktig.
  • Brotsjing: Drivspor eller kilespor brotsjes inn i rømmerkroppen for å gripe inn i drivtappene eller kilene på doren.

Varmebehandling:

  • Herding og anløping brukes for å oppnå ønsket hardhet og seighet i rømmermaterialet.
  • Herding øker hardheten, mens anløping reduserer sprøheten og forbedrer seigheten.
  • Spesifikke varmebehandlingsparametere kontrolleres nøye ut fra det valgte materialet, for å sikre optimal ytelse.

Etterbehandling:

  • Sluttslipingen utføres for å oppnå ønsket overflatefinish og dimensjonsnøyaktighet.
  • Skjærekantene hones til en fin egg for optimal skjæreytelse.
  • Rømmerkroppen poleres for jevn gange og enkel sponfjerning.

Inspeksjon og kvalitetskontroll:

  • Hver rømmer gjennomgår streng inspeksjon for å verifisere dimensjoner, skjæregeometri og overflatefinish.
  • Funksjonstesting utføres for å sikre riktig passform på dornen og god skjæreytelse.
  • Kvalitetskontrollen sikrer at rømmerne oppfyller eller overgår bransjestandardene for nøyaktighet og holdbarhet.
  1. Merking og emballering:
  • Rømmerne merkes med identifikasjonsinformasjon, blant annet størrelse, materiale og produsentens logo.
  • Deretter emballeres de omhyggelig for frakt og distribusjon.

Produksjonen av påstikkrømmere krever spesialisert kunnskap, presisjonsmaskinering og streng kvalitetskontroll. Anerkjente produsenter som Baucor følger strenge standarder for å sikre verktøy av høy kvalitet som gir nøyaktig og pålitelig ytelse i krevende bruksområder.

I hvilke størrelser produserer Baucor påstikkrømmere?

Påstikkrømmere

Baucor er en ledende produsent av skjæreverktøy og tilbyr sannsynligvis et bredt utvalg av størrelser på påstikkrømmere for ulike industrielle behov. Selv om de konkrete produktene kan variere, følger her en generell oversikt over de vanlige størrelsesområdene du som regel finner hos Baucor eller lignende produsenter:

Metriske størrelser:

  • Små diametre: 20mm - 50mm (trinn på 0.5mm eller 1mm)
  • Middels diametre: 50mm - 100mm (trinn på 1mm eller 2mm)
  • Store diametre: 100mm og over (trinn på 2mm, 5mm eller enda større, avhengig av bruksområdet)

Tommedimensjoner:

  • Små diametre: 3/4 inch - 2 inch (trinn på 1/32 inch eller 1/16 inch)
  • Middels diametre: 2 inch - 4 inch (trinn på 1/16 inch eller 1/8 inch)
  • Store diametre: 4 inch og over (trinn på 1/8 inch, 1/4 inch eller større, avhengig av bruksområdet)

Viktige hensyn:

  • Konkret utvalg: De nøyaktige størrelsene som er tilgjengelige fra Baucor, kan avvike. Det er alltid best å se i katalogen eller på nettsiden deres for å få mest mulig oppdatert og riktig informasjon.
  • Spesialstørrelser: Mange produsenter, deriblant Baucor, kan tilby påstikkrømmere i spesialstørrelser på forespørsel for å dekke spesifikke kundebehov.
  • Bruksområde: Hvilken størrelse på påstikkrømmer du trenger, avhenger av diameteren på hullet som skal bearbeides og det konkrete bruksområdet.

BE OM TILBUD

Hvilke materialer lages påstikkrømmere av?

Valg av materiale til påstikkrømmere er avgjørende for ytelse, holdbarhet og egnethet i bestemte bruksområder. Her er en detaljert gjennomgang av materialene som brukes:

Vanlige materialer:

Hurtigstål (HSS):

  • Det mest brukte materialet til påstikkrømmere, takket være den utmerkede kombinasjonen av hardhet, slitestyrke og seighet.
  • Egnet til rømming i et bredt spekter av materialer, blant annet de fleste stålsorter, støpejern, aluminium og plast.
  • Det finnes ulike kvaliteter av hurtigstål (HSS), med varierende innhold av legeringselementer for bedre ytelse i bestemte bruksområder.
  • M1, M2: Universelle HSS-kvaliteter som passer til de fleste rømmeoppgaver.
  • M35, M42: Koboltlegerte HSS-kvaliteter med økt hardhet og varmhardhet, ideelle for rømming av hardere materialer og høyere skjærehastigheter.
  • M7: Molybdenbasert HSS med bedre seighet for avbrutt skjæring og slagfasthet.

Kobolthurtigstål (HSS-Co):

  • Inneholder en høyere andel kobolt enn HSS, noe som gir økt hardhet, varmhardhet og slitestyrke.
  • Egnet til rømming av vanskelig bearbeidbare materialer som rustfritt stål, titanlegeringer og varmebestandige legeringer.
  • Gir lengre verktøylevetid og bedre skjæreytelse ved høyere hastigheter og matinger.
  • M35, M42: Vanlige koboltstålkvaliteter som brukes til påstikkrømmere.
  1. Hardmetall:
  • Et ekstremt hardt og slitesterkt materiale som gir overlegen skjæreytelse og verktøylevetid sammenlignet med HSS.
  • Ideelt for rømming i høyvolumproduksjon, slipende materialer, herdet stål og eksotiske legeringer.
  • Kan brukes både i påstikkrømmere av massivt hardmetall og i påstikkrømmere med hardmetallskjær.
  • Wolframkarbid: Den vanligste typen hardmetall til rømmere, med en god balanse mellom hardhet, seighet og slitestyrke.
  • Titankarbid: Gir økt hardhet og slitestyrke sammenlignet med wolframkarbid, men kan være sprøere.

Spesialmaterialer:

Pulvermetallurgisk (PM) HSS:

  • Framstilt ved pulvermetallurgi, noe som gir en finere kornstruktur og bedre egenskaper enn konvensjonell HSS.
  • Gir bedre seighet, slitestyrke og rødhardhet (evnen til å beholde hardheten ved høye temperaturer).
  • Egnet til krevende bruksområder og høyere skjærehastigheter.

Cermet:

  • En kombinasjon av keramikk og metall som gir høy hardhet, slitestyrke og varmebestandighet.
  • Brukes til høyhastighetsrømming av herdet stål og støpejern.
  1. Polykrystallinsk diamant (PCD):
  • Det hardeste kjente materialet, med eksepsjonell slitestyrke og skjæreytelse.
  • Brukes til rømming av ekstremt slipende materialer som grafitt, glassfiber og keramikk.

Beleggalternativer:

  • Titannitrid (TiN): Gir et hardt, slitesterkt belegg med gullfarge.
  • Titankarbonitrid (TiCN): Gir høyere hardhet og slitestyrke enn TiN, med sølvgrå farge.
  • Titanaluminiumnitrid (TiAlN): Gir overlegen hardhet og varmebestandighet, med fiolett eller lilla farge.
  • Aluminiumtitannitrid (AlTiN): Gir utmerket termisk stabilitet og oksidasjonsbestandighet, med lysegrå eller mørkegrå farge.
  • Diamantlignende karbon (DLC): Ekstremt lav friksjonskoeffisient og utmerket slitestyrke, med svart eller mørkegrå farge.

Ved å velge riktig materiale og belegg ut fra kravene i det aktuelle bruksområdet kan du sikre optimal ytelse, holdbarhet og kostnadseffektivitet i rømmeoperasjonene med påstikkrømmere.

Hvilke belegg gir påstikkrømmere bedre ytelse?

Belegg på påstikkrømmere kan forbedre ytelsen, verktøylevetiden og den totale effektiviteten betydelig. Beleggene danner et beskyttende lag som reduserer friksjon, øker slitestyrken og forbedrer varmeavledningen. Her er en omfattende oversikt over belegg som ofte brukes på påstikkrømmere:

PVD-belegg (fysisk dampavsetning):

Titannitrid (TiN):

  • Det vanligste belegget til universell rømming.
  • Gir utmerket hardhet, slitestyrke og redusert friksjon.
  • Gir en gullfarget finish.
  • Egnet til rømming av de fleste vanlige materialer, blant annet stål, støpejern, aluminium og plast.

Titankarbonitrid (TiCN):

  • Hardere og mer slitesterkt enn TiN.
  • Gir en sølvgrå eller mørkegrå finish.
  • Ideelt for rømming av slipende materialer, herdet stål og rustfritt stål.

Titanaluminiumnitrid (TiAlN):

  • Gir overlegen hardhet og varmebestandighet sammenlignet med TiN og TiCN.
  • Har fiolett eller lilla farge.
  • Ideelt til høyhastighetsrømming, tørr rømming og rømming av materialer som er vanskelige å bearbeide.

Aluminiumtitannitrid (AlTiN):

  • Gir utmerket termisk stabilitet og oksidasjonsbestandighet.
  • Har en lysegrå eller mørkegrå farge.
  • Ideelt for rømming ved høye temperaturer og for rømming av titanlegeringer.
  1. Kromnitrid (CrN):
  • Gir god heft til substratet og utmerket korrosjonsbestandighet.
  • Har en sølvgrå farge.
  • Egner seg for rømming av korrosive materialer og våtrømming.

CVD-belegg (Chemical Vapor Deposition):

  1. Aluminiumoksid (Al2O3):
  • Gir utmerket slitestyrke, termisk stabilitet og kjemisk treghet.
  • Har en klar eller hvit farge.
  • Egner seg for høyhastighetsrømming, tørrrømming og rømming av slipende materialer.

Andre belegg:

  1. Diamantlignende karbon (DLC):
  • Gir en ekstremt lav friksjonskoeffisient og utmerket slitestyrke.
  • Har en svart eller mørkegrå farge.
  • Ideelt for rømming av ikke-jernholdige materialer, plast og komposittmaterialer.
  1. Polykrystallinsk diamant (PCD):
  • Det hardeste kjente materialet, med enestående slitestyrke.
  • Brukes til rømming av ekstremt slipende materialer som grafitt, glassfiber og keramikk.

Slik velger du riktig belegg:

Hvilket belegg som er best for din påstikkrømmer, avhenger av flere faktorer, blant annet:

  • Emnemateriale: Ulike belegg passer til ulike emnematerialer. Ta hensyn til hardhet, slipeevne og reaktivitet hos materialet som skal rømmes.
  • Rømmeforhold: Skjærehastigheter, matinger, bruk av kjølevæske og forekomst av slipende forurensninger påvirker beleggets ytelse og levetid.
  • Kostnader: Beleggets pris og forventede fordeler i form av verktøylevetid og produktivitet bør veies opp mot de samlede kostnadene ved operasjonen.

Ved å vurdere disse faktorene nøye og velge riktig belegg kan du forbedre ytelsen, holdbarheten og kostnadseffektiviteten til påstikkrømmerne dine betydelig.

Håndrømmere

Håndrømmer

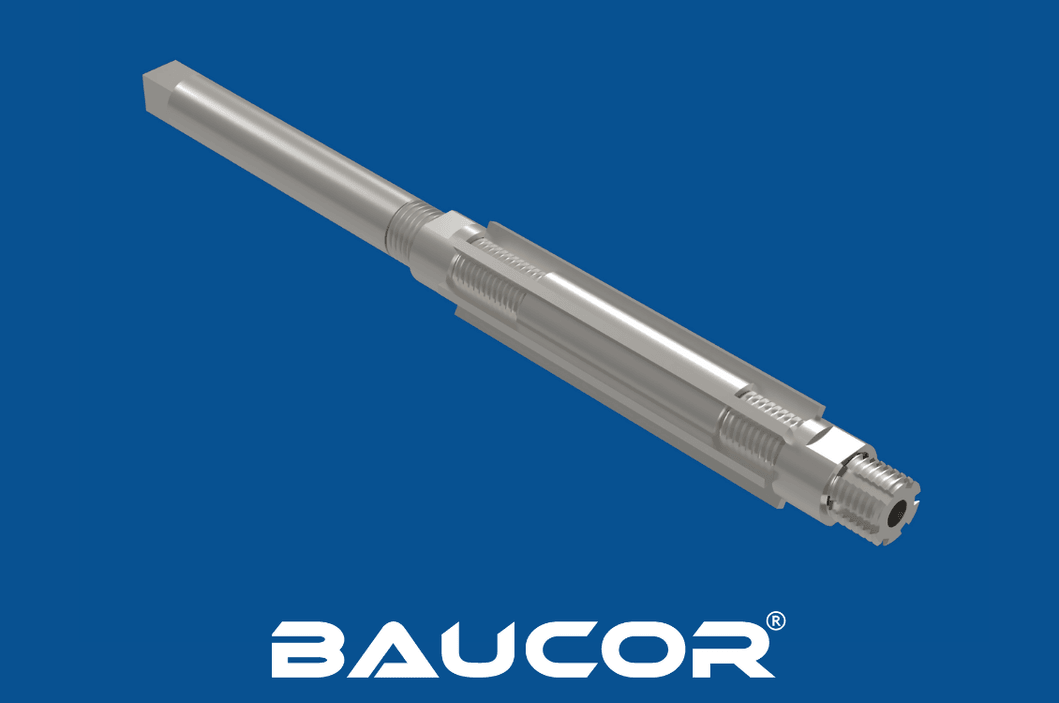
Rømmere som er laget for å dreies for hånd, vanligvis med firkantet drivende.

Rømmere med venstrespiral

Rømmer med venstrespiral

Rømmere med venstregående spiralspor, som hindrer at rømmeren trekker seg selv inn i hullet.

Maskinrømmere

Maskinrømmer

Rømmere som er laget for bruk i en maskin, for eksempel en dreiebenk eller fresemaskin.

Morsekonusrømmere

Morsekonusrømmer

Rømmere med morsekonusskaft som sitter sikkert i maskinspindelen.

BE OM TILBUD

Hvor brukes påstikkrømmere?

Påstikkrømmere er allsidige verktøy som brukes i en rekke bransjer og bruksområder der presis utvidelse og sluttbearbeiding av hull med stor diameter er avgjørende. Fordi de kan håndtere store hullstørrelser, er de uunnværlige i mange sektorer:

Industrielle bruksområder:

Maskinering og produksjon:

  • Utvidelse og sluttbearbeiding av hull i store emner som motorblokker, girkasser, pumper og komponenter til tungt maskineri.
  • Fremstilling av presise hull i dyser, former og fikstur som brukes i produksjonsprosesser.
  • Rømming av hull til bøssinger, lagre og andre komponenter i industrielt utstyr.

Olje- og gassindustri:

Rømming av hull i boreutstyr, brønnhoder, rørledningskomponenter og annet maskineri til oljefelt.

Utvidelse og sluttbearbeiding av hull i store ventiler og beslag som brukes i anlegg for olje og gass .

  • Luftfartsindustrien:
  • Fremstilling av presise hull i flykonstruksjoner, motorkomponenter, understell og andre luftfartsdeler.
  • Rømming av hull til festeelementer, bøssinger og lagre i flymontasje.

Andre bruksområder:

Skipsbygging:

  • Rømming av store hull i skrog, propeller og andre marine konstruksjoner.
  • Utvidelse av hull til rørkoblinger og ventiler i skipssystemer.

Kraftproduksjon:

  • Rømming av hull i turbinkomponenter, generatorhus og annet utstyr for kraftproduksjon.

Gruvedrift og bygg og anlegg:

Utvidelse og sluttbearbeiding av hull i komponenter til tungt maskineri som brukes i gruve- og anleggsutstyr.

  • Generelt vedlikehold og reparasjon:
  • Rømming av slitte eller skadde hull i stort utstyr og maskineri for å gjenopprette riktig passform og funksjon.

Fordeler med å bruke påstikkrømmere:

Bruk av påstikkrømmere i disse bruksområdene gir flere fordeler:

  • Presisjon: De kan gi nøyaktige hulldimensjoner med smale toleranser, noe som sikrer riktige pasninger og optimal ytelse for kritiske komponenter.
  • Allsidighet: Ved å bruke påstikkrømmere i ulike størrelser på samme dorn kan et bredt spekter av hullstørrelser dekkes med færre verktøy.
  • Kostnadseffektivitet: Det utskiftbare påstikkdesignet reduserer verktøykostnadene sammenlignet med å bruke flere massive rømmere til ulike hullstørrelser.
  • Lavere vekt: Den hule konstruksjonen gjør dem lettere og enklere å håndtere enn massive rømmere med samme diameter, noe som reduserer tretthet hos operatøren.

Påstikkrømmere er uunnværlige verktøy for fagfolk i bransjer der bearbeiding av hull med stor diameter er nødvendig. Presisjonen, allsidigheten og kostnadseffektiviteten gjør dem til en verdifull ressurs i alle mekaniske verksteder og metallverksteder.
Hvilke bransjer bruker påstikkrømmere?

Påstikkrømmere brukes i et bredt spekter av bransjer fordi de kan utvide og sluttbearbeide hull med stor presisjon. Noen av de viktigste bransjene som bruker påstikkrømmere, er:

  • Bilindustri: Brukes til maskinering av presise hull i motorblokker, girhus og andre bilkomponenter.
  • Luftfart: Brukes til rømming av hull i flykonstruksjoner, understellskomponenter og motordeler der høye toleransekrav er avgjørende.
  • Tungt maskineri: Brukes i produksjon av storskala maskiner som anleggsutstyr, gruveutstyr og landbruksmaskiner.
  • Olje og gass: Brukes til rømming av hull i rør, ventiler og andre komponenter som brukes i bore- og raffineringsvirksomhet.
  • Kraftproduksjon: Brukes i produksjon av turbiner, generatorer og annet utstyr for kraftproduksjon.
  • Generell produksjon: Brukes i ulike produksjonsprosesser for å oppnå presise hulldimensjoner og overflatefinish.

I tillegg brukes påstikkrømmere til reparasjon og vedlikehold i ulike bransjer der presis utvidelse eller ny sluttbearbeiding av hull er nødvendig.

Hvilke maskiner bruker påstikkrømmere?

Påstikkrømmere er kompatible med ulike maskiner som er laget for kraftig bearbeiding av store emner. Disse omfatter:

Dreiebenker: Konvensjonelle dreiebenker brukes til mindre påstikkrømmere, mens kraftige dreiebenker kan ta større rømmere for bearbeiding av større hull.

Horisontale boreverk: Ideelle for rømming av hull med stor diameter i tunge emner som er montert på et bord, ved hjelp av en borestang utstyrt med en påstikkrømmer.

Vertikale boreverk (VBM): Ligner på horisontale boreverk, men VBM-er gir vertikale bearbeidingsmuligheter for store emner. Påstikkrømmere kan monteres på VBM-ens ram eller revolverhode.

CNC-maskineringssentre: Både horisontale og vertikale maskineringssentre kan programmeres til å utføre rømming med påstikkrømmere, sammen med andre bearbeidingsprosesser.

Spesialmaskiner: Maskiner for dyphullsboring og rørfasing er eksempler på spesialiserte maskiner som bruker påstikkrømmere til bestemte oppgaver.

Hvilken design- og ingeniørstøtte tilbyr Baucor for påstikkrømmere?

Som en global leder innen skjæreverktøy er Baucor opptatt av å gi omfattende støtte for våre påstikkrømmere. Vi vil at kundene våre skal få optimale løsninger som er tilpasset deres spesifikke behov.

Dette kan du forvente av vår konstruksjons- og utviklingsstøtte:

Spesialkonstruerte rømmere:

  • Bruksanalyse: Vi analyserer rømmebehovet ditt grundig, med hensyn til emnemateriale, hulldimensjoner, toleranser, ønsket overflatefinish og eventuelle bransjestandarder du må følge.
  • Verktøydesign og optimalisering: Med avansert programvare og flere tiår med erfaring designer vi påstikkrømmere etter dine behov, optimalisert for ditt bruksområde. Vi velger omhyggelig materiale, belegg, geometri og antall spor for å sikre optimal ytelse, verktøylevetid og kostnadseffektivitet.
  • Prototyputvikling og testing: For komplekse eller kritiske bruksområder kan vi utvikle prototyper som testes og valideres i ditt faktiske produksjonsmiljø. Slik kan vi finjustere designet og sikre at det dekker dine eksakte behov før full produksjon.

Teknisk rådgivning:

  • Optimalisering av rømmeprosessen: Våre erfarne ingeniører, med dyp forståelse av bearbeidingsprosesser, gir anbefalinger for å optimalisere rømmeoperasjonene dine. Det omfatter detaljert veiledning om skjæreparametere (hastighet, mating, kjølevæske), verktøyvalg basert på din maskinpark og feilsøking ved vanlige utfordringer med rømming.
  • Veiledning i valg av materiale og belegg: Vi bruker vår omfattende kunnskap om materialteknologi til å hjelpe deg med å velge det mest egnede rømmermaterialet og belegget. Faktorer som emnemateriale, hardhet og ønsket overflatefinish vurderes nøye for å sikre best mulig ytelse og lang levetid.
  • Ytelsesanalyse og kontinuerlig forbedring: Vi går lenger enn de første anbefalingene og tilbyr løpende ytelsesanalyse. Ved å samle inn data om rømmernes ytelse i din daglige drift kan vi finne forbedringsområder og tilby skreddersydde løsninger som øker verktøylevetiden, produktiviteten og den samlede effektiviteten i rømmingen.
  1. Teknisk support:
  • Omfattende nettressurser: Vi tilbyr et stort utvalg nettressurser, blant annet tekniske datablader, bruksveiledninger, instruksjonsvideoer og FAQ for feilsøking. Ressursene gir deg kunnskapen du trenger for å ta velinformerte valg og få mest mulig ut av dine påstikkrømmere fra Baucor.
  • Skreddersydd opplæring og workshops: Vi vet at hver kundes behov er unike. Derfor tilbyr vi skreddersydde opplæringsøkter og workshops om valg, bruk, vedlikehold og feilsøking av rømmere. Målet vårt er å gi teamet ditt ferdighetene og kunnskapen som skal til for å oppnå optimale resultater.
  • Proaktiv kundeservice: Vårt dedikerte kundeserviceteam er tilgjengelig for å svare på spørsmål, ta hånd om bekymringer og gi teknisk ekspertbistand gjennom hele rømmernes levetid. Vi vil være din langsiktige partner for suksess.

Med denne omfattende pakken av design-, ingeniør- og tekniske støttetjenester er Baucor mer enn en vanlig leverandør av skjæreverktøy. Vi er din pålitelige partner, og vi hjelper deg å nå produksjonsmålene dine med optimaliserte rømmeløsninger og urokkelig støtte.

UOVERTRUFFEN INGENIØRSTØTTE

Tjenester innen ingeniørstøtte

Ingeniørkompetanse i alle ledd

Baucor tilbyr spesialtilpassede produksjons- og ingeniørløsninger skreddersydd for dine spesifikke behov, på tvers av ulike bransjer.

Produksjonsvennlig konstruksjon (DFM)

Optimaliser designet ditt for produksjon

Baucors ingeniører kan gjennomgå konstruksjonen din og gi tilbakemeldinger som gjør den enklere å produsere, mer kostnadseffektiv og mer effektiv.

Løsninger for prototyper og serieproduksjon

Din løsning, i ditt volum

Enten du trenger én enkelt prototype eller full serieproduksjon, er ingeniørene hos Baucor klare til å samarbeide med deg. Ta kontakt, så diskuterer vi hvordan vi kan realisere konseptet ditt.

Skreddersydde ingeniørløsninger

Skreddersydde løsninger for Baucors kunder

Baucor spesialiserer seg på unike produksjons- og ingeniørløsninger som er utviklet for å dekke de spesifikke behovene til hver enkelt kunde. Kompetansen vår dekker et bredt spekter av bransjer og bruksområder.

Hvilke designguider finnes for påstikkrømmere?

Design eller valg av påstikkrømmere krever nøye vurdering av flere faktorer for å sikre optimal ytelse, nøyaktighet og verktøylevetid. Her er de viktigste designretningslinjene:

Valg av materiale:

  • Emnemateriale: Velg et rømmermateriale som er hardere og mer slitesterkt enn emnematerialet. Ta hensyn til hardhet, slipeevne og reaktivitet hos materialet som skal rømmes.
  • Skjæreforhold: Det valgte materialet må tåle skjærehastighetene, matingene og temperaturene i rømmeprosessen.
  • Kostnadseffektivitet: Veg materialkostnaden mot forventet verktøylevetid og ytelsesfordeler. Vanlige materialer er hurtigstål (HSS), koboltstål (HSS-Co) og hardmetall.

Sporutforming:

  • Antall spor: Bestem antall spor ut fra emnematerialet og ønsket finish. Flere spor gir vanligvis jevnere overflater, men kan kreve høyere skjærekrefter.
  • Sporgeometri: Optimaliser sporgeometrien (skjærevinkel, frivinkel, fasebredde) for sponavgang, skjærekrefter og verktøylevetid.
  • Sporavstand: Sørg for tilstrekkelig avstand mellom sporene for effektiv sponfjerning og for å hindre at spon setter seg fast.

Utforming av rømmerkroppen:

  • Påstikkrømmerens tykkelse: Tilstrekkelig tykkelse trengs for stivhet og for å hindre vibrasjoner under rømming.
  • Boringsdiameter og konus: Boringsdiameteren og konusen må samsvare med dornens spesifikasjoner for sikker passform og nøyaktig innretting.
  • Drivspor eller kilespor: Nøyaktig maskinerte drivspor eller kilespor sikrer positiv drift og hindrer slipp på dornen.

Valg av dorn:

  • Materiale og konstruksjon: Velg en robust dorn av høykvalitetsstål med riktig varmebehandling for holdbarhet.
  • Konus og størrelse: Sørg for at dornkonusen samsvarer med rømmerens boringskonus, og at størrelsen passer til maskinspindelen og rømmerens diameter.

Styretappens diameter og lengde:

  • Styrediameter: Styretappen bør være litt mindre enn diameteren på det opprinnelige hullet, slik at den styrer rømmeren og sikrer konsentrisitet.
  • Styrelengde: Tilstrekkelig styrelengde gir stabilitet og hindrer vibrasjoner under rømming.

Valg av belegg (valgfritt):

  • Emnemateriale og skjæreforhold: Velg et belegg som er forenlig med emnematerialet og rømmeparametrene. Ta hensyn til faktorer som hardhet, slipeevne og ønsket overflatefinish. Vanlige belegg er TiN, TiCN, TiAlN og andre.

Toleranser og overflatefinish:

  • Hulltoleranse: Angi nødvendig hulltoleranse ut fra de funksjonelle kravene i bruksområdet.
  • Overflatefinish: Bestem ønsket overflatefinish og velg en rømmer med riktig antall spor og skjæregeometri for å oppnå den.

Produsentens anbefalinger:

  • Følg produsentens retningslinjer: Se produsentens anbefalinger for spesifikke designhensyn, skjæreparametere og vedlikeholdsrutiner for optimal rømmerytelse og verktøylevetid.

Ved å følge disse designretningslinjene og samarbeide med en anerkjent produsent som Baucor kan du sikre at påstikkrømmerne dine er designet og produsert for å oppfylle kravene i ditt bruksområde, med optimal ytelse, nøyaktighet og lang levetid.

Vis som