Gå til innholdet
Produsent av industrikniver, maskinkniver og spesialtilpassede CNC-verktøy i USA og Tyskland
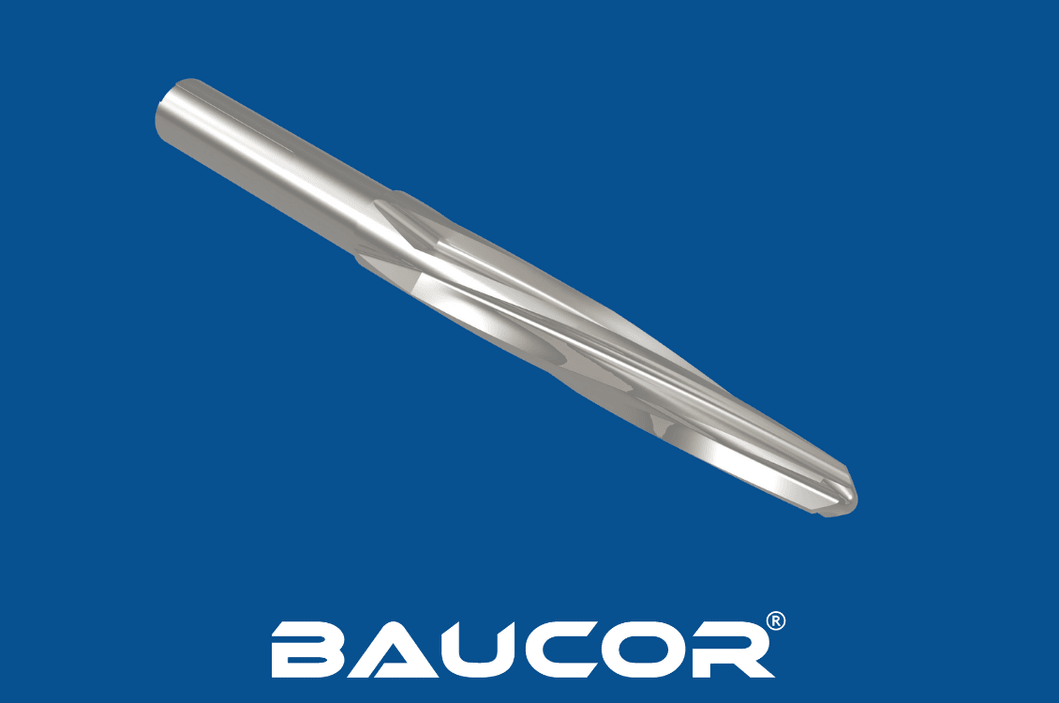
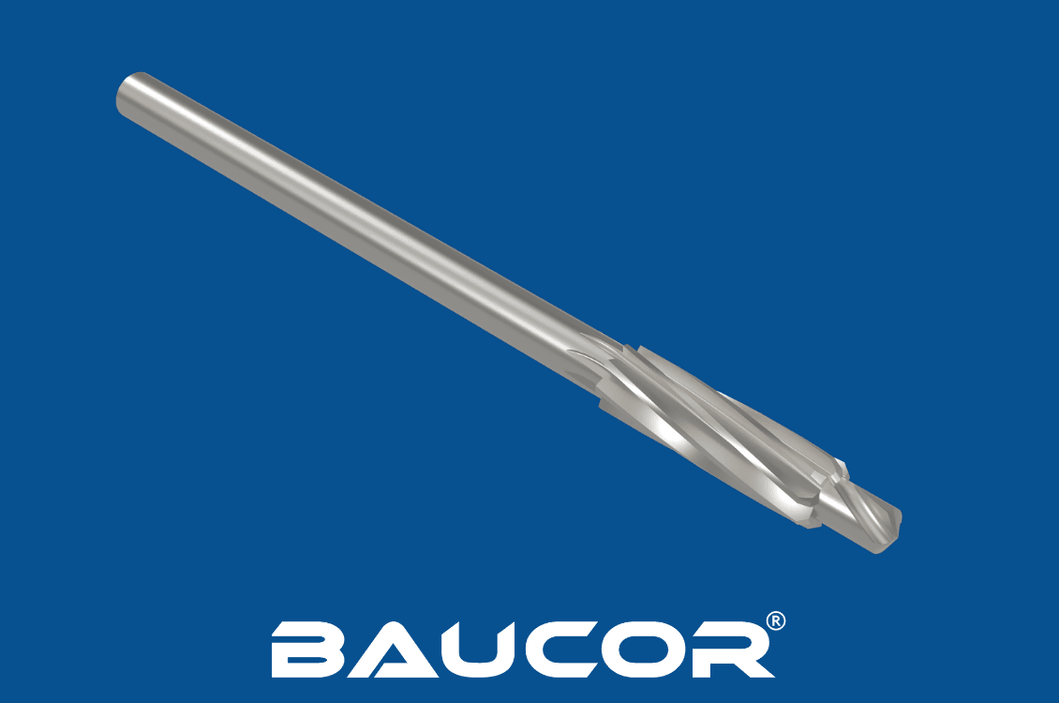
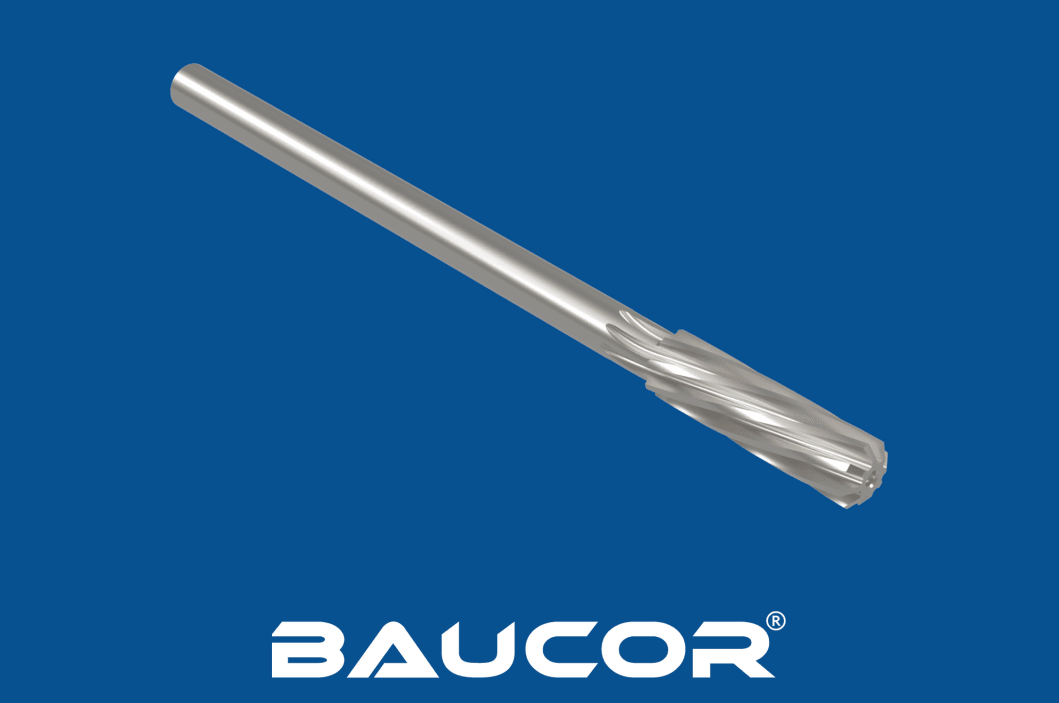
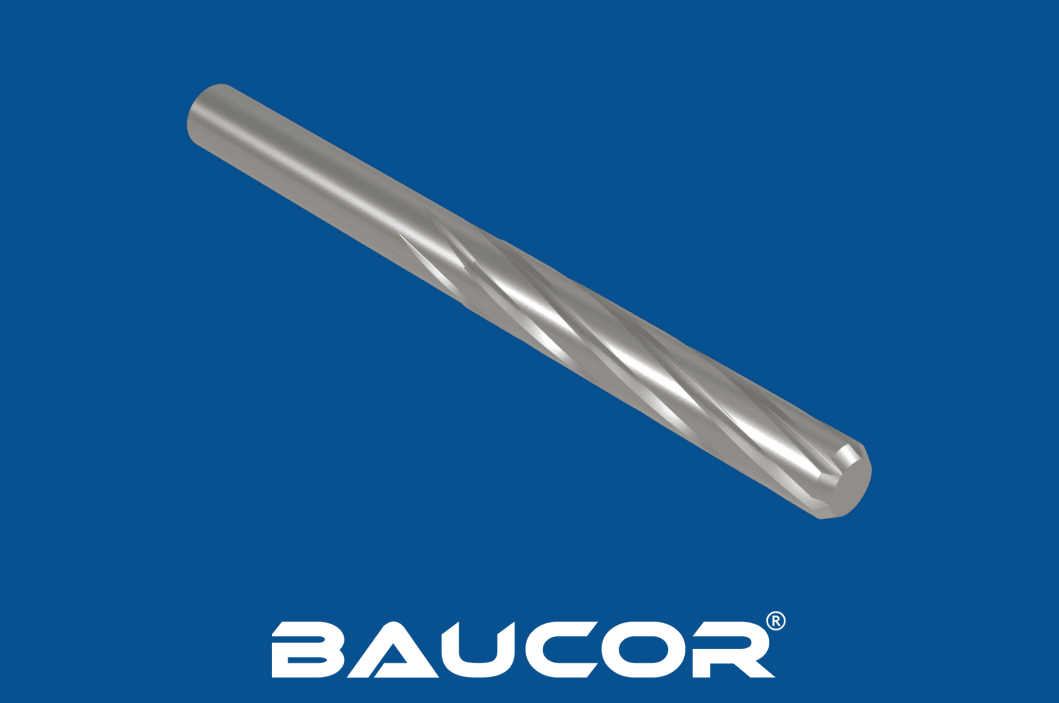
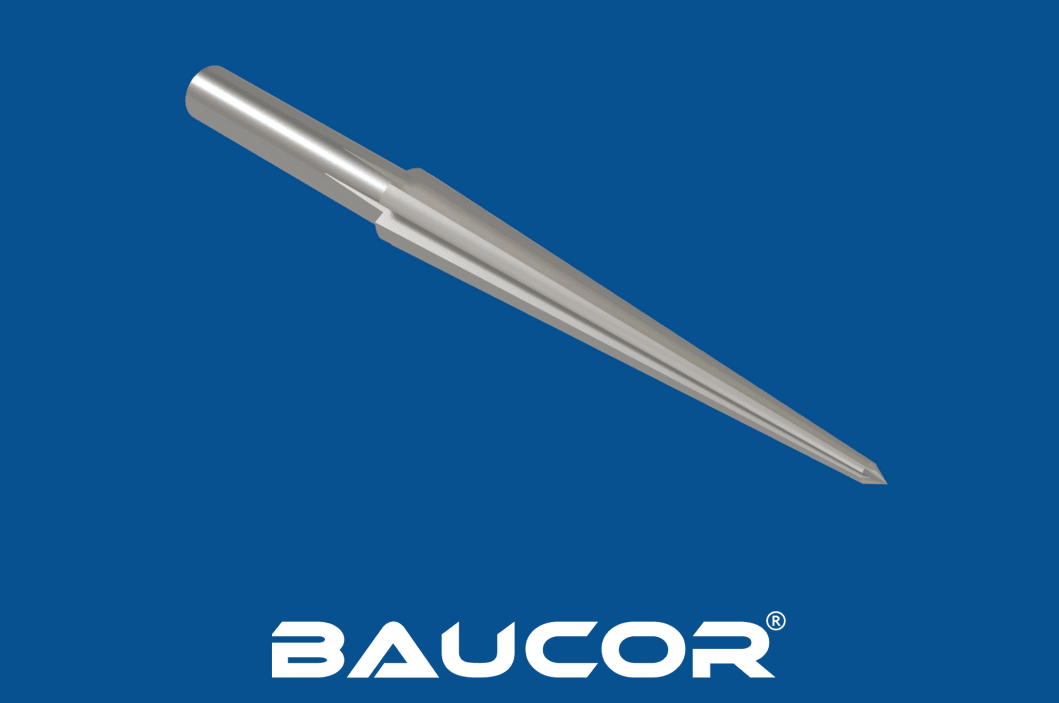
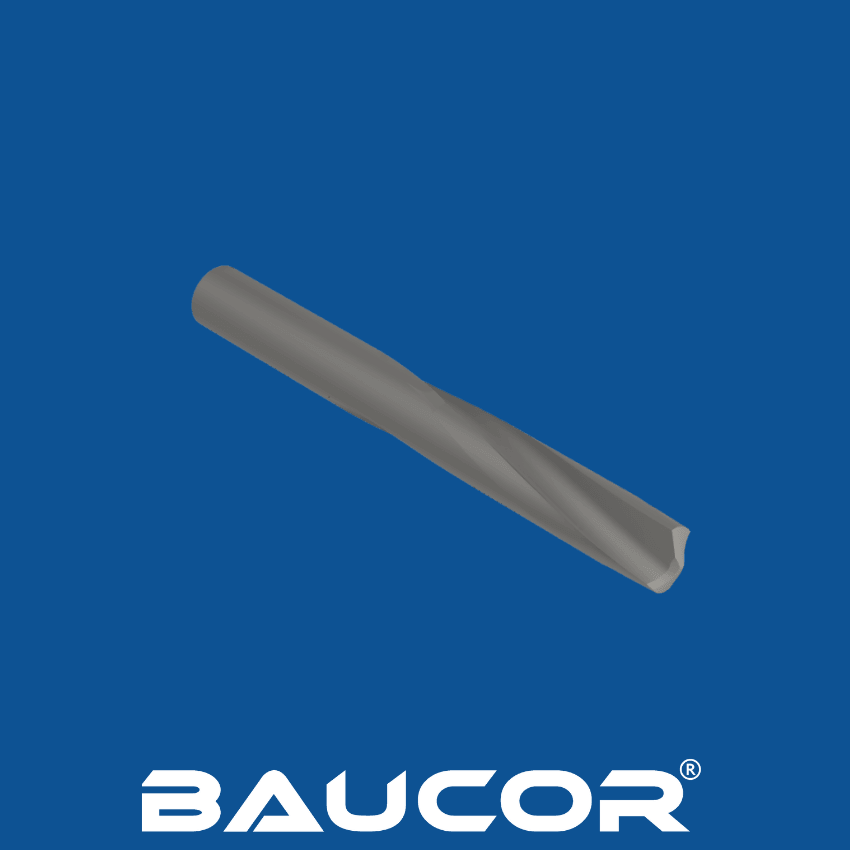
Rømmer med spiralspor

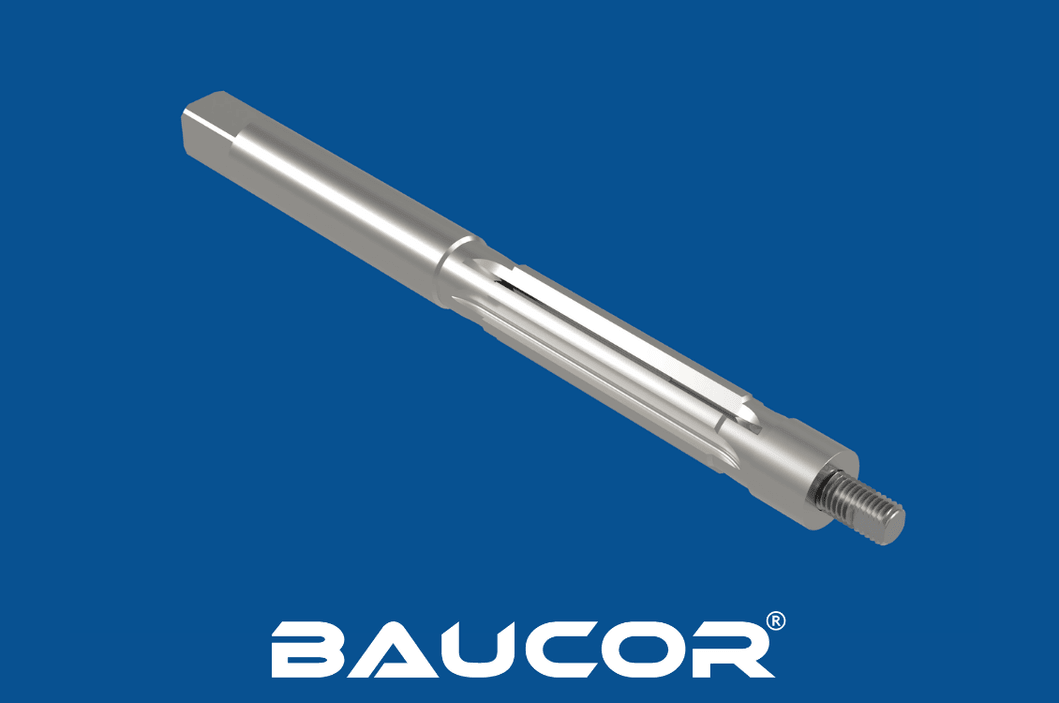
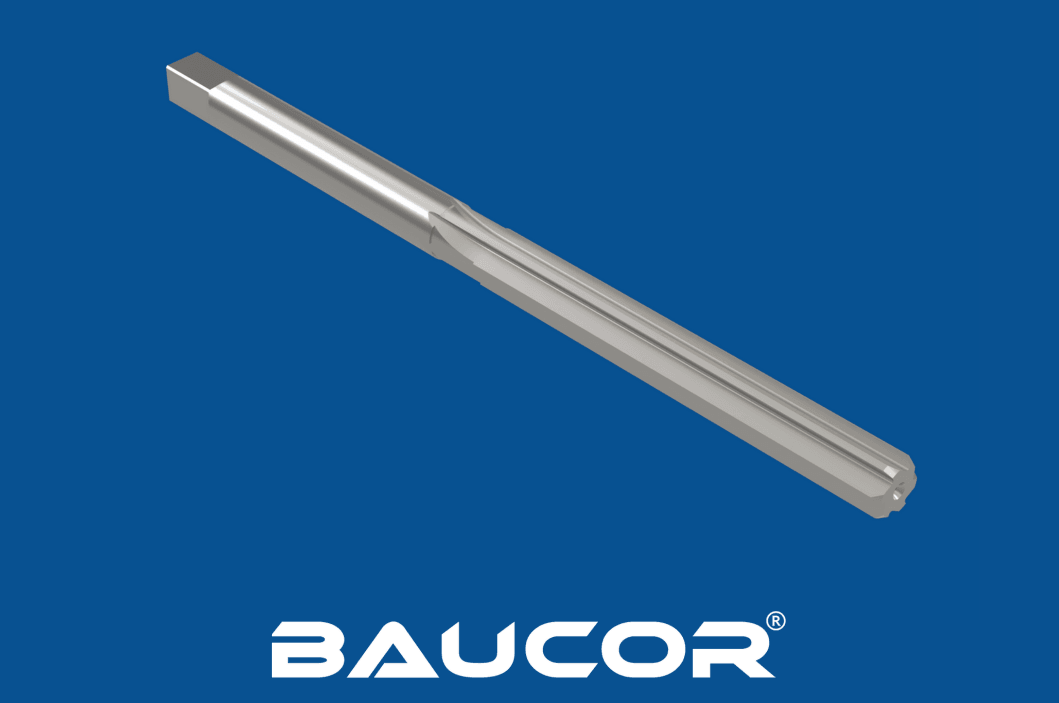
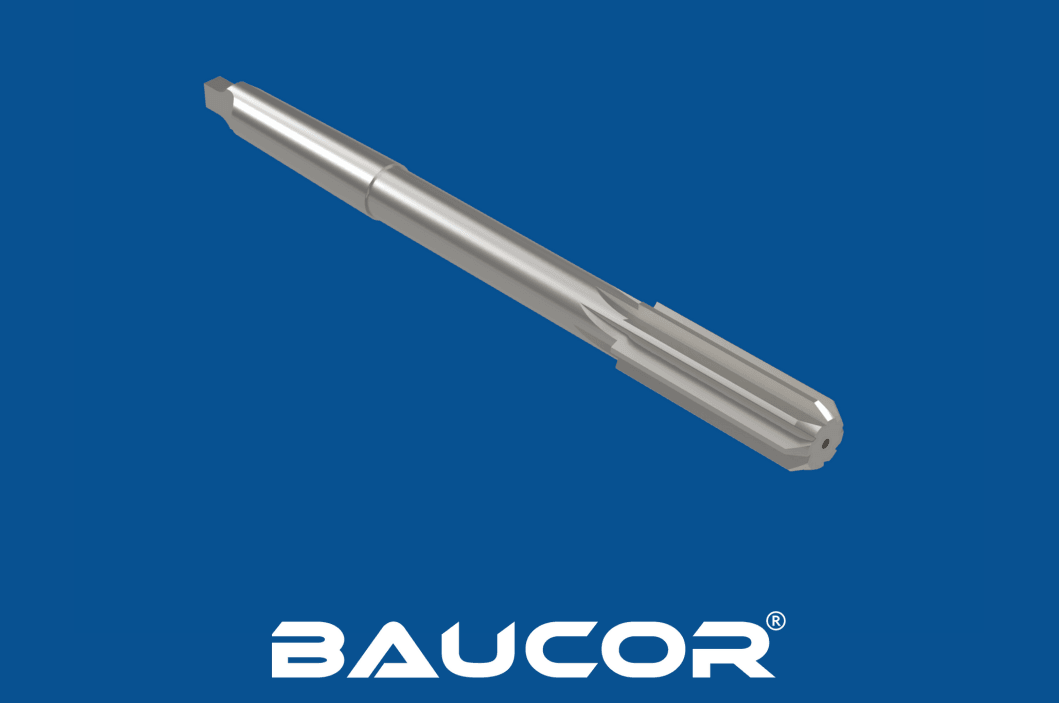
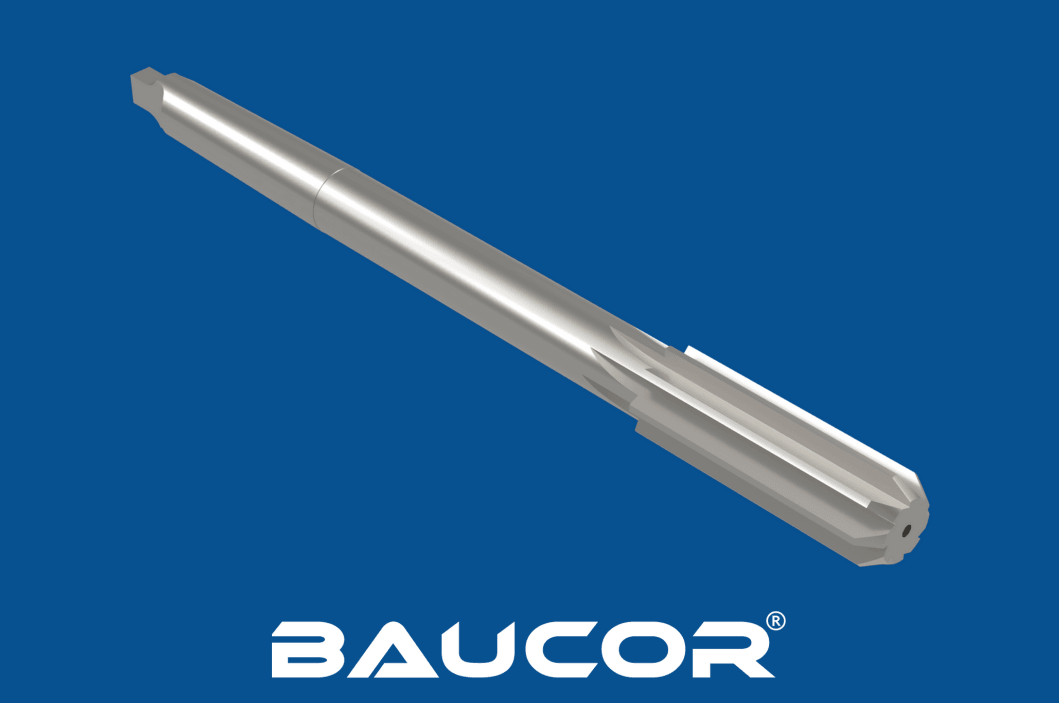
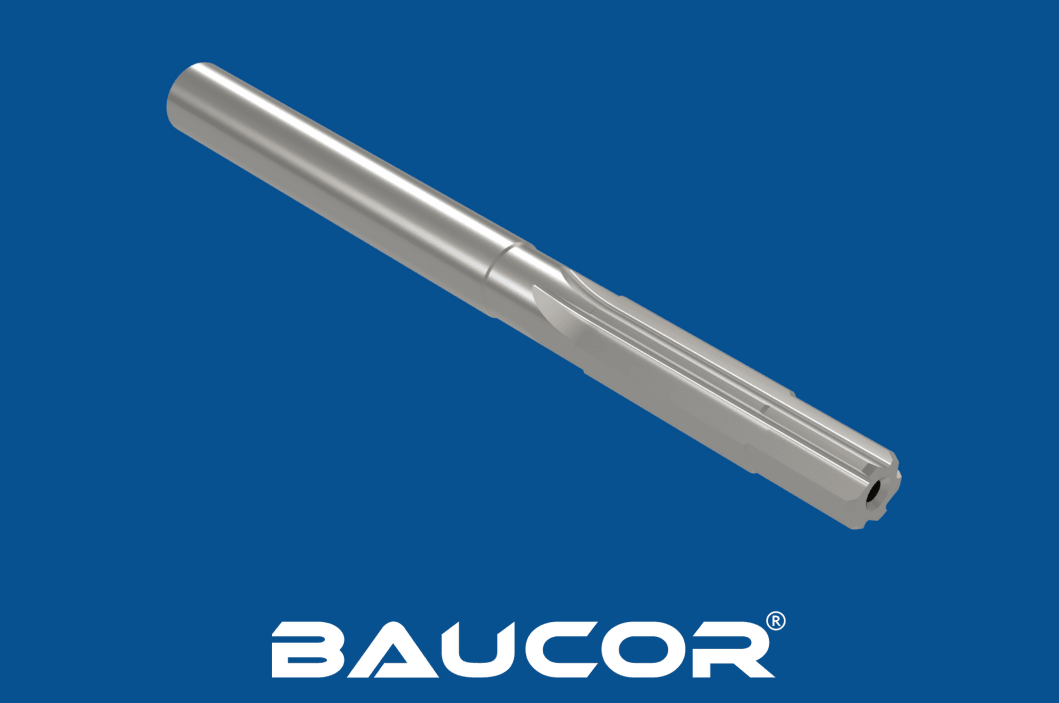
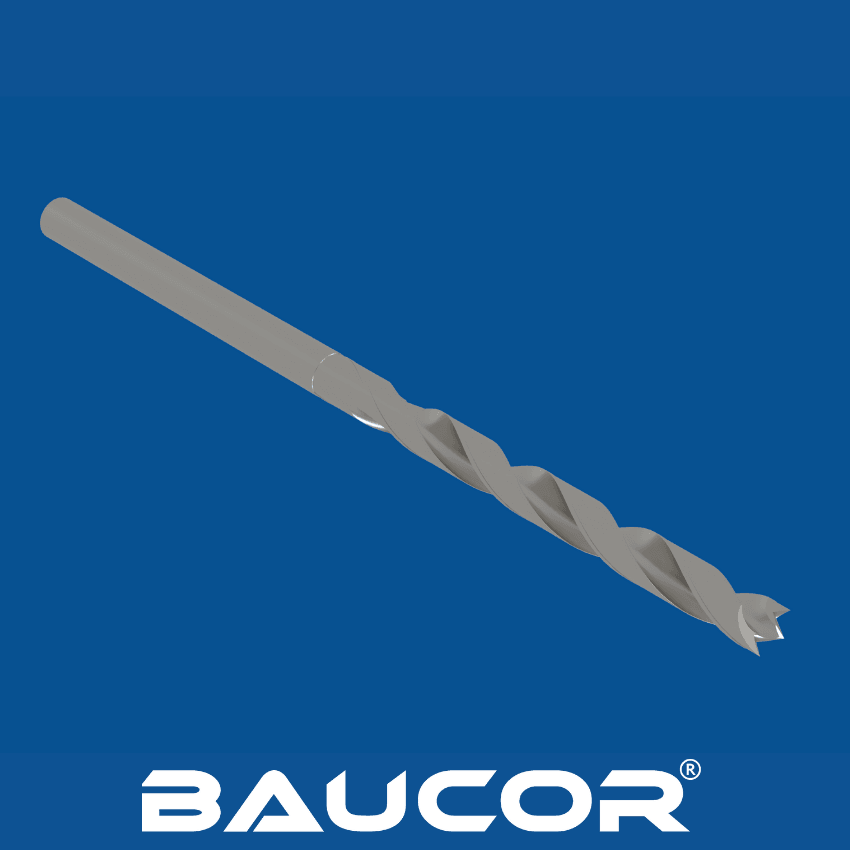
Allsidig rømming med rømmere med rette spor

BAUCOR: PRESISJONSKONSTRUERTE RØMMERE FOR PERFEKT FINISH.

HVERT HULL. HVER GANG.

Presisjonsproduksjon som ingeniører og forskere i Fortune 500-selskaper stoler på

Produksjonserfaring som ledende globale selskaper stoler på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Hva er en rømmer med rette spor? Hvordan fungerer den?

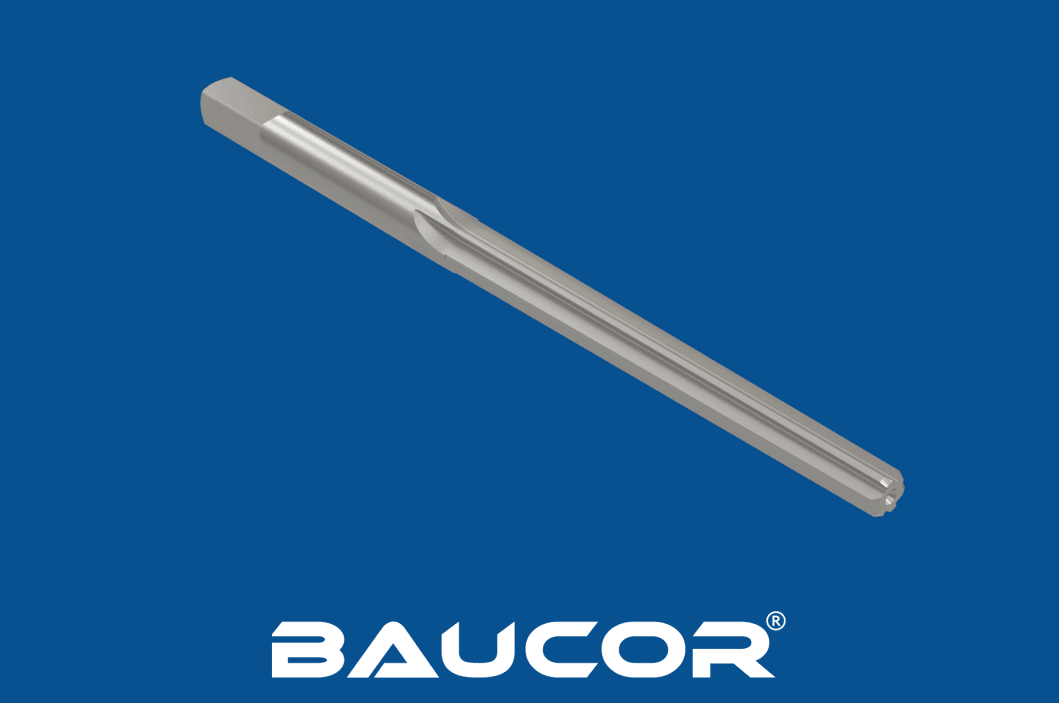
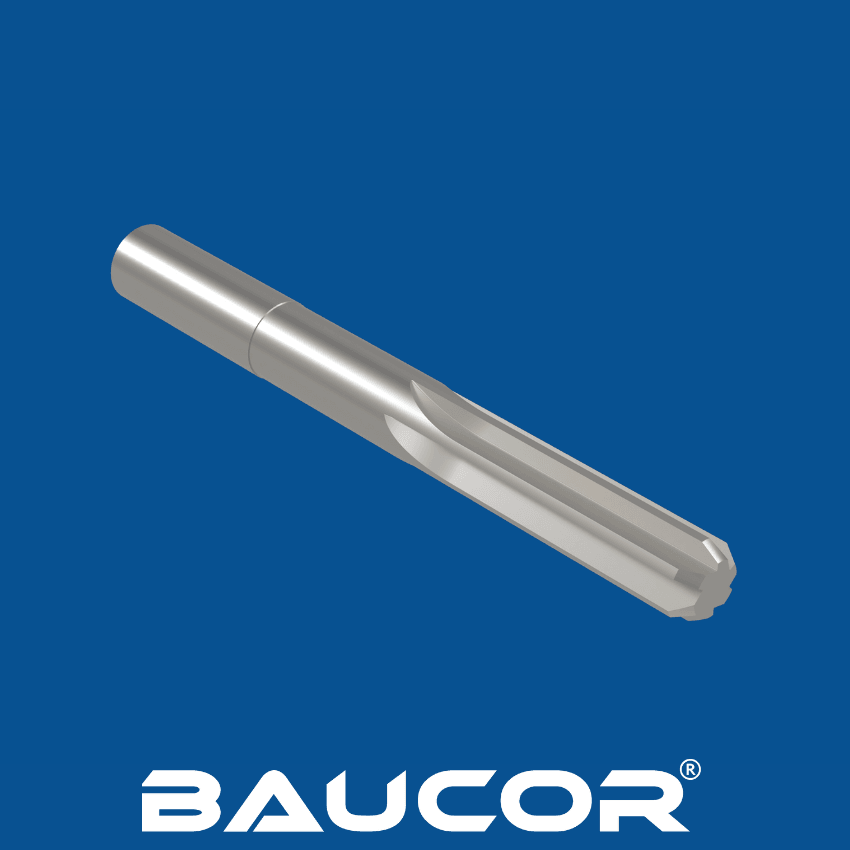
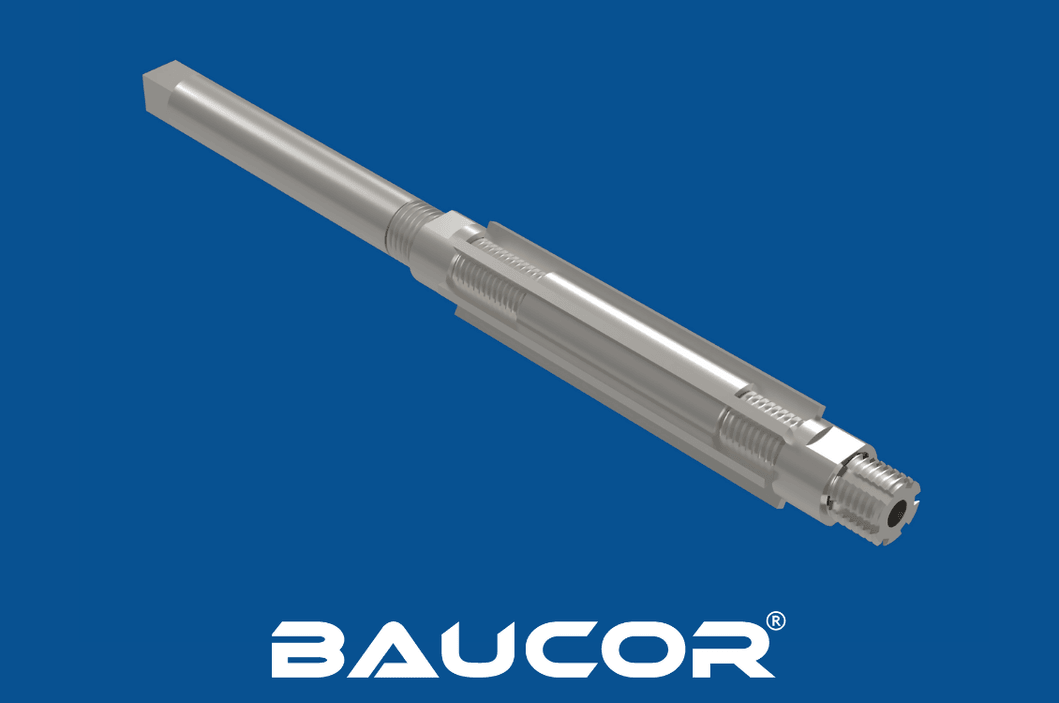
En håndrømmer med rette spor brukes ofte i vedlikehold, reparasjon og presisjonspassing der manuell kontroll er nødvendig. Den har vanligvis rette spor (riller) langs lengden, som sørger for sponfjerning under rømmingen.

Noen ganger brukes betegnelsen «rømmer med rette spor» om hverandre med betegnelsen «maskinrømmer for chuck».

Slik fungerer den:

  1. Utgangspunkt: Rømmeren settes inn i et forboret hull som er litt mindre enn ønsket sluttdiameter.
  2. Skjærevirkning: Når rømmeren roterer, går skjæreeggene på sporene i inngrep med hullets overflate og fjerner små mengder materiale.
  3. Sponfjerning: De rette sporene fører sponene oppover og ut av hullet, slik at de ikke tetter igjen rømmeren og forårsaker skade.
  4. Ferdigbehandling: Rømmeren fortsetter å skjære og fjerne materiale til ønsket diameter og overflatefinish er oppnådd.
Design din egen rømmer

Design din egen rømmer

Fyll ut skjemaet i noen få trinn, så får du spesialtilpassede produksjonsløsninger som passer akkurat dine behov!

Begynn å designe

Hvordan produseres rømmere med rette spor?
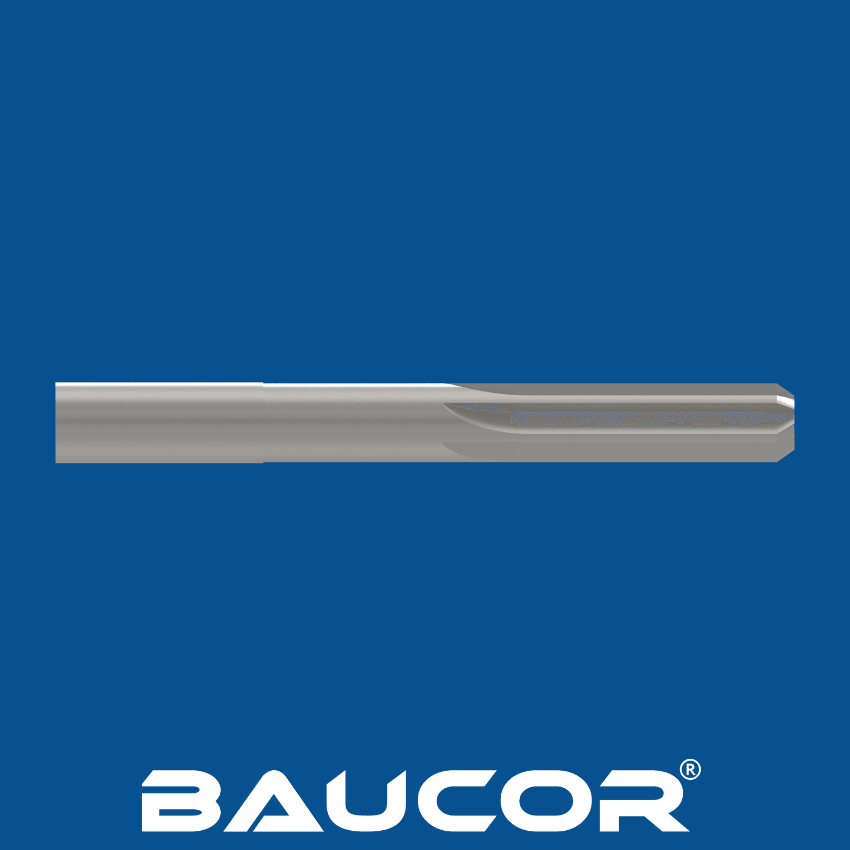
Rømmere med rette spor

Produksjonen av rømmere med rette spor omfatter flere trinn som kombinerer presisjonsteknikk og materialvalg for å lage et skjæreverktøy av høy kvalitet:

Valg av materiale:

  • Hurtigstål (HSS): Et vanlig valg til rømmere for generell bruk, med god slitestyrke og lav pris.
  • Koboltstål: Gir økt hardhet og varmebestandighet for mer krevende bruksområder.
  • Hardmetall: Gir overlegen slitestyrke og skjæreytelse, særlig ved serieproduksjon eller seige materialer.

Klargjøring av emner:

  • Det valgte materialet kappes til sylindriske emner med ønsket lengde og diameter.
  • Emnene varmebehandles deretter for å oppnå ønsket hardhet og seighet.

Sporsliping:

  • Sporene (riller) slipes langs emnets lengde med spesialiserte slipemaskiner.
  • Antall spor kan variere, vanligvis fra 4 til 12, avhengig av rømmerens diameter og tiltenkte bruksområde.
  • De rette sporene slipes parallelt med rømmerens akse, noe som sikrer effektiv sponfjerning.

Fasing:

  • Fremre kant på hvert spor fases (skråkantes) for å gi en jevn skjærevirkning og hindre at det oppstår skår.
  • Fasevinkelen er vanligvis rundt 45 grader.

Sliping:

  • Sporenes skjæreegger slipes presist for å oppnå ønsket diameter og skjæregeometri.
  • Diameteren er ofte litt konisk mot skaftet for å lette innføringen i hullet.

Ferdigbearbeiding:

  • Rømmeren poleres for å fjerne grader og ujevnheter, noe som sikrer en glatt overflate.
  • Enkelte rømmere kan få belegg av materialer som titannitrid (TiN) for å øke slitestyrken og skjæreytelsen ytterligere.

Kvalitetskontroll:

  • Rømmeren gjennomgår grundig kontroll og testing for å sikre at den oppfyller kravene til dimensjonstoleranser og skjæreytelse.
I hvilke størrelser produserer Baucor rømmere med rette spor?

Rømmere med rette spor

Metriske størrelser:

  • Små diametre: 1mm, 1.5mm, 2mm, 2.5mm, 3mm osv. (brukes ofte i finmekanikk og smykkeproduksjon)
  • Standarddiametre: 4mm, 5mm, 6mm, 8mm, 10mm, 12mm osv. (vanlige i generell maskinering)
  • Større diametre: 16mm, 20mm, 25mm, 30mm, 35mm osv. (brukes til større hull og tyngre bruksområder)

Tommestørrelser (brøk):

  • Små diametre: 1/16 inch, 3/32 inch, 1/8 inch, 5/32 inch, 3/16 inch osv.
  • Standarddiametre: 1/4 inch, 5/16 inch, 3/8 inch, 1/2 inch, 5/8 inch, 3/4 inch osv.
  • Større diametre: 1 inch, 1 1/4 inches, 1 1/2 inches, 2 inches osv.

Tilleggsmerknader:

  • Trinn: Størrelsene øker vanligvis i små trinn innenfor hvert område (for eksempel med 0.1mm eller 1/64 inch) for å dekke et bredt spekter av hulldiametre.
  • Spesialstørrelser: Produsenter kan ofte lage rømmere i spesialstørrelser for å dekke spesifikke kundebehov.
  • Skaftstørrelser: Skaftstørrelsene på rømmere (delen som passer i verktøyholderen) er også standardiserte, men er ofte uavhengige av skjærediameteren.

Husk at dette bare er en generell liste. Enkelte produsenter kan tilby andre størrelsesområder og trinn.

BE OM TILBUD

Hvilke materialer lages rømmere med rette spor av?

Rømmere med rette spor kan produseres i en rekke materialer, hver med egenskaper som passer til ulike bruksområder og ytelseskrav:

Vanlige materialer:

  1. Hurtigstål (HSS):
  • Det mest brukte materialet til rømmere for generell bruk.
  • Gir en god balanse mellom slitestyrke, seighet og lav pris.
  • Egner seg for rømming i de fleste vanlige metaller og plasttyper.
  • Fås i ulike kvaliteter, som M1, M2, M35, M42 og så videre, med varierende innhold av legeringselementer som molybden, wolfram og kobolt for bedre ytelse.
  1. Koboltstål (HSS-Co):
  • Inneholder en høyere andel kobolt enn hurtigstål (HSS).
  • Gir bedre hardhet, slitestyrke og varmebestandighet.
  • Ideelt for rømming av hardere materialer og bruksområder med høyere hastighet.
  • Vanlige kvaliteter er M35, M42 og så videre.
  1. Massivt hardmetall:
  • Gir overlegen slitestyrke, hardhet og skjæreytelse.
  • Ideelt for serieproduksjon og krevende bruksområder.
  • Brukes til rømming av slipende materialer, herdet stål og eksotiske legeringer.
  • Fås i ulike kvaliteter med varierende grad av seighet og slitestyrke.
  1. Hardmetallbestykket:
  • Kombinerer en skjæretupp i hardmetall med et skaft i stål.
  • Gir skjæreytelsen til hardmetall med fleksibiliteten til stål.
  • Kostnadseffektivt alternativ til rømmere i massivt hardmetall.
  • Brukes til rømming i et bredt spekter av materialer, inkludert herdet stål.

Mindre vanlige materialer:

  1. Pulvermetallstål (PM):
  • Produseres ved pulvermetallurgiske prosesser.
  • Gir bedre slitestyrke og seighet enn tradisjonelt hurtigstål (HSS).
  • Brukes til høytytende rømmere i krevende bruksområder.
  1. Cermet:
  • Et komposittmateriale av keramiske og metalliske partikler.
  • Gir utmerket slitestyrke og varmebestandighet.
  • Brukes til rømming av slipende materialer og i høytemperaturapplikasjoner.
  1. Polykrystallinsk diamant (PCD):
  • Består av syntetiske diamantpartikler som er sintret sammen.
  • Gir høyest mulig slitestyrke og skjæreytelse.
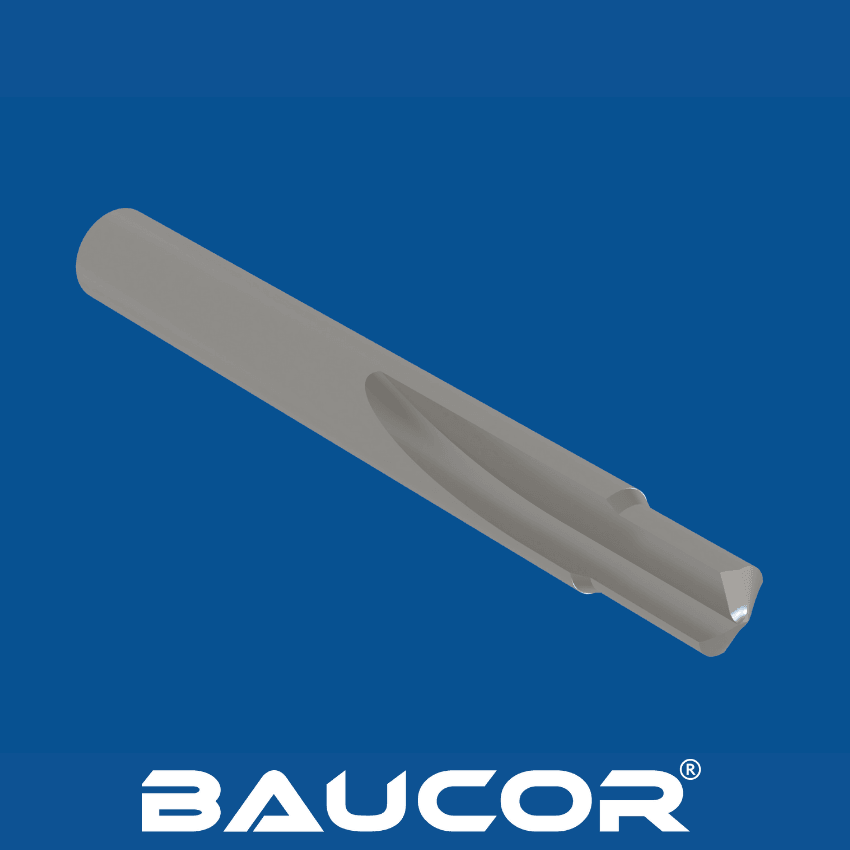
  • Ideelt for rømming av svært slipende materialer som grafitt, kompositter og herdet stål.

Belegg:

I tillegg til grunnmaterialet får rømmere ofte belegg for å bedre ytelsen ytterligere:

  • Titannitrid (TiN): Bedrer slitestyrken og reduserer friksjonen.
  • Titankarbonitrid (TiCN): Gir bedre hardhet og slitestyrke enn TiN.
  • Aluminiumtitannitrid (AlTiN): Gir høy termisk stabilitet og oksidasjonsbestandighet for høyhastighetsbruk.
  • Diamantlignende karbon (DLC): Ekstremt hardt og slitesterkt belegg som egner seg for krevende bruksområder.

Hensyn ved valg av materiale:

Valget av materiale til en rømmer med rette spor avhenger av flere faktorer, blant annet:

  • Arbeidsstykkets materiale: Hardheten og slitasjeegenskapene til materialet som rømmes.
  • Skjærehastighet: Høyere skjærehastigheter kan kreve mer varmebestandige materialer.
  • Påkrevd toleranse: Trange toleranser krever ofte hardmetall eller andre høytytende materialer.
  • Produksjonsvolum: Serieproduksjon kan rettferdiggjøre investeringen i hardmetall eller andre slitesterke materialer.

Kostnad: Budsjettbegrensninger kan påvirke materialvalget, og hurtigstål (HSS) er det rimeligste alternativet.

Hvilke belegg gir rømmere med rette spor bedre ytelse?

Rømmere med rette spor kan få en rekke belegg som bedrer ytelsen, slitestyrken og levetiden. Her er en omfattende liste over beleggalternativer:

Vanlige belegg:

  1. Titannitrid (TiN):
  • Gullfarget belegg
  • Bedrer hardhet og slitestyrke og reduserer friksjon
  • Ideelt for generell bearbeiding og høyhastighetsbruk
  • Forlenger levetiden og bedrer overflatefinishen
  1. Titankarbonitrid (TiCN):
  • Mørkegrått eller fiolett belegg
  • Hardere og mer slitesterkt enn TiN
  • Egner seg for bearbeiding av hardere materialer og slipende bruksområder
  • Utmerket for høyhastighetsbearbeiding
  1. Titanaluminiumnitrid (TiAlN):
  • Lilla eller mørkeblått belegg
  • Høy termisk stabilitet og oksidasjonsbestandighet
  • Ideelt for høyhastighetsbearbeiding, tørrbearbeiding og vanskelig bearbeidbare materialer
  • Gir utmerket slitestyrke og redusert friksjon
  1. Aluminiumtitannitrid (AlTiN):
  • Lysegrått eller sølvfarget belegg
  • Høy hardhet og utmerket termisk stabilitet
  • Best egnet for høyhastighetsbearbeiding og tørrbearbeiding av herdet stål
  • Gir overlegen slitestyrke

Andre belegg:

  1. Diamantlignende karbon (DLC):
  • Ekstremt hardt og slitesterkt belegg
  • Lav friksjonskoeffisient
  • Ideelt for høytytende bruksområder og slipende materialer
  • Forlenger levetiden og bedrer overflatefinishen
  1. Kromnitrid (CrN):
  • Sølvfarget belegg
  • Gir god slitestyrke og korrosjonsbeskyttelse
  • Egner seg for bearbeiding av myke og ikke-jernholdige materialer
  • Gir en glatt overflatefinish
  1. Zirkoniumnitrid (ZrN):
  • Gullfarget belegg
  • Høy hardhet og slitestyrke
  • Brukes til bearbeiding av vanskelig bearbeidbare materialer som titan og nikkellegeringer
  • Gir utmerket termisk stabilitet
  1. Flerlagsbelegg:
  • Kombinasjon av ulike belegg som legges på i flere lag
  • Gir et bredere spekter av ytelsesfordeler
  • Kan tilpasses bestemte bearbeidingskrav
  • Eksempler er flerlagsbelegg av TiAlN/TiN eller AlTiN/TiN

Slik velger du riktig belegg:

Det ideelle belegget til en rømmer med rette spor avhenger av flere faktorer, for eksempel:

  • Arbeidsstykkets materiale: Hardheten, slitasjeegenskapene og de termiske egenskapene til materialet som rømmes.
  • Skjæreparametere: Hastighet, matehastighet og skjæredybde.
  • Ønsket levetid: Hvor lenge rømmeren skal vare før den må skjerpes på nytt eller skiftes ut.
  • Budsjett: Kostnaden for belegg varierer, og enkelte er dyrere enn andre.

Når du vurderer disse faktorene nøye, kan du velge riktig belegg for å maksimere ytelsen og levetiden til rømmeren med rette spor.

BE OM TILBUD

Hvor brukes rømmere med rette spor?

Rømmere med rette spor brukes i en rekke bransjer og prosesser fordi de kan lage presise, glatte hull. Her er en oversikt over de vanligste bruksområdene:

1. Presisjonsmekanikk:

  • Flyindustri: Rømming av hull i flykomponenter der presise toleranser og overflatefinish er avgjørende for sikkerhet og ytelse.
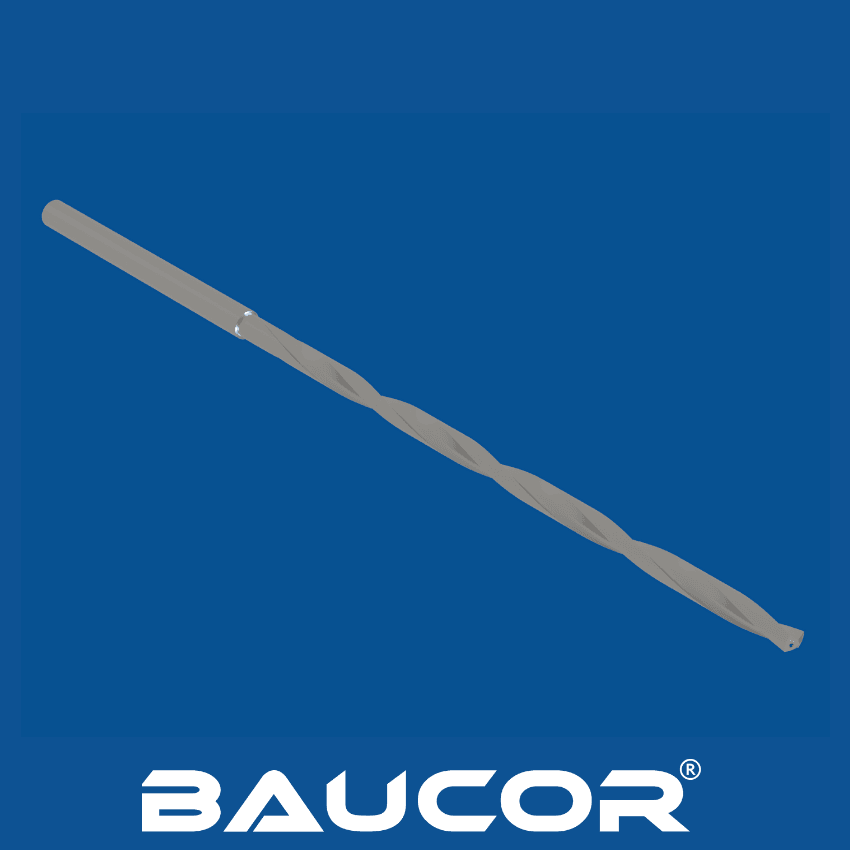
  • Bilindustri: Ferdigbehandling av hull i motorblokker, girdeler og andre bilkomponenter for optimal passform og funksjon.
  • Medisinsk utstyr: Lage presise hull i implantater, kirurgiske instrumenter og annet medisinsk utstyr der nøyaktighet er avgjørende.

2. Generell maskinbearbeiding:

  • Metallbearbeiding: Utvidelse og ferdigbehandling av borede hull i ulike metallkomponenter, som tannhjul, bøssinger og aksler.
  • Plast: Rømming av hull i plastdeler som brukes i forbruksvarer, elektronikk og industrielle bruksområder.
  • Trearbeid: Ferdigbehandling av hull i tremøbler, skap og musikkinstrumenter.

3. Spesifikke bruksområder:

  • Våpensmedarbeid: Rømming av kammer og løp på skytevåpen for optimal nøyaktighet og ytelse.
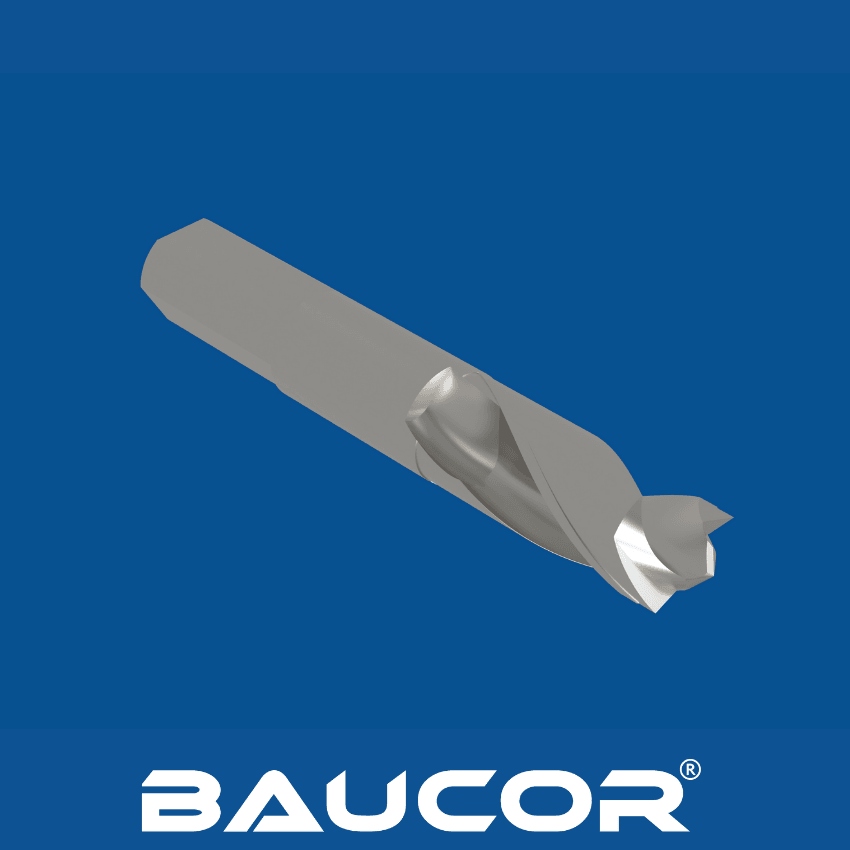
  • Verktøy- og formproduksjon: Lage presise hull i støpeformer og former som brukes i produksjonsprosesser.
  • Vedlikehold og reparasjon: Utvidelse av slitte hull eller retting av skjeve hull i maskiner og utstyr.

Fordeler med rømmere med rette spor i disse bruksområdene:

  • Presisjon: Rømmere med rette spor er utmerket til å lage hull med trange toleranser og fremragende overflatefinish, noe som er avgjørende i mange presisjonsapplikasjoner.
  • Allsidighet: De kan brukes i et bredt spekter av materialer, blant annet metaller, plast og tre, og egner seg derfor for ulike bransjer.
  • Sponfjerning: Den rette sporutformingen gir effektiv sponfjerning, særlig i blindhull, noe som hindrer at verktøyet tettes igjen og sikrer en jevn rømmeprosess.

Selvsentrering: De rette sporene hjelper rømmeren med å sentrere seg selv i hullet, noe som reduserer risikoen for skjevstilling og gir nøyaktige resultater.

Hvilke bransjer bruker rømmere med rette spor?

Rømmere med rette spor er allsidige verktøy som brukes i mange bransjer for sin presisjon og evne til å lage glatte hull. Her er en liste over viktige bransjer som er avhengige av dem:

Luftfart og romfart:

  • Til rømming av hull i kritiske komponenter som motordeler, understell og vingestrukturer, der presise toleranser er avgjørende for sikkerhet og ytelse.
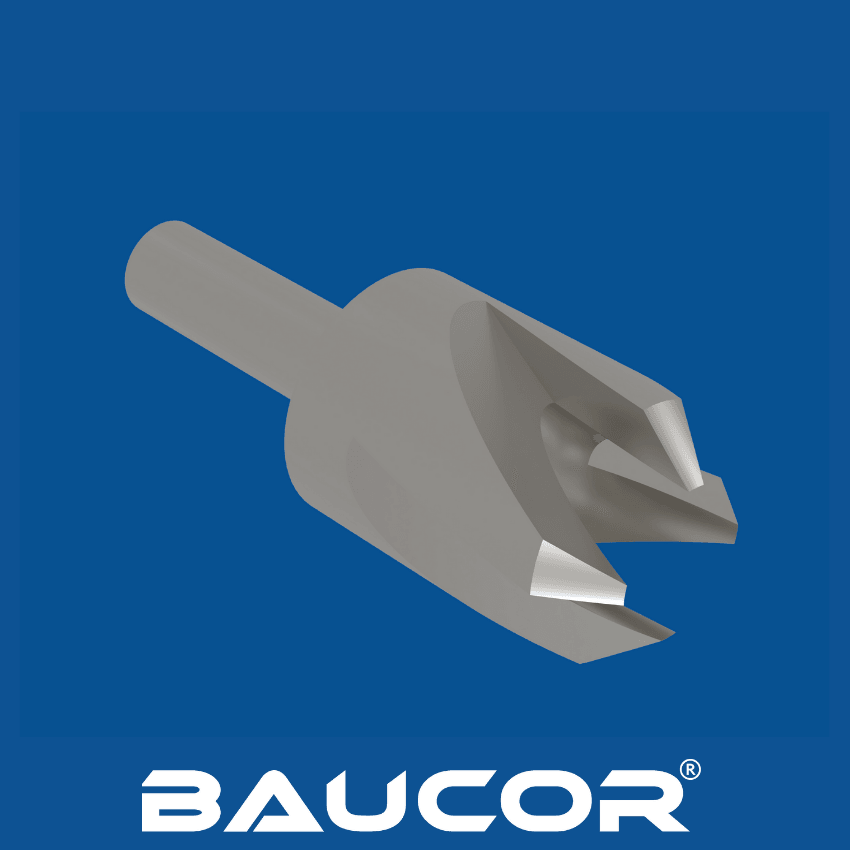
Bilindustri:

  • Brukes til ferdigbehandling av hull i motorblokker, girkomponenter, bremsesystemer og andre deler som krever trange toleranser og glatte overflater.

Medisinsk utstyr:

  • Avgjørende for å lage nøyaktige hull i kirurgiske instrumenter, implantater og medisinsk utstyr der presisjon er livsviktig for pasientsikkerheten.

Produksjon:

  • Mye brukt i generell maskinbearbeiding til å utvide og forfine borede hull i ulike metall- og plastkomponenter til maskiner, verktøy og forbruksvarer.

Energi:

  • Brukes i produksjon og vedlikehold av olje- og gassutstyr, turbiner og kraftproduksjonssystemer.

Bygg og anlegg:

  • Brukes til rømming av hull i konstruksjonsstålkomponenter og prefabrikerte bygningselementer.

Verktøy- og formmakeri:

  • Uunnværlig for presise hull i former, støpeformer og festeanordninger som brukes i produksjonsprosesser.

Elektronikk:

  • Brukes til ferdigbearbeiding av hull i kretskort, kontakter og andre elektroniske komponenter.

Forsvar:

  • Brukes i produksjon av skytevåpen, ammunisjon og militært utstyr.

Marine:

  • Brukes i skipsbygging og skipsreparasjon til rømming av hull i ulike skipskomponenter.

Landbruk:

  • Brukes i produksjon og vedlikehold av landbruksmaskiner og -utstyr.

Smykker og urmakeri:

  • Brukes til presisjonsrømming av bittesmå hull i smykkefatninger, urverk og andre ømfintlige komponenter.

I tillegg til disse bransjene brukes rømmere med rette spor på mange andre områder der det kreves presis hullbearbeiding, for eksempel i produksjon av musikkinstrumenter, møbelsnekring og til og med gjør-det-selv-prosjekter.

Hvilke maskiner bruker rømmere med rette spor?

Rømmere med rette spor brukes i en rekke maskiner, både manuelle og CNC-styrte, til presis ferdigbearbeiding av hull. Dette er de viktigste maskintypene som bruker rømmere med rette spor:

Boremaskiner:

  • Søyleboremaskiner: Brukes til manuell eller halvautomatisk rømming av hull i mindre emner.
  • Radialboremaskiner: Gjør det mulig å rømme større emner med større fleksibilitet i posisjoneringen.
  • Flerspindelboremaskiner: Gjør det mulig å rømme flere hull samtidig, for høyere effektivitet.

Dreiebenker:

  • Konvensjonelle dreiebenker: Allsidige maskiner for dreiing og rømming av sylindriske emner.
  • Revolverdreiebenker: Egnet for masseproduksjon med flere verktøystasjoner for ulike bearbeidingsoperasjoner, inkludert rømming.
  • CNC-dreiebenker: Datastyrte dreiebenker gir høy presisjon og repeterbarhet ved krevende rømmeoppgaver.

Fresemaskiner:

  • Vertikale fresemaskiner: Brukes til rømming av hull i ulike retninger, både horisontalt og vertikalt.
  • Horisontale fresemaskiner: Brukes vanligvis til rømming av større emner eller flere hull i én oppspenning.
  • CNC-fresemaskiner: Datastyrte fresemaskiner gir presis kontroll og automatisering ved komplekse rømmeoperasjoner.

Bearbeidingssentre:

  • Vertikale bearbeidingssentre (VMC): Allsidige maskiner som kan utføre flere bearbeidingsoperasjoner, blant annet fresing, boring og rømming, i én oppspenning.
  • Horisontale bearbeidingssentre (HMC): Ligner på VMC, men har horisontal spindel og brukes ofte til større emner og tyngre snitt.

Spesialmaskiner:

  • Rømmemaskiner: Dedikerte maskiner som er konstruert spesielt for rømming, med høy presisjon og effektivitet.
  • Transfermaskiner: Brukes i høyvolumproduksjon til automatisk rømming av flere hull i en sekvens av operasjoner.

Tilleggsmerknader:

  • Verktøyholdere: Rømmere med rette spor spennes vanligvis fast i chucker, spennhylser eller verktøyholdere som passer til den aktuelle maskinen.
  • Skjærevæsker: Skjærevæsker eller kjølemidler brukes ofte under rømming for å redusere friksjon, lede bort varme og forbedre sponavgangen, noe som gir lengre verktøylevetid og bedre overflatekvalitet.
  • Sikkerhet: Riktige sikkerhetstiltak, som bruk av øyebeskyttelse og overholdelse av maskinspesifikke sikkerhetsregler, bør alltid følges når du bruker en maskin med rømmer.

Hvilken design- og ingeniørstøtte tilbyr Baucor for rømmere med rette spor?

Som en ledende produsent er vi hos Baucor stolte av vårt engasjement for kundetilfredshet. For våre rømmere med rette spor tilbyr vi et omfattende utvalg av design- og ingeniørtjenester som sikrer optimal ytelse.
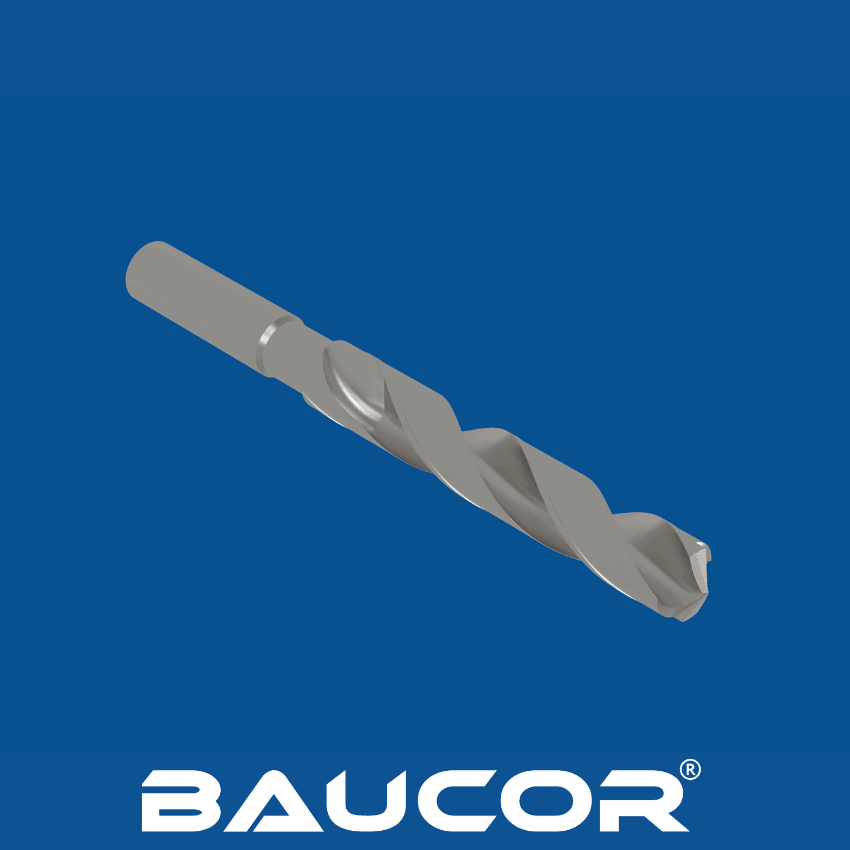
Designstøtten vår omfatter:

  • Skreddersydd rømmerdesign: Våre dyktige ingeniører jobber tett sammen med deg for å forstå dine behov, og tilpasser hver rømmer til de særegne kravene i din applikasjon.
  • Materialvalg: Vi vurderer emnematerialet, skjæreforholdene og forventet verktøylevetid grundig, og anbefaler det mest egnede materialet, enten det er hurtigstål, koboltstål, hardmetall eller andre avanserte alternativer.
  • Valg av belegg: Vi gir deg ekspertråd om de beste beleggene, som TiN, TiCN eller TiAlN, for å øke slitestyrken, redusere friksjonen og forbedre den totale ytelsen.

Ingeniørstøtten vår omfatter:

  • Optimalisering av rømmeprosessen: Vi analyserer rømmeprosessen din for å maksimere verktøylevetiden, forbedre overflatekvaliteten og redusere kostnadene ved å finjustere skjæreparametere som hastighet, mating og valg av kjølemiddel.
  • Feilsøking: Teamet vårt hjelper deg med å løse eventuelle utfordringer som kan oppstå under rømming. Vi gir deg ekspertveiledning og løsninger som sikrer jevn og effektiv drift.
  • Opplæring og kompetanse: Vi gir deg kunnskapen du trenger for å få mest mulig ut av rømmerne våre, gjennom opplæringsprogrammer og læringsressurser om rømmeprinsipper, bruk av verktøy og vedlikehold.

Vi går den ekstra mila med:

  • Applikasjonsteknikk: Applikasjonsingeniørene våre samarbeider med deg om å utvikle skreddersydde rømmeløsninger for dine behov, enten det gjelder en kompleks geometri, et vanskelig bearbeidbart materiale eller høyvolumproduksjon.
  • Anbefalinger om verktøy: Vi foreslår utfyllende verktøy som bor, utboringsstenger og avgratingsverktøy som fullfører bearbeidingsprosessen din.
  • Teknisk dokumentasjon: Vi leverer detaljerte produktspesifikasjoner, ytelsesdata og vedlikeholdsveiledninger, slik at du har støtte gjennom hele rømmerens levetid.

Hos Baucor vil vi være mer enn bare en leverandør. Vi vil være din pålitelige partner for å oppnå overlegne rømmeresultater.

UOVERTRUFFEN INGENIØRSTØTTE

Tjenester innen ingeniørstøtte

Ingeniørkompetanse i alle ledd

Baucor tilbyr spesialtilpassede produksjons- og ingeniørløsninger skreddersydd for dine spesifikke behov, på tvers av ulike bransjer.

Produksjonsvennlig konstruksjon (DFM)

Optimaliser designet ditt for produksjon

Baucors ingeniører kan gjennomgå konstruksjonen din og gi tilbakemeldinger som gjør den enklere å produsere, mer kostnadseffektiv og mer effektiv.

Løsninger for prototyper og serieproduksjon

Din løsning, i ditt volum

Enten du trenger én enkelt prototype eller full serieproduksjon, er ingeniørene hos Baucor klare til å samarbeide med deg. Ta kontakt, så diskuterer vi hvordan vi kan realisere konseptet ditt.

Skreddersydde ingeniørløsninger

Skreddersydde løsninger for Baucors kunder

Baucor spesialiserer seg på unike produksjons- og ingeniørløsninger som er utviklet for å dekke de spesifikke behovene til hver enkelt kunde. Kompetansen vår dekker et bredt spekter av bransjer og bruksområder.
Hvilke designguider finnes for rømmere med rette spor?

Design av rømmere med rette spor handler om å balansere flere faktorer for å sikre optimal ytelse, nøyaktighet og verktøylevetid. Her er noen viktige designretningslinjer:

1. Sporgeometri:

Antall spor:

  • 4–6 spor: Brukes til generell rømming og myke materialer.
  • 8–12 spor: Foretrekkes for hardere materialer og finere overflater.
  • Flere spor: Gir jevnere skjærevirkning, men kan gi problemer med sponavgangen.

Sporlengde:

Kortere spor: Økt stivhet, bedre egnet for avbrutte snitt og gir mindre vibrasjoner.

Lengre spor: Jevnere skjærevirkning og bedre sponavgang, men lavere stivhet.

  • Sporenes spiralvinkel: Rømmere med rette spor har 0° spiralvinkel for effektiv sponfjerning i blindhull.

2. Eggeometri:

Sponvinkel:

  • Positiv sponvinkel: Skarp skjærevirkning, men mindre robust.
  • Negativ sponvinkel: Sterkere skjæreegg, bedre egnet for harde materialer.

Fasevinkel:

Vanligvis rundt 45° for generell rømming.

Større vinkler for grovbearbeiding, mindre vinkler for finbearbeiding.

  • Frigangsvinkel: Gir klaring bak skjæreeggen, slik at den ikke gnisser mot emnet, og forbedrer sponflyten.

3. Diameter og konisitet:

  • Diameter:
  • Bør være litt større enn det forborede hullet for å sikre effektiv skjæring.
  • Vanlige standardstørrelser er tilgjengelige, eller det kan lages spesialstørrelser.
  • Konisitet:
  • En svak konisitet mot skaftet (vanligvis 0.001"-0.003" per tomme lengde) letter innføring og sentrering.

4. Skaftdesign:

  • Rett skaft: Vanligst, passer i standard verktøyholdere.
  • Morsekonusskaft: Gir sikrere feste ved tunge bruksområder.
  • Weldon-skaft: Planslipt utforming hindrer at verktøyet roterer i holderen.

5. Materialvalg:

  • Ta hensyn til emnematerialet, skjæreforholdene og ønsket verktøylevetid når du velger rømmermateriale (HSS, koboltstål, hardmetall osv.).

6. Valg av belegg:

  • Velg et belegg som øker slitestyrken, reduserer friksjonen og forbedrer verktøylevetiden ut fra kravene i applikasjonen (TiN, TiCN, TiAlN osv.).

7. Helhetlig design:

  • Stivhet: Sørg for tilstrekkelig stivhet for å minimere avbøying og vibrasjoner under skjæring.
  • Balanse: En velbalansert rømmer bidrar til å redusere vibrasjoner og forbedre overflatekvaliteten.
  • Sponavgang: Rette spor er utformet for optimal sponfjerning i blindhull.

Ved å følge disse designretningslinjene og ta hensyn til kravene i den enkelte applikasjonen kan ingeniører og produsenter lage rømmere med rette spor som gir eksepsjonell ytelse, presisjon og lang levetid.