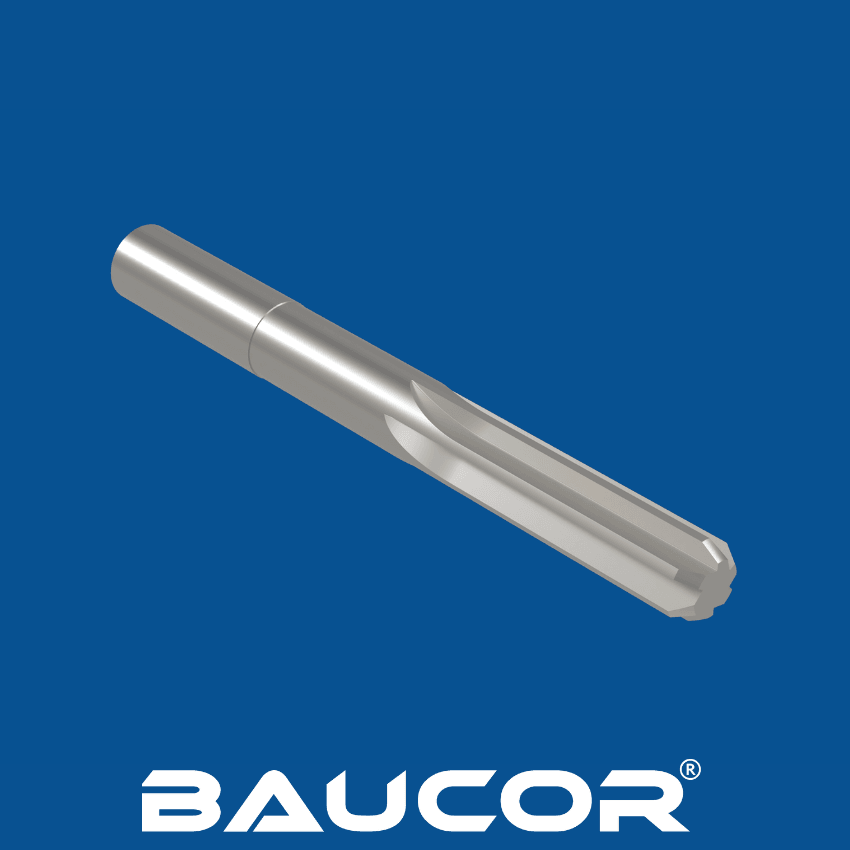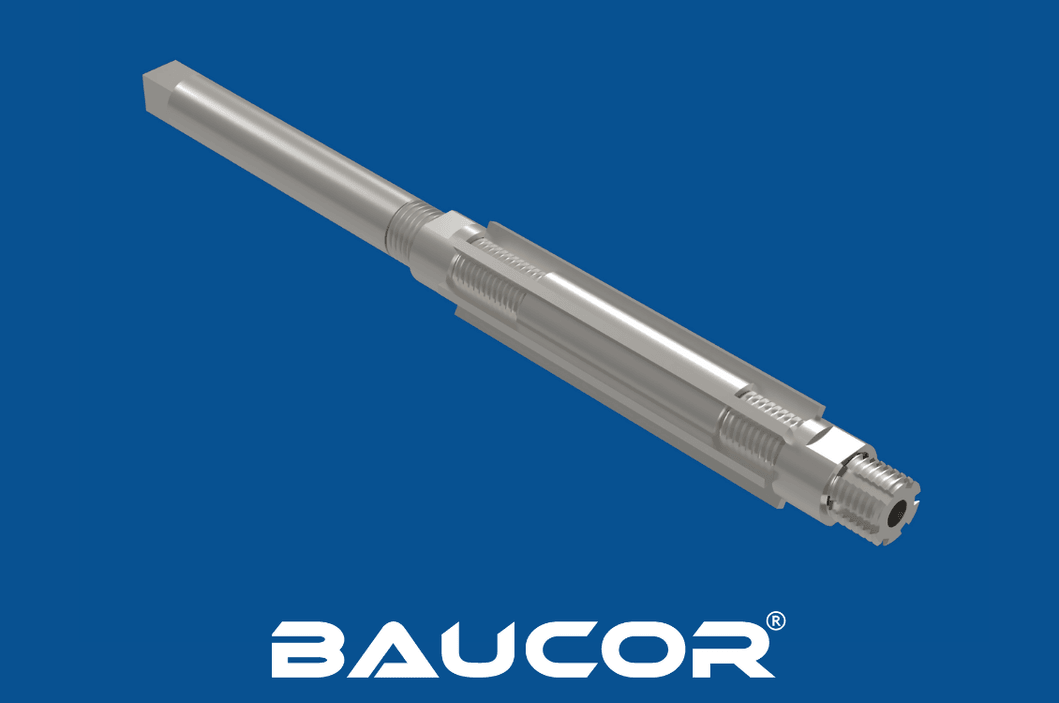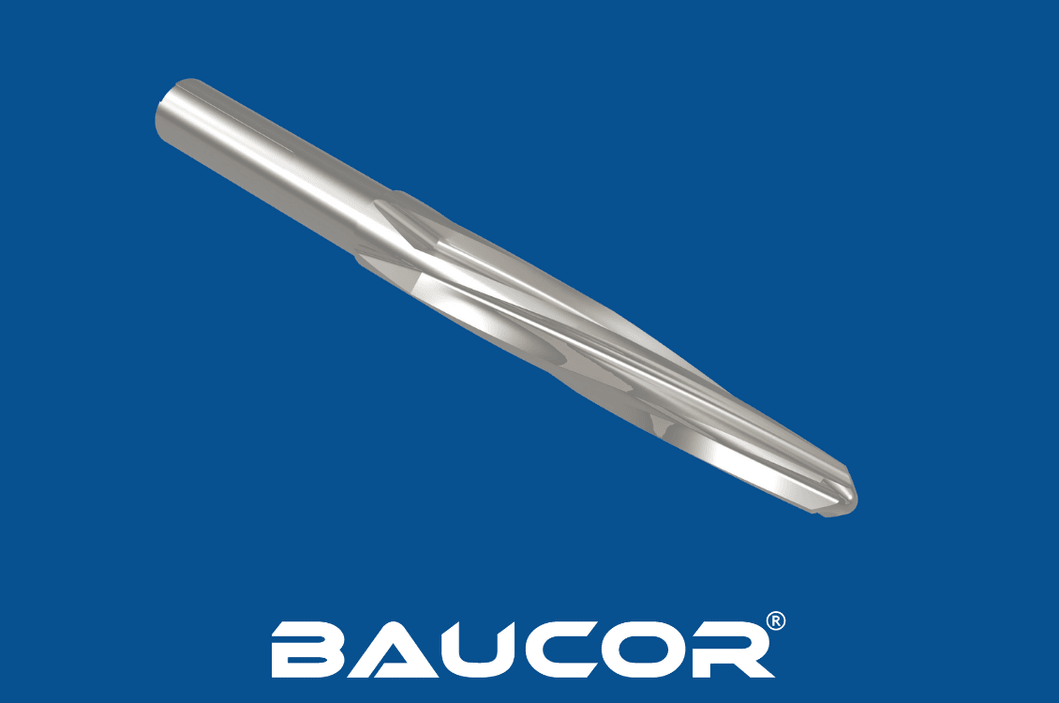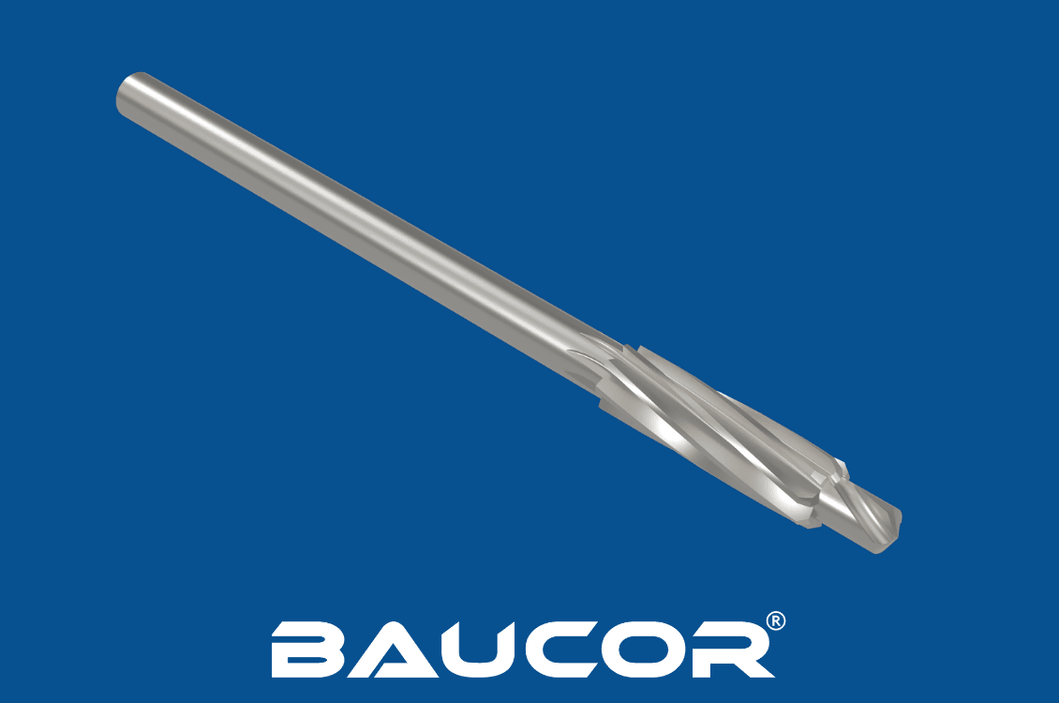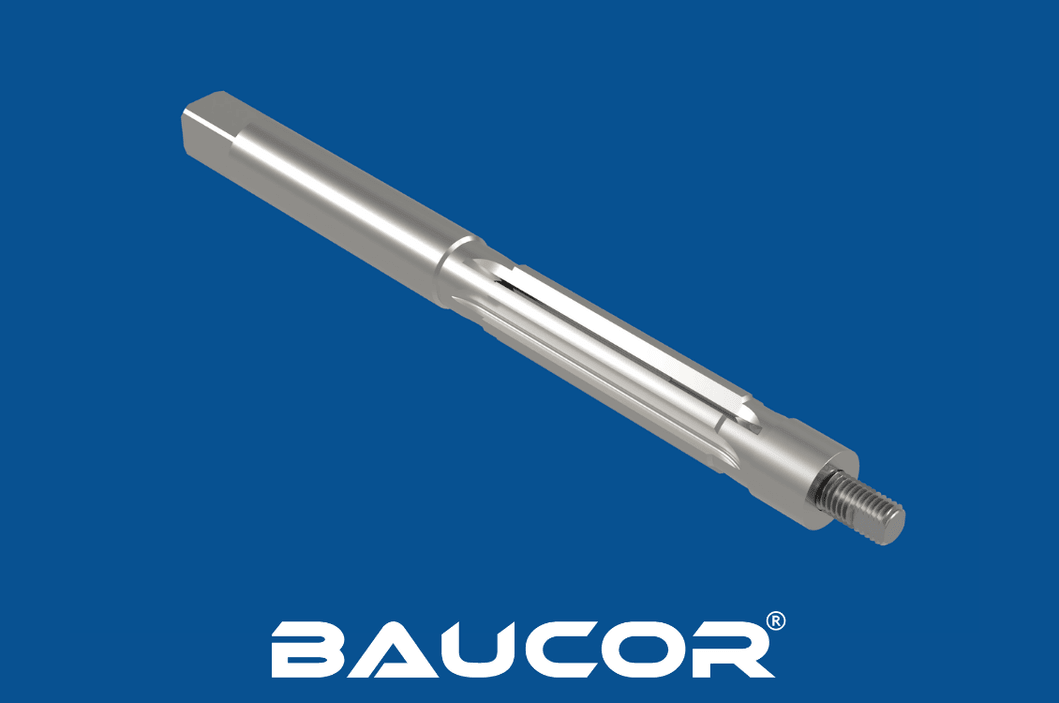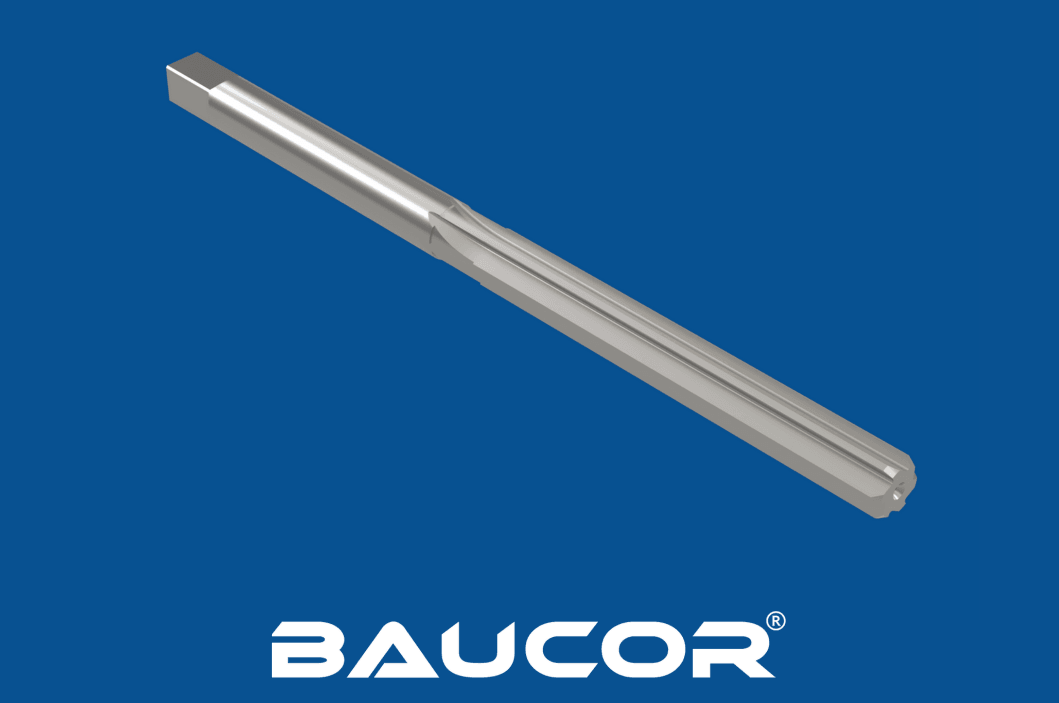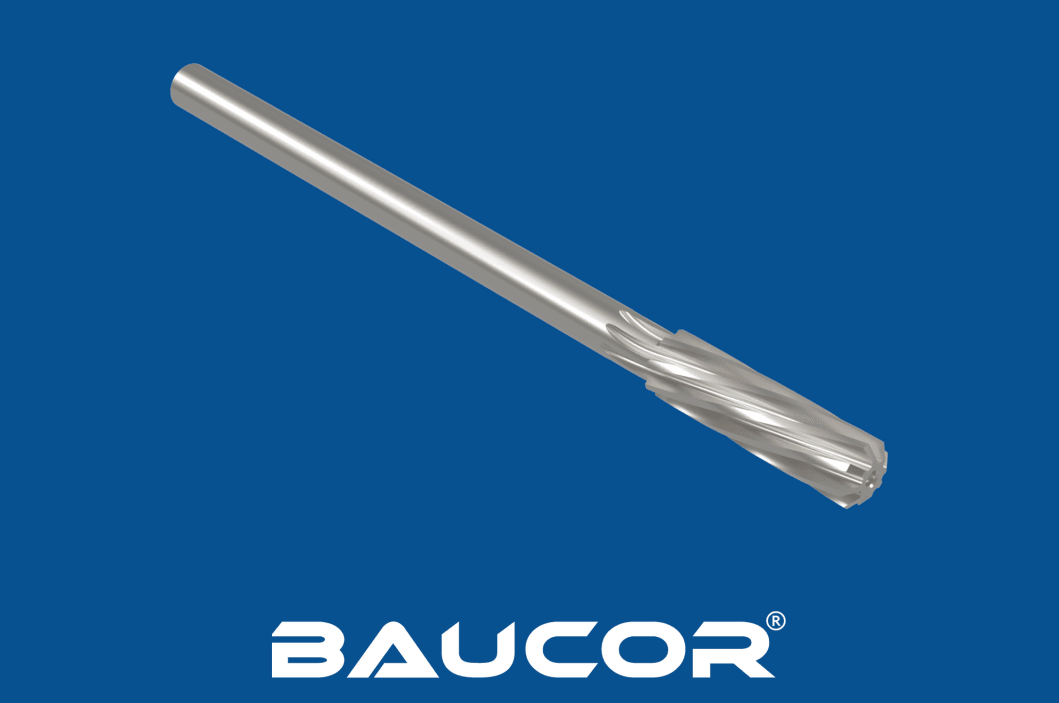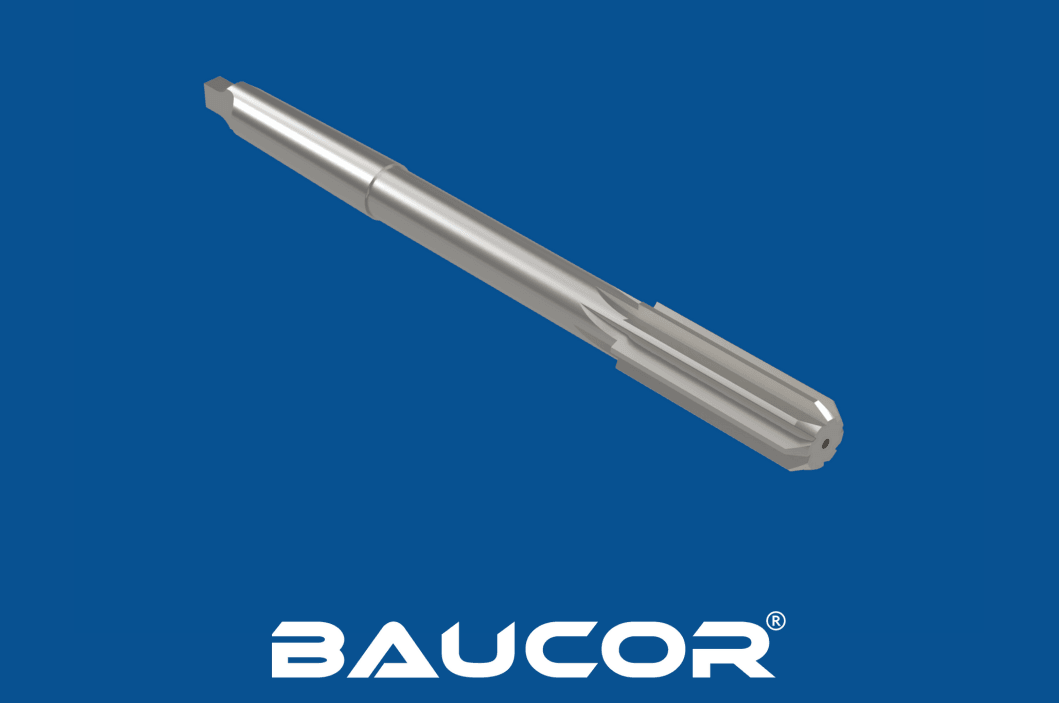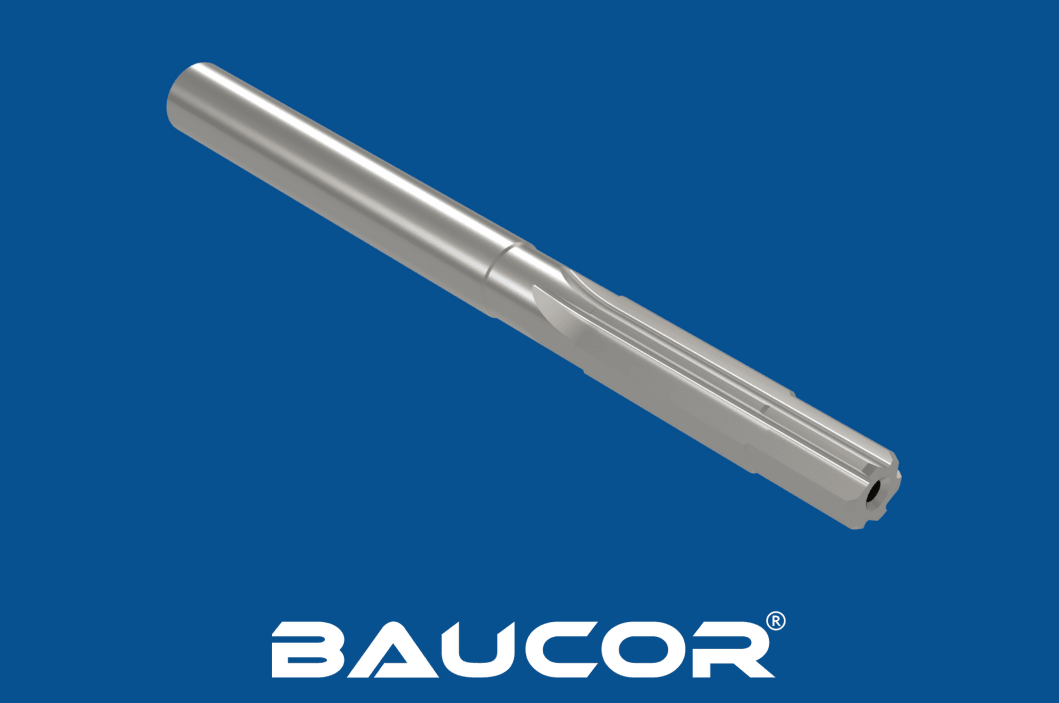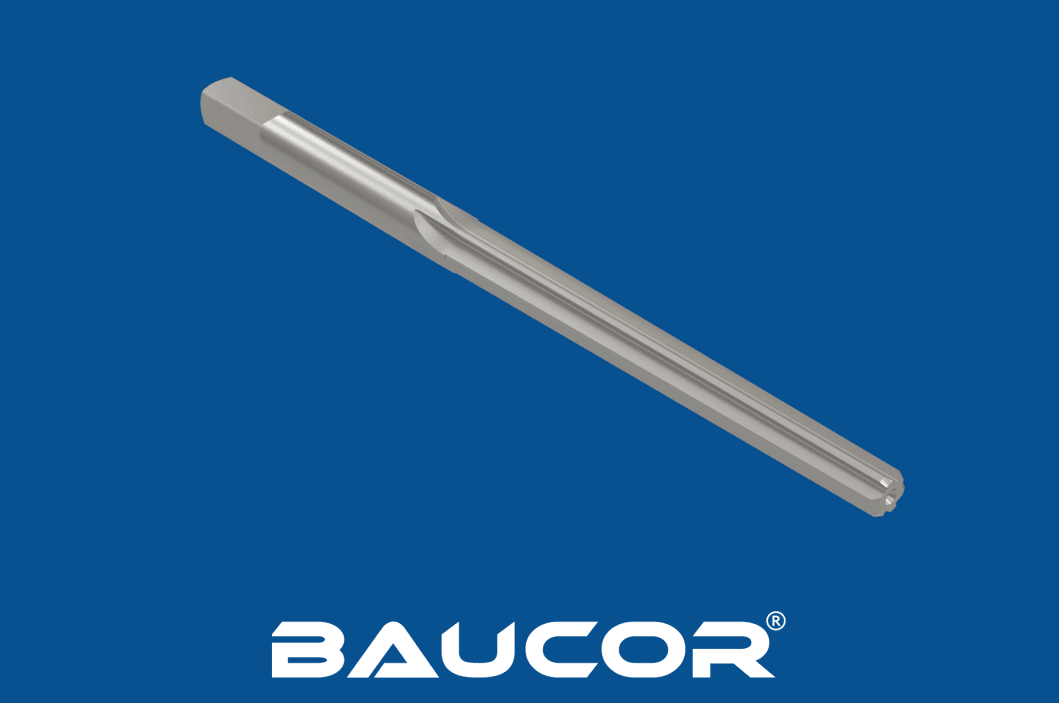

Hvordan produseres rømmere med rette spor?
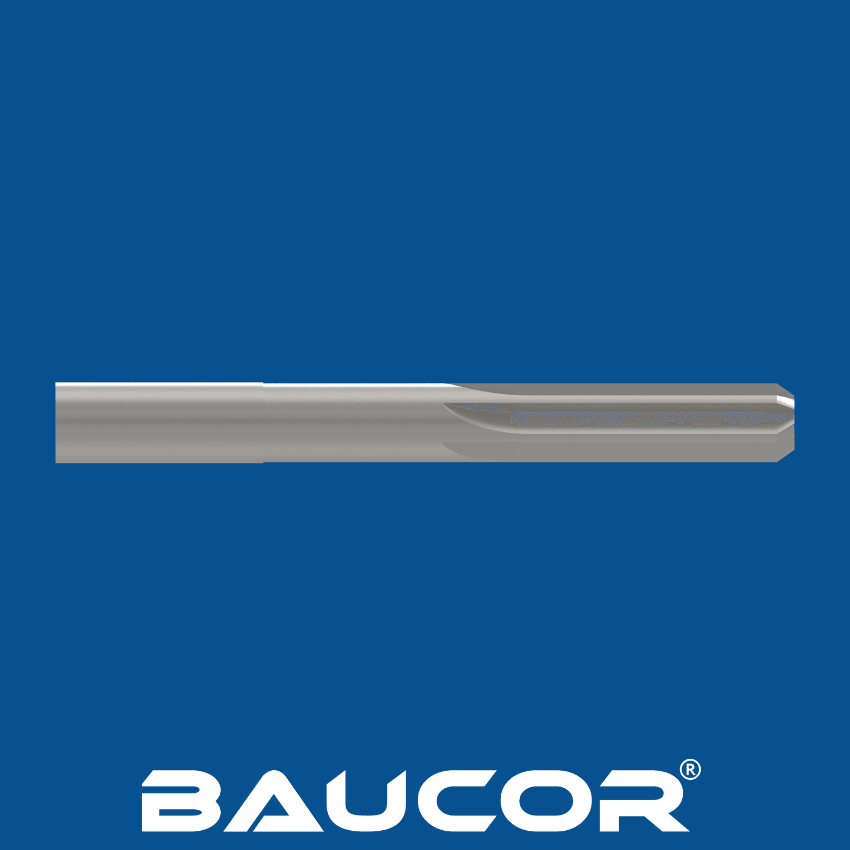
Produksjonen av rømmere med rette spor omfatter flere trinn som kombinerer presisjonsteknikk og materialvalg for å lage et skjæreverktøy av høy kvalitet:
Valg av materiale:
- Hurtigstål (HSS): Et vanlig valg til rømmere for generell bruk, med god slitestyrke og lav pris.
- Koboltstål: Gir økt hardhet og varmebestandighet for mer krevende bruksområder.
- Hardmetall: Gir overlegen slitestyrke og skjæreytelse, særlig ved serieproduksjon eller seige materialer.
Klargjøring av emner:
- Det valgte materialet kappes til sylindriske emner med ønsket lengde og diameter.
- Emnene varmebehandles deretter for å oppnå ønsket hardhet og seighet.
Sporsliping:
- Sporene (riller) slipes langs emnets lengde med spesialiserte slipemaskiner.
- Antall spor kan variere, vanligvis fra 4 til 12, avhengig av rømmerens diameter og tiltenkte bruksområde.
- De rette sporene slipes parallelt med rømmerens akse, noe som sikrer effektiv sponfjerning.
Fasing:
- Fremre kant på hvert spor fases (skråkantes) for å gi en jevn skjærevirkning og hindre at det oppstår skår.
- Fasevinkelen er vanligvis rundt 45 grader.
Sliping:
- Sporenes skjæreegger slipes presist for å oppnå ønsket diameter og skjæregeometri.
- Diameteren er ofte litt konisk mot skaftet for å lette innføringen i hullet.
Ferdigbearbeiding:
- Rømmeren poleres for å fjerne grader og ujevnheter, noe som sikrer en glatt overflate.
- Enkelte rømmere kan få belegg av materialer som titannitrid (TiN) for å øke slitestyrken og skjæreytelsen ytterligere.
Kvalitetskontroll:
- Rømmeren gjennomgår grundig kontroll og testing for å sikre at den oppfyller kravene til dimensjonstoleranser og skjæreytelse.