Gå til innholdet
Produsent av industrikniver, maskinkniver og spesialtilpassede CNC-verktøy i USA og Tyskland
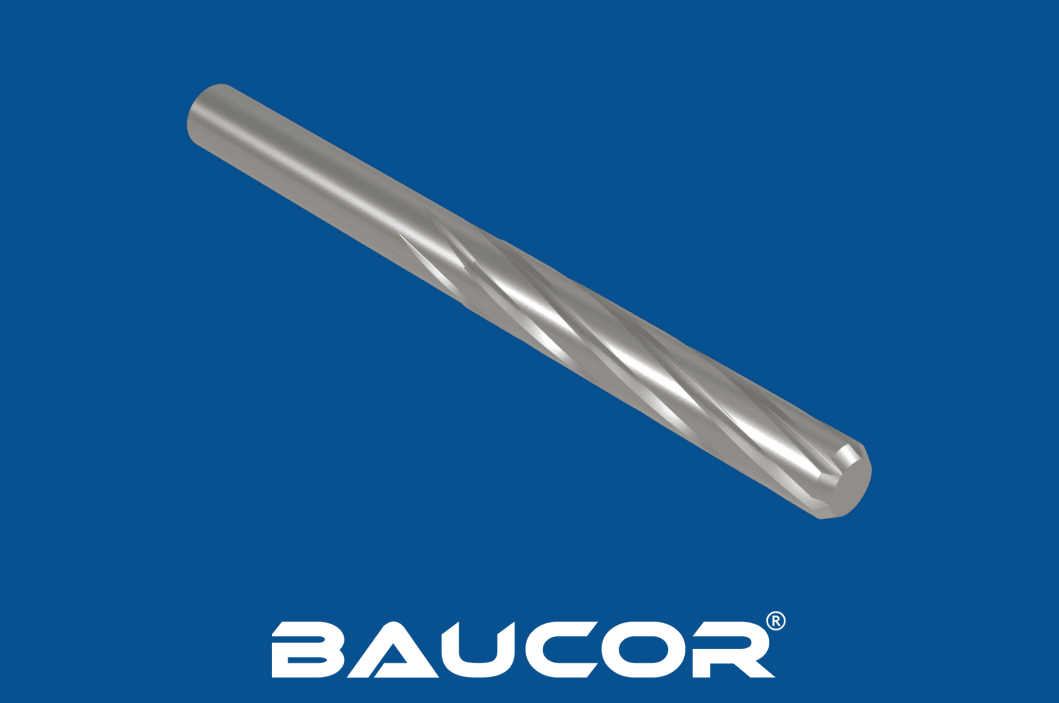
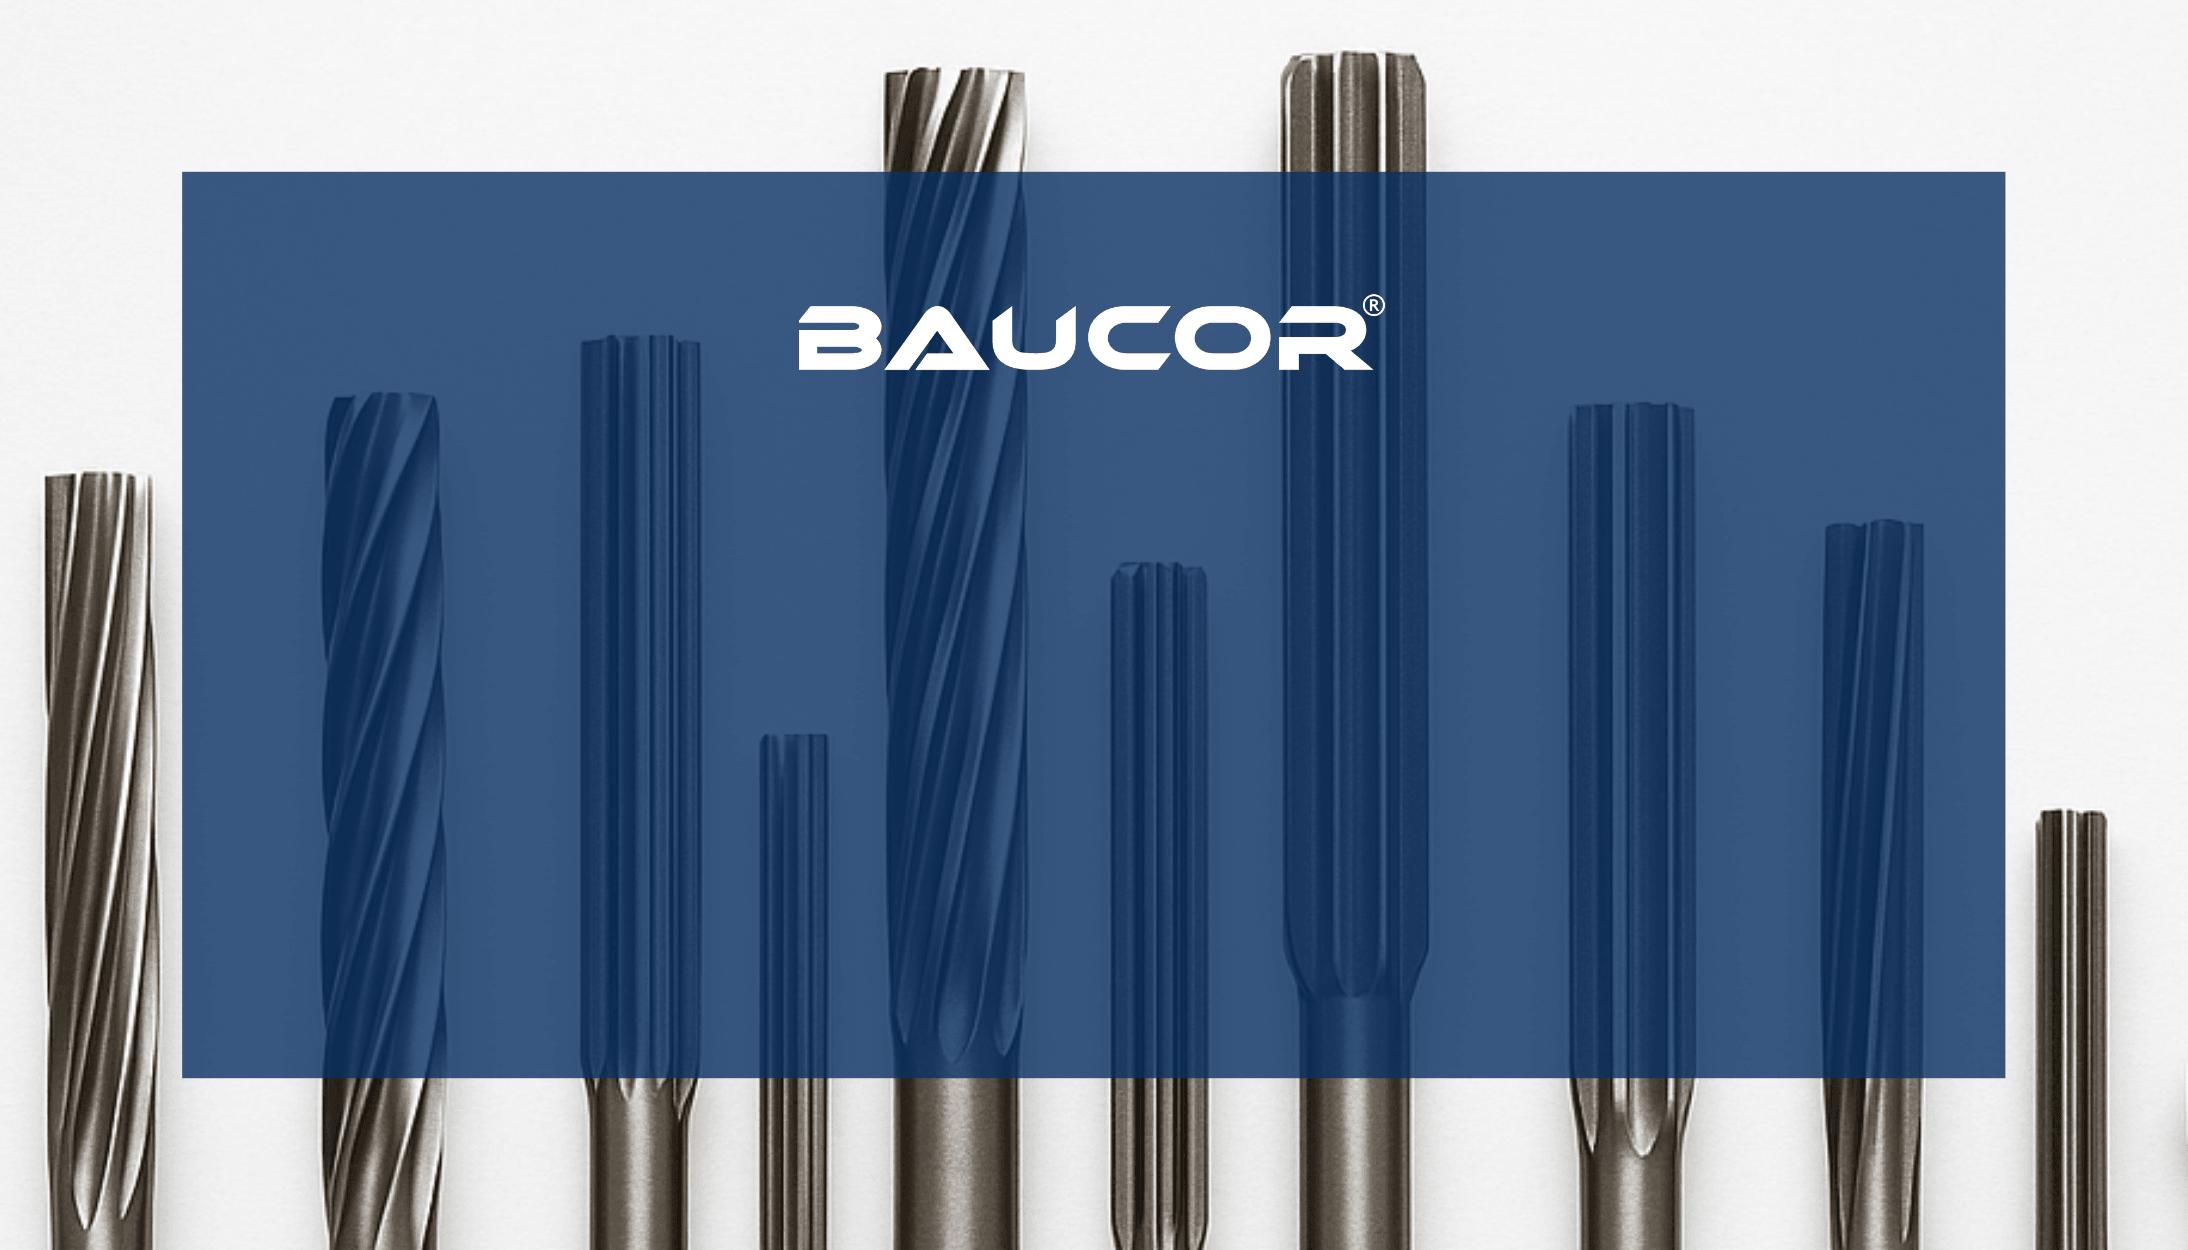
Rømmer med spiralspor

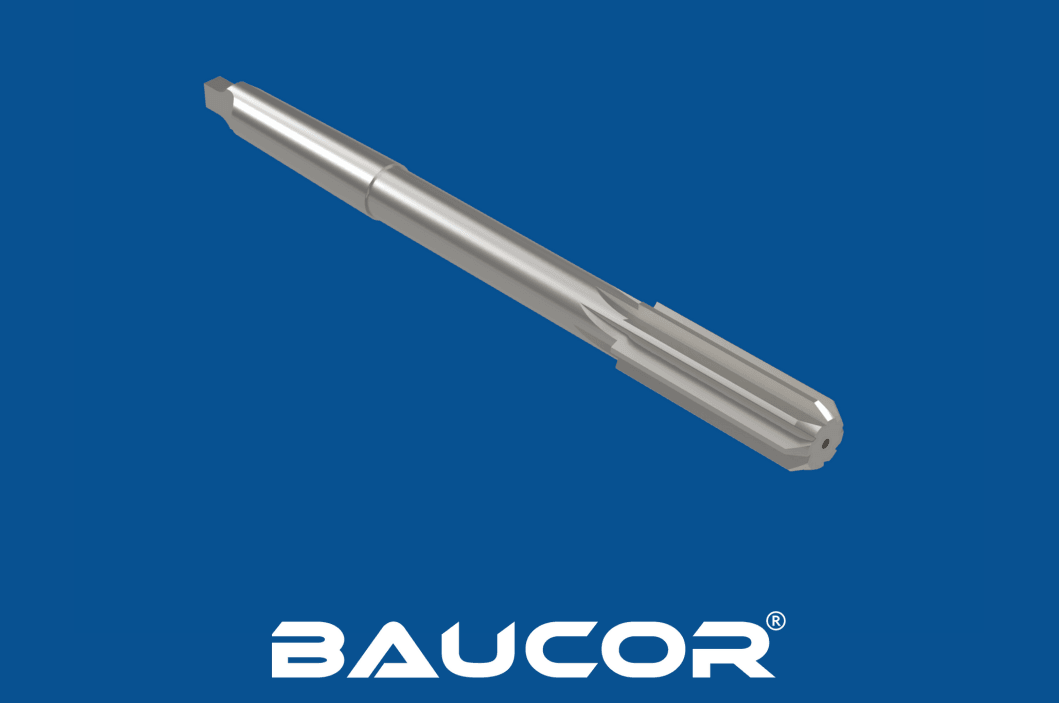
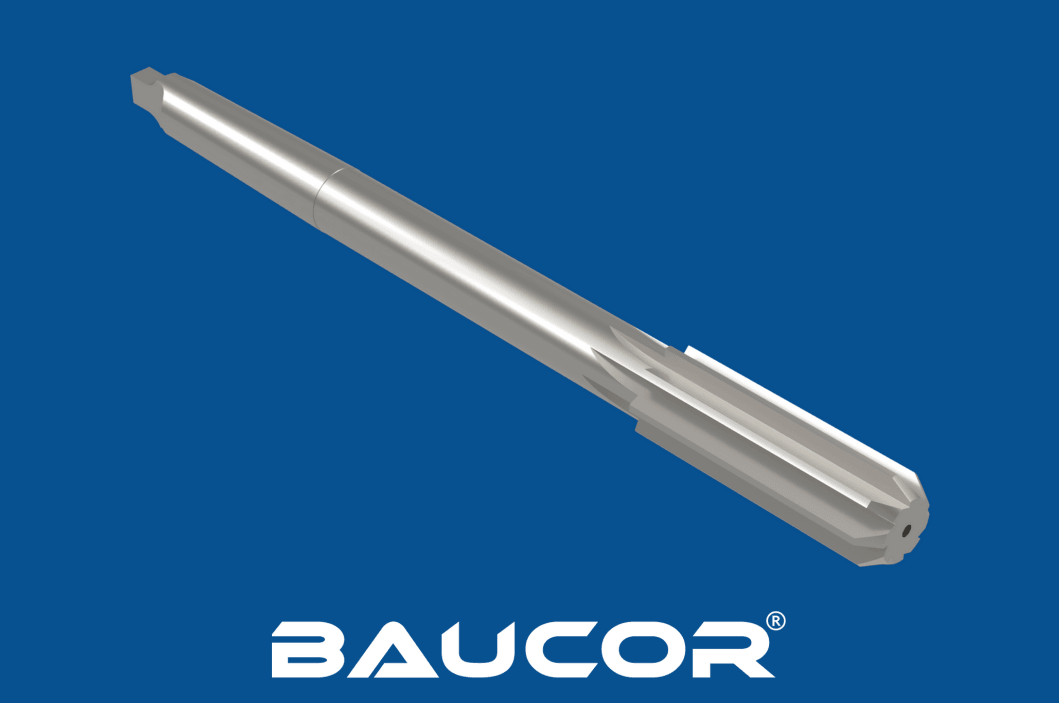
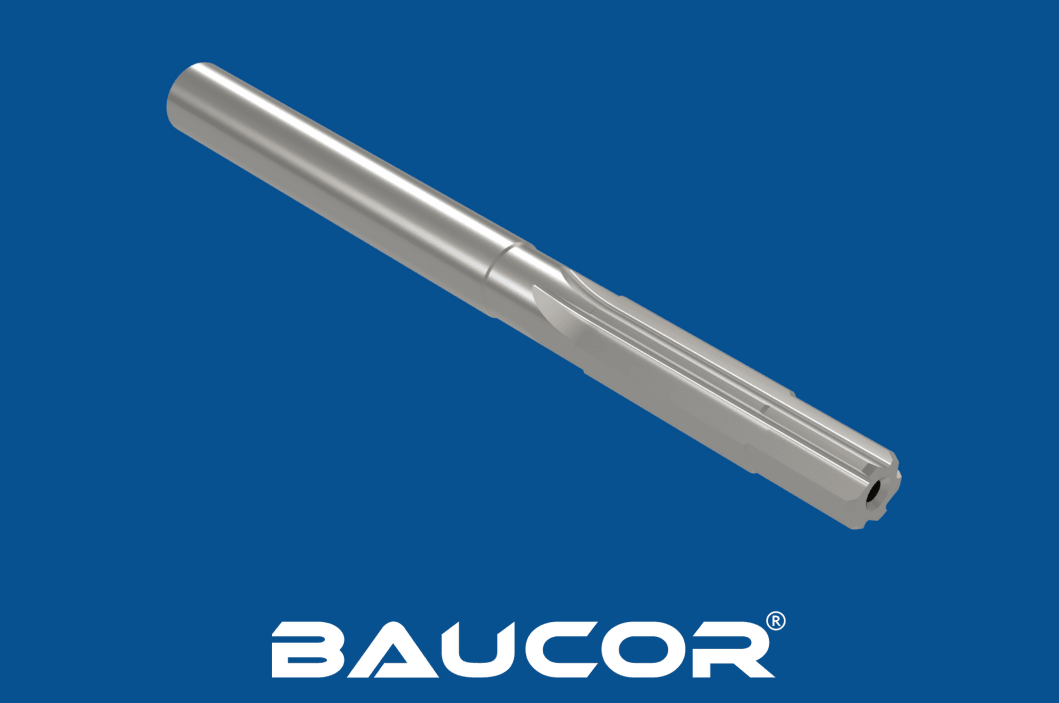
Sikker fastspenning i chucken med rømmere med morsekonusskaft

FLERE TIÅRS EKSPERTISE. UTALLIGE PRESISJONSHULL. RØMMERE FRA BAUCOR:

BRANSJELEDENDE INNEN TEKNOLOGI FOR HULLFINISH.

Presisjonsproduksjon som ingeniører og forskere i Fortune 500-selskaper stoler på

Produksjonserfaring som ledende globale selskaper stoler på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Hva er rømmere med morsekonusskaft? Hvordan fungerer de?

Rømmere med morsekonusskaft er skjæreverktøy som er laget for å utvide og presisjonsferdigbehandle eksisterende hull i ulike materialer. Det særegne er det koniske skaftet, som sitter sikkert i en tilsvarende konisk holder i verktøymaskinen og sørger for nøyaktig innretting og konsentrisitet.

Slik fungerer rømmere med morsekonusskaft:

  • Utforming: Rømmere med morsekonusskaft har vanligvis rette eller spiralspor langs verktøyets kropp. Skjærene på disse sporene fjerner materiale mens rømmeren roterer i hullet.
  • Skjærevirkning: Rømmeren føres inn i det forborede hullet og roteres sakte mens den mates inn i arbeidsstykket. Skjærene på sporene utvider gradvis hullet til ønsket diameter og etterlater en jevn, presis overflate.
  • Morsekonusskaft: Det koniske skaftet er selvholdende og gir en tett og nøyaktig passform i maskinens spindel eller verktøyholder. Dermed trengs det ingen ekstra festemekanismer, og slark under bruk unngås.
Design din egen rømmer

Design din egen rømmer

Fyll ut skjemaet i noen få trinn, så får du spesialtilpassede produksjonsløsninger som passer akkurat dine behov!

Begynn å designe

Hvordan produseres rømmere med morsekonusskaft?
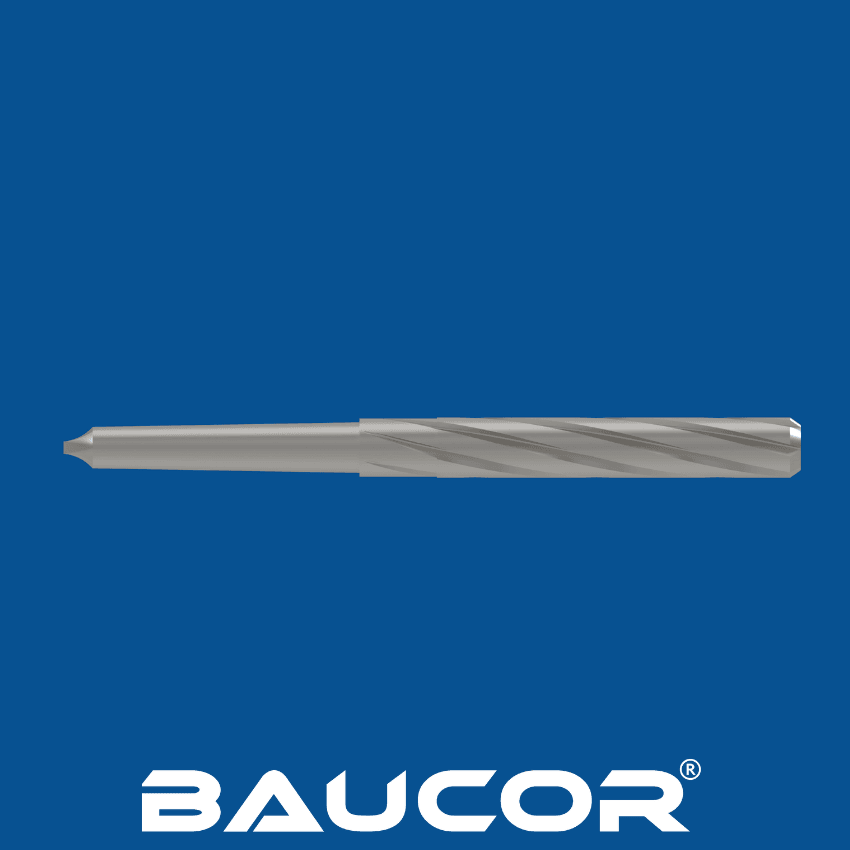
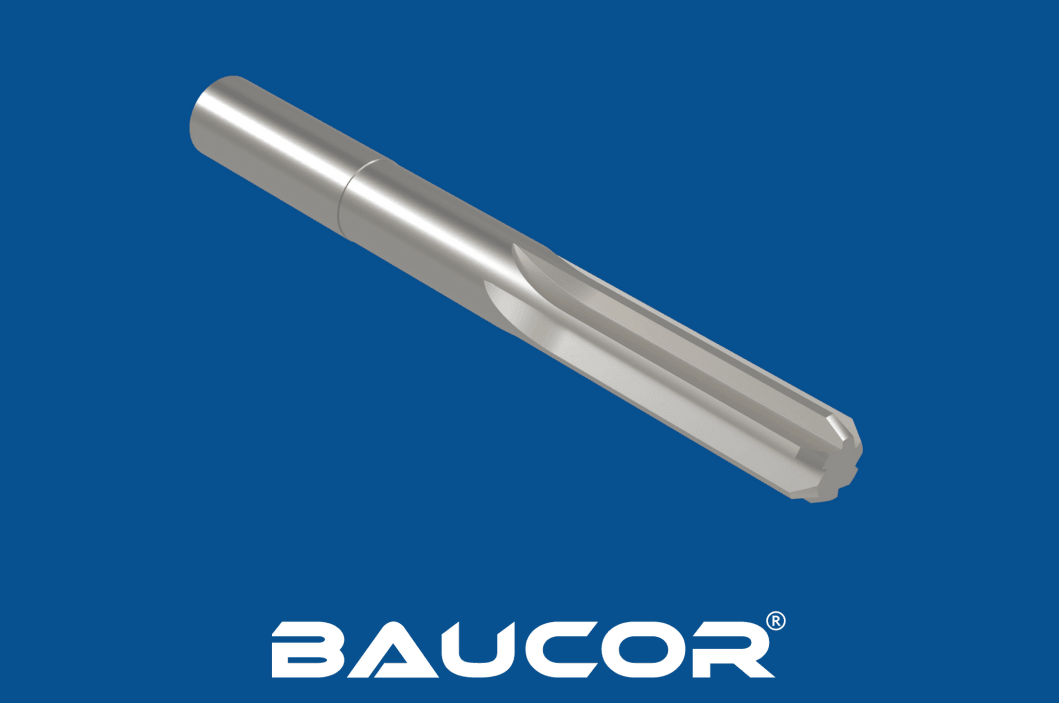
Rømmere med morsekonusskaft

Produksjonen av rømmere med morsekonusskaft omfatter flere trinn, der presisjonsbearbeiding, varmebehandling og overflatebehandling kombineres for å lage et skjæreverktøy av høy kvalitet.

Valg av materiale:

  • Hurtigstål (HSS): Det vanligste materialet på grunn av hardheten, slitestyrken og evnen til å beholde et skarpt skjær ved høye temperaturer.
  • Koboltlegert hurtigstål (HSS-Co): Inneholder kobolt for økt hardhet og slitestyrke, egnet for skjæring i hardere materialer.
  • Hardmetall: Ekstremt hardt og slitesterkt, ideelt for produksjon i store volum og skjæring av abrasive materialer.

Tilskjæring av emner:

  • Det valgte materialet (HSS, HSS-Co eller hardmetall) kappes til emner, som er sylindriske stykker i den lengden som kreves for rømmerens kropp.

Produksjonen av rømmere med morsekonusskaft omfatter flere trinn, der presisjonsbearbeiding, varmebehandling og overflatebehandling kombineres for å lage et skjæreverktøy av høy kvalitet.

Valg av materiale:

  • Hurtigstål (HSS): Det vanligste materialet på grunn av hardheten, slitestyrken og evnen til å beholde et skarpt skjær ved høye temperaturer.
  • Koboltlegert hurtigstål (HSS-Co): Inneholder kobolt for økt hardhet og slitestyrke, egnet for skjæring i hardere materialer.
  • Hardmetall: Ekstremt hardt og slitesterkt, ideelt for produksjon i store volum og skjæring av abrasive materialer.

Tilskjæring av emner:

  • Det valgte materialet (HSS, HSS-Co eller hardmetall) kappes til emner, som er sylindriske stykker i den lengden som kreves for rømmerens kropp.

Dreiing og fresing:

  • Emnene bearbeides på dreiebenker og fresemaskiner for å lage rømmerens kropp, inkludert morsekonusskaft, spor og skjær. Dette omfatter presis dreiing, fresing og sliping for å oppnå ønskede dimensjoner og vinkler.

Varmebehandling:

  • Varmebehandling er avgjørende for å herde rømmeren og øke slitestyrken. Rømmeren varmes opp til høy temperatur og avkjøles deretter raskt (bråkjøles) i olje eller vann, slik at det dannes et hardt ytre lag mens kjernen forblir seig. Prosessen fjerner også indre spenninger og forbedrer rømmerens dimensjonsstabilitet.

Sliping og etterbehandling:

  • Etter varmebehandlingen slipes og poleres rømmeren for å oppnå endelige dimensjoner, overflatekvalitet og skjærgeometri. Dette trinnet krever spesialiserte slipemaskiner og dyktige teknikere for å sikre presisjon og nøyaktighet.

Belegg (valgfritt):

  • Enkelte rømmere med morsekonusskaft kan belegges med materialer som titannitrid (TiN) eller titankarbonitrid (TiCN) for å øke slitestyrken ytterligere, redusere friksjonen og forbedre verktøylevetiden.

Kvalitetskontroll:

  • Gjennom hele produksjonsprosessen gjennomføres strenge kvalitetskontrolltiltak for å sikre at rømmerne oppfyller stramme toleranser og ytelsesstandarder. Dette omfatter dimensjonskontroll, kontroll av overflatekvalitet og skjæretester.
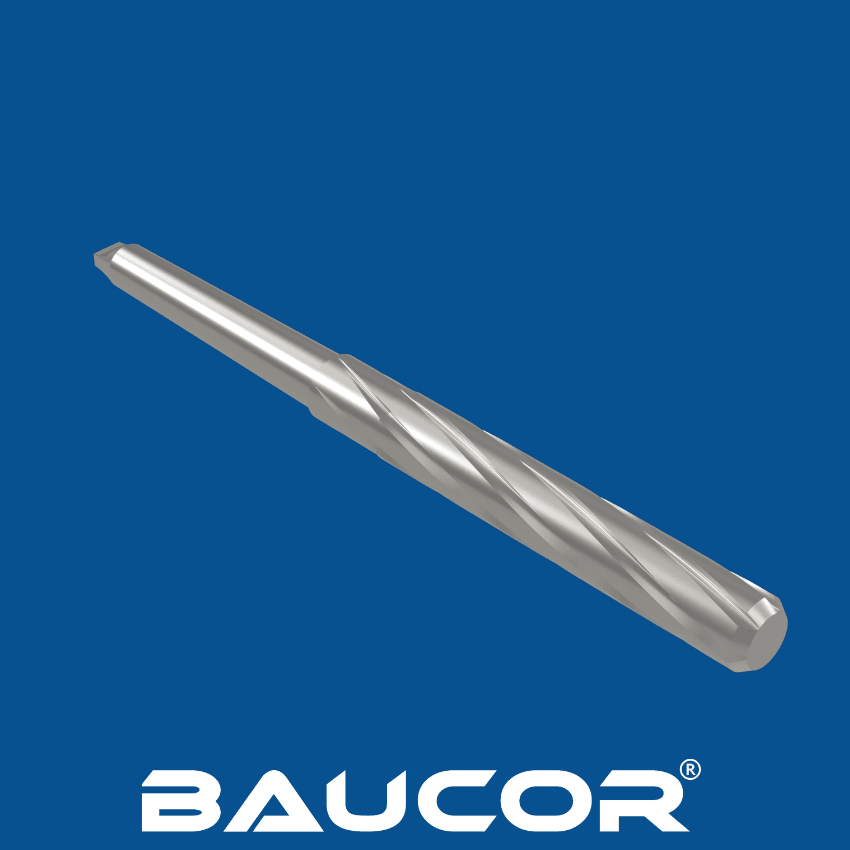
I hvilke størrelser produserer Baucor rømmere med morsekonusskaft?

Rømmere med morsekonusskaft

Baucor tilbyr et omfattende utvalg av størrelser for ulike bruksområder i mange bransjer. Størrelsene angis vanligvis ut fra rømmerens diameter og type morsekonusskaft.

Standardstørrelser:

  • Diameter: Baucor vil sannsynligvis tilby et bredt spekter av rømmerdiametere, fra små brøkstørrelser (f.eks. 1/4", 3/8", 1/2") opp til større størrelser (f.eks. 1", 1-1/4", 1-1/2"). Det tilbys også metriske størrelser (f.eks. 6mm, 10mm, 16mm, 20mm) for å møte internasjonale standarder.
  • Konusskaft: Baucor vil sannsynligvis produsere rømmere med ulike typer konusskaft, blant annet morsekonus (MT), Brown & Sharpe-konus (B&S) og Jarno-konus. Hver konustype har ulike størrelser (f.eks. MT1, MT2, MT3, B&S nr. 7, B&S nr. 9, Jarno nr. 4, Jarno nr. 6), og Baucor vil sannsynligvis tilby et utvalg av disse størrelsene for å passe til ulike verktøymaskiner og bruksområder.

Spesialstørrelser:

I tillegg til standardstørrelser tilbyr Baucor rømmere med morsekonusskaft i spesialstørrelser etter kundens krav. Dermed kan kunder bestille rømmere med ikke-standard diametere eller unike sporutforminger tilpasset deres spesifikke behov.

BE OM TILBUD

Hvilke belegg gir rømmere med morsekonusskaft bedre ytelse?

Belegg forbedrer ytelsen og levetiden til rømmere med morsekonusskaft betydelig ved å øke hardheten og slitestyrken, redusere friksjonen og fremme varmeavledning. Her er en omfattende oversikt over belegg som vanligvis brukes på rømmere med morsekonusskaft:

PVD-belegg (Physical Vapor Deposition):

  • Titannitrid (TiN): Det mest populære og allsidige belegget. TiN er kjent for sin gylne farge og gir økt hardhet, slitestyrke og redusert friksjon. Det egner seg for alminnelig rømming.
  • Titankarbonitrid (TiCN): Likner på TiN, men har høyere hardhet og slitestyrke takket være tilsetningen av karbon. TiCN er mørkegrått eller svart og foretrekkes ofte ved skjæring i hardere materialer.
  • Aluminiumtitannitrid (AlTiN): Dette belegget er hardere og mer varmebestandig enn TiN eller TiCN, og er derfor ideelt for høyhastighetsbearbeiding der varmeutvikling er et problem. AlTiN er vanligvis lilla eller bronsefarget.
  • Zirkoniumnitrid (ZrN): Gir utmerket slitestyrke og smøreevne, og egner seg til skjæring i et bredt spekter av materialer, blant annet rustfritt stål og titan. ZrN har en gylden farge som likner på TiN.

CVD-belegg (Chemical Vapor Deposition):

  • Diamantlignende karbon (DLC): DLC-belegg er utrolig harde og har lav friksjonskoeffisient, noe som gjør dem ideelle for bruksområder der slitasje og friksjon er avgjørende. De brukes ofte på rømmere med høy ytelse.
  • Kromnitrid (CrN): Gir god slitestyrke og brukes ofte sammen med andre belegg i flerlagsbelegg for bedre ytelse.

Andre belegg:

  • Titanaluminiumnitrid (TiAlN): Kombinerer hardheten til TiN med den termiske stabiliteten til AlN, og egner seg til bruk ved høye hastigheter og høye temperaturer.
  • Flerlagsbelegg: Disse beleggene kombinerer flere lag av ulike materialer, for eksempel TiN/TiCN eller TiAlN/AlTiN, og gir et bredere spekter av egenskaper og ytelsesfordeler.

Slik velger du riktig belegg:

Det beste belegget for en rømmer med morsekonusskaft avhenger av flere faktorer:

  • Materialet som rømmes: Ulike belegg passer best til ulike materialer. TiCN foretrekkes ofte for hardere materialer, mens DLC egner seg for mykere materialer.
  • Skjærebetingelser: Høyhastighetsbearbeiding kan kreve belegg med bedre varmebestandighet, for eksempel AlTiN.
  • Ønsket verktøylevetid: Belegg kan forlenge levetiden til en rømmer betydelig. Hvis lang verktøylevetid er en prioritet, kan belegg som TiCN eller DLC være å foretrekke.

Ved å rådføre deg med en verktøyekspert eller en rømmerprodusent kan du velge riktig belegg for dine spesifikke behov.

BE OM TILBUD

Hvor brukes rømmere med morsekonusskaft?

Rømmere med morsekonusskaft brukes i et bredt spekter av bransjer og spesifikke bruksområder der presisjon og nøyaktighet er avgjørende:

Bransjer:

  • Bilindustri: Rømmere er helt nødvendige for ferdigbehandling av hull i motorblokker, girkasser, bremsekomponenter og andre deler som krever presise toleranser.
  • Luftfart: Brukes til rømming av hull i flykonstruksjoner, understellskomponenter og motordeler, der høy presisjon og pålitelighet er avgjørende.
  • Produksjonsindustri: Brukes i alminnelig mekanisk industri og maskinering til å lage nøyaktige hull i ulike metalldeler og komponenter, blant annet jigger, festeanordninger og former.
  • Verktøy- og formmaking: Rømmere med morsekonusskaft brukes til å lage presise hull i stanseverktøy og former til ulike produksjonsprosesser.
  • Bygg og anlegg: Brukes ved fremstilling av stålkonstruksjoner, for eksempel bjelker og søyler, der hullinnretting og nøyaktighet er avgjørende for konstruksjonens styrke.
  • Vedlikehold og reparasjon: Rømmere brukes ofte til å reparere slitte eller skadde hull i maskiner og utstyr og gjenopprette de opprinnelige spesifikasjonene.

Spesifikke bruksområder:

  • Utvidelse av hull: Rømmere med morsekonusskaft brukes til å utvide forborede hull til en bestemt diameter med presise toleranser.
  • Bedre hullnøyaktighet: De korrigerer små unøyaktigheter i hullets størrelse, form og innretting og sikrer en jevn og presis passform for festemidler og andre komponenter.
  • Ferdigbehandling av hull: Rømmere gir en jevn overflate inne i hullet, noe som forbedrer passformen og funksjonen til komponentene.
  • Avgrading av hull: De kan fjerne grader og skarpe kanter ved hullets inn- og utgang og forhindrer dermed skade på tilhørende deler.

Fordeler i bestemte situasjoner:

  • Koniske hull: Rømmere med morsekonusskaft er særlig nyttige til rømming av koniske hull, siden det koniske skaftet gir selvholdende feste og innretting under rømmingen.
  • Dype hull: Stivheten og stabiliteten gjør dem godt egnet til rømming av dype hull, der andre typer rømmere kan få vibrasjoner eller bøying.
  • Bruksområder med stramme toleranser: På grunn av presisjonen foretrekkes rømmere med morsekonusskaft i bruksområder som krever stramme toleranser og høy nøyaktighet.

Alt i alt er rømmere med morsekonusskaft uunnværlige verktøy i mange bransjer og bruksområder der presis ferdigbehandling av hull er avgjørende for funksjon, ytelse og sikkerhet.

Hvilke bransjer bruker rømmere med morsekonusskaft?

Rømmere med morsekonusskaft er allsidige verktøy som brukes i mange bransjer der presis ferdigbehandling av hull er avgjørende. De brukes innen flere sektorer, blant annet:

Bilindustri:

  • Produksjon: Rømmere med morsekonusskaft brukes mye i produksjon av biler og bilkomponenter. De brukes til å lage presise hull i motorblokker, girkasser, bremsesystemer og andre deler der stramme toleranser er avgjørende for riktig passform og funksjon.
  • Vedlikehold og reparasjon: Mekanikere og teknikere bruker rømmere med morsekonusskaft til å reparere slitte eller skadde hull i bilkomponenter, slik at reservedeler får presis passform.

Luftfart:

  • Produksjon: Rømmere med morsekonusskaft spiller en avgjørende rolle i produksjon av fly og romfartøy. De brukes til å lage presise hull i flykropper, understellskomponenter, motordeler og andre kritiske komponenter der nøyaktighet og pålitelighet er avgjørende.

Industriproduksjon:

  • Alminnelig mekanisk industri: Rømmere med morsekonusskaft brukes i ulike produksjonsprosesser til å lage nøyaktige hull i metalldeler og komponenter. Det gjelder jigger, festeanordninger, stanseverktøy, former og andre verktøy som brukes i produksjon.

Verktøy- og formmakeri:

  • Presisjonsverktøy: Rømmere med morsekonusskaft er nødvendige for å lage presise hull i stanseverktøy, former og andre verktøy som brukes i produksjonsprosesser som sprøytestøping, stansing og støping.

Byggebransjen:

  • Fremstilling av konstruksjonsstål: Rømmere med morsekonusskaft brukes til å lage nøyaktige hull i stålkomponenter som bjelker, søyler og forbindelser. Dette sikrer riktig passform og innretting for bolter og andre festemidler og bidrar til styrken i bygninger og broer.

Energiindustrien:

  • Olje og gass: Rømmere med morsekonusskaft brukes til vedlikehold og reparasjon av boreutstyr, rørledninger og andre komponenter i olje- og gassindustrien.
  • Kraftproduksjon: Rømmere brukes til produksjon og vedlikehold av kraftproduksjonsutstyr, for eksempel turbiner og generatorer.
  1. Produksjon av medisinsk utstyr:
  • Presisjonskomponenter: Rømmere med morsekonusskaft brukes til å lage presise hull i medisinske implantater, kirurgiske instrumenter og annet medisinsk utstyr der nøyaktighet og overflatekvalitet er avgjørende.

Oppsummert er rømmere med morsekonusskaft uunnværlige verktøy i et bredt spekter av bransjer, fra bil og luftfart til produksjon og bygg og anlegg. Evnen til å lage presise og nøyaktige hull gjør dem helt nødvendige for å sikre kvaliteten, funksjonen og sikkerheten til ulike produkter og komponenter.

Hvilke maskiner bruker rømmere med morsekonusskaft?

Rømmere med morsekonusskaft er laget for bruk i maskiner med konisk spindel eller verktøyholder. Det koniske skaftet sikrer trygt feste og nøyaktig innretting og hindrer slark under bruk. Her er de viktigste maskintypene som ofte brukes sammen med rømmere med morsekonusskaft:

  1. Søyleboremaskiner: Søyleboremaskiner er allsidige maskiner som ofte brukes til rømming. De kan ta imot rømmere med morsekonusskaft i chuckene sine eller ved hjelp av adaptere for konusskaft.
  2. Fresemaskiner: Fresemaskiner gir større fleksibilitet og presisjon ved rømming. De kan brukes til både vertikal og horisontal rømming og kan håndtere større arbeidsstykker enn søyleboremaskiner.
  3. Dreiebenker: Dreiebenker brukes først og fremst til dreiing, men kan også brukes til rømming ved hjelp av egnede verktøyholdere. Rømmere med morsekonusskaft brukes ofte på dreiebenker til ferdigbehandling av innvendige boringer og til å lage presise hull.
  4. CNC-maskiner (Computer Numerical Control): CNC-maskiner gir høyeste nivå av presisjon og automatisering ved rømming. De kan programmeres til å utføre komplekse rømmeoppgaver med jevn nøyaktighet og repeterbarhet.
  5. Utboringsmaskiner: Utboringsmaskiner er spesialisert på å lage og ferdigbehandle store hull og boringer. De kan bruke rømmere med morsekonusskaft for å oppnå presise toleranser og jevne overflater.
  6. Radialboremaskiner: Disse maskinene egner seg til rømming av store arbeidsstykker takket være den justerbare armen, som gir større rekkevidde og fleksibel posisjonering.

Andre forhold å ta hensyn til:

  • Verktøyholdere: Rømmere med morsekonusskaft holdes på plass med tilsvarende koniske holdere eller spennhylser i maskinens spindel eller verktøyholder. Hvilken type verktøyholder som brukes, avhenger av maskinen og rømmerens type konusskaft.
  • Skjærevæske: Bruk av skjærevæske under rømming er avgjørende for å redusere friksjon, varmeutvikling og verktøyslitasje. Den bidrar også til å skylle bort spon og rester fra skjæresonen.
  • Hastighet og mating: Riktig skjærehastighet og matehastighet er avgjørende for å oppnå optimalt rømmeresultat. Parametrene avhenger av materialet som rømmes, typen rømmer og ønsket overflatekvalitet.

Med riktig maskin og gode driftsrutiner kan rømmere med morsekonusskaft brukes effektivt til å lage presise, nøyaktige og jevne hull i en rekke bruksområder.

Hvilken design- og ingeniørstøtte tilbyr Baucor for rømmere med morsekonusskaft?

Hos Baucor er vi opptatt av å gi kundene ikke bare rømmere med morsekonusskaft av høy kvalitet, men også den omfattende støtten som trengs for å oppnå optimale resultater og få mest mulig ut av verktøyene.

Vårt erfarne ingeniørteam samarbeider tett med kundene om å utforme skreddersydde rømmere som svarer nøyaktig til kravene i deres bruksområde. Vi tar nøye hensyn til faktorer som sporutforming, materialvalg og geometri for å sikre ønsket skjæreytelse og verktøylevetid.

Som eksperter på fagområdet veileder ingeniørene våre deg i valget av best egnet rømmer for bestemte bruksområder, med hensyn til faktorer som arbeidsstykkets materiale, hullstørrelse og toleranse, skjærehastighet og ønsket overflatekvalitet. Vi gir også anbefalinger om optimale skjæreparametere og smøringsstrategier, og hjelper til med feilsøking ved rømmeproblemer.

Vi vet hvor viktig valg av materiale og belegg er, og hjelper deg å velge de mest egnede alternativene ut fra faktorer som arbeidsstykkets hardhet, ønsket verktøylevetid og budsjett. Vi tilbyr et bredt utvalg av materialer som hurtigstål (HSS), koboltlegert hurtigstål (HSS-Co) og hardmetall, sammen med ulike belegg som titannitrid (TiN), titankarbonitrid (TiCN) og aluminiumtitannitrid (AlTiN) for bedre ytelse og holdbarhet.

Vår kundestøtte stopper ikke ved produktvalget. Vi gir omfattende teknisk støtte, slik at kundene får svar på spørsmål og hjelp med utfordringer under bruken av rømmerne sine. Teamet vårt er alltid tilgjengelig for å hjelpe med feilsøking av slitasjeproblemer, optimalisering av skjæreparametere og vedlikeholdstips.

Vi mener at kunnskap gir kundene større handlefrihet, og tilbyr derfor opplæringsprogrammer, workshops og nettressurser om riktig bruk og vedlikehold av rømmere med morsekonusskaft. Slik kan brukerne få mest mulig ut av verktøyet og oppnå jevne resultater av høy kvalitet.

Hos Baucor er kontinuerlig forbedring en del av filosofien vår. Vi investerer i løpende forskning og utvikling for å forbedre rømmerkonstruksjonene våre og ligge i forkant. Det innebærer å utforske nye materialer, belegg og produksjonsteknikker for å øke skjæreytelsen, verktøylevetiden og den samlede verdien for kundene.

Med denne bredden i design- og ingeniørstøtte styrker vi vår posisjon som en ledende produsent og bygger sterke relasjoner til kundene, slik at de til syvende og sist lykkes i sine respektive bransjer.

UOVERTRUFFEN INGENIØRSTØTTE

Tjenester innen ingeniørstøtte

Ingeniørkompetanse i alle ledd

Baucor tilbyr spesialtilpassede produksjons- og ingeniørløsninger skreddersydd for dine spesifikke behov, på tvers av ulike bransjer.

Produksjonsvennlig konstruksjon (DFM)

Optimaliser designet ditt for produksjon

Baucors ingeniører kan gjennomgå konstruksjonen din og gi tilbakemeldinger som gjør den enklere å produsere, mer kostnadseffektiv og mer effektiv.

Løsninger for prototyper og serieproduksjon

Din løsning, i ditt volum

Enten du trenger én enkelt prototype eller full serieproduksjon, er ingeniørene hos Baucor klare til å samarbeide med deg. Ta kontakt, så diskuterer vi hvordan vi kan realisere konseptet ditt.

Skreddersydde ingeniørløsninger

Skreddersydde løsninger for Baucors kunder

Baucor spesialiserer seg på unike produksjons- og ingeniørløsninger som er utviklet for å dekke de spesifikke behovene til hver enkelt kunde. Kompetansen vår dekker et bredt spekter av bransjer og bruksområder.

Hvilke designguider finnes for rømmere med morsekonusskaft?

Konstruksjon av rømmere med morsekonusskaft krever nøye vurdering av flere faktorer for å sikre optimal ytelse, nøyaktighet og verktøylevetid. Her er de viktigste designprinsippene:

Materialvalg: Valg av materiale er avgjørende for rømmerens ytelse. Hurtigstål (HSS) er vanligst på grunn av hardheten og slitestyrken. Koboltlegert hurtigstål (HSS-Co) har økt hardhet og egner seg for hardere materialer, mens hardmetall er usedvanlig hardt, men mer sprøtt.

Sporutforming:

  • Antall spor: Bestemmer sponavgang og strømmen av skjærevæske. Flere spor gir vanligvis jevnere skjæring, men kan føre til sponstopp i seige materialer.
  • Sporgeometri: Rette spor brukes til alminnelig rømming, mens spiralspor gir bedre sponfjerning og jevnere overflater. Venstrespiralspor foretrekkes for gjennomgående hull, mens høyrespiralspor egner seg for blindhull.
  • Spiralvinkel: Sporenes vinkel påvirker sponstrømmen og skjærekreftene. En større spiralvinkel gir bedre sponavgang, men kan øke skjærekreftene.

Skjæreeggens geometri:

  • Skjærvinkel: Vinkelen skjæret møter arbeidsstykket i. En positiv skjærvinkel reduserer skjærekreftene, men kan svekke skjæret. En negativ skjærvinkel øker skjærekreftene, men styrker skjæret.
  • Frigangsvinkel: Vinkelen bak skjæret som hindrer gnissing mot arbeidsstykket. For liten frigang kan føre til for mye varme og tidlig slitasje.
  • Ettervinkel: Vinkelen bak frigangsvinkelen, som gir ekstra plass til sponstrøm og reduserer friksjon.

Utforming av morsekonusskaftet:

  • Konustype og størrelse: De vanligste konustypene er morsekonus (MT), Brown & Sharpe-konus (B&S) og Jarno-konus. Konusstørrelsen må være kompatibel med verktøymaskinens spindel eller verktøyholder.
  • Konusvinkel: Konusvinkelen sikrer en trygg passform og hindrer slark. Den vanligste konusvinkelen for rømmere er 1:20 (omtrent 2.86 grader).

Diameter og toleranse:

  • Diameter: Rømmerens diameter bør være litt større enn det forborede hullet for å oppnå ønsket sluttmål.
  • Toleranse: Rømmerens toleranse bestemmer nøyaktigheten på det ferdige hullet. Presisjonsbruk krever trangere toleranser.

Fas og tilløpsvinkel:

  • Anboring: Vinkelen på rømmerens forkant hjelper til med å lede verktøyet inn i hullet og starte skjæreprosessen.
  • Innføringsvinkel: Vinkelen skjæret går inn i arbeidsstykket med. Mindre innføringsvinkel foretrekkes ved rømming av herdede materialer, mens større innføringsvinkel egner seg for mykere materialer.
  1. Totallengde og skaftdiameter: Disse målene velges ut fra bruksområdet og dybden på hullet som skal rømmes.
  2. Belegg: Belegg som TiN, TiCN og AlTiN kan påføres for å forbedre slitestyrken, redusere friksjonen og forlenge verktøylevetiden.

Ved å følge disse designretningslinjene og velge egnede materialer og belegg kan produsenter lage rømmere med morsekonusskaft av høy kvalitet som oppfyller kravene i ulike bruksområder og sikrer presisjon, nøyaktighet og holdbarhet.

Vis som