Gå til innholdet
Produsent av industrikniver, maskinkniver og spesialtilpassede CNC-verktøy i USA og Tyskland
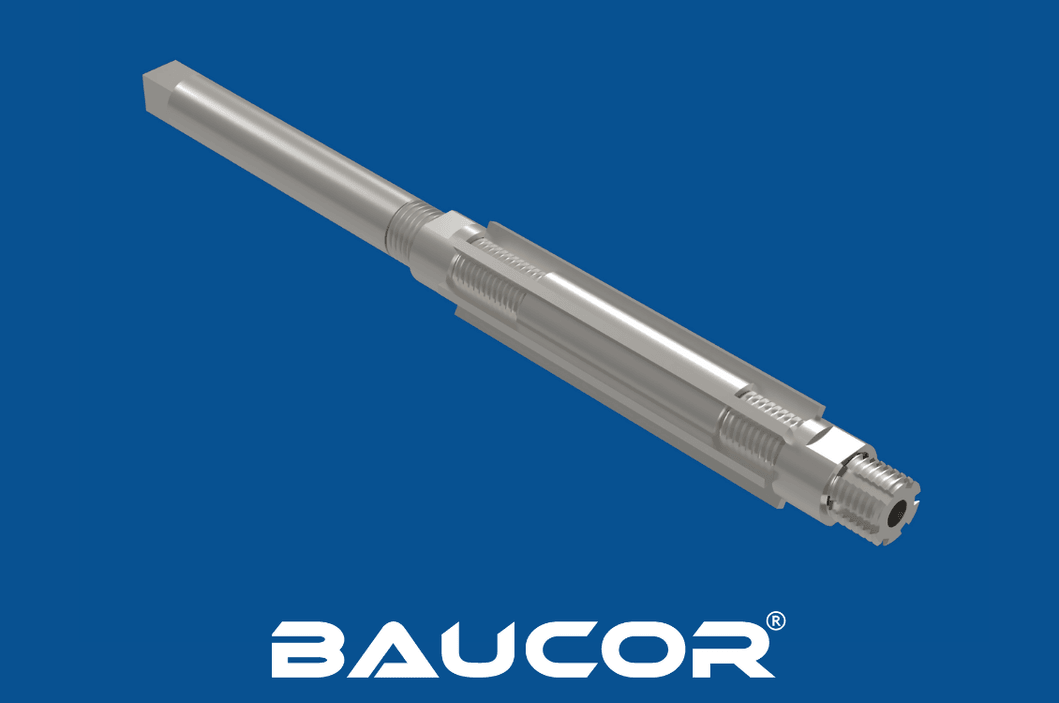
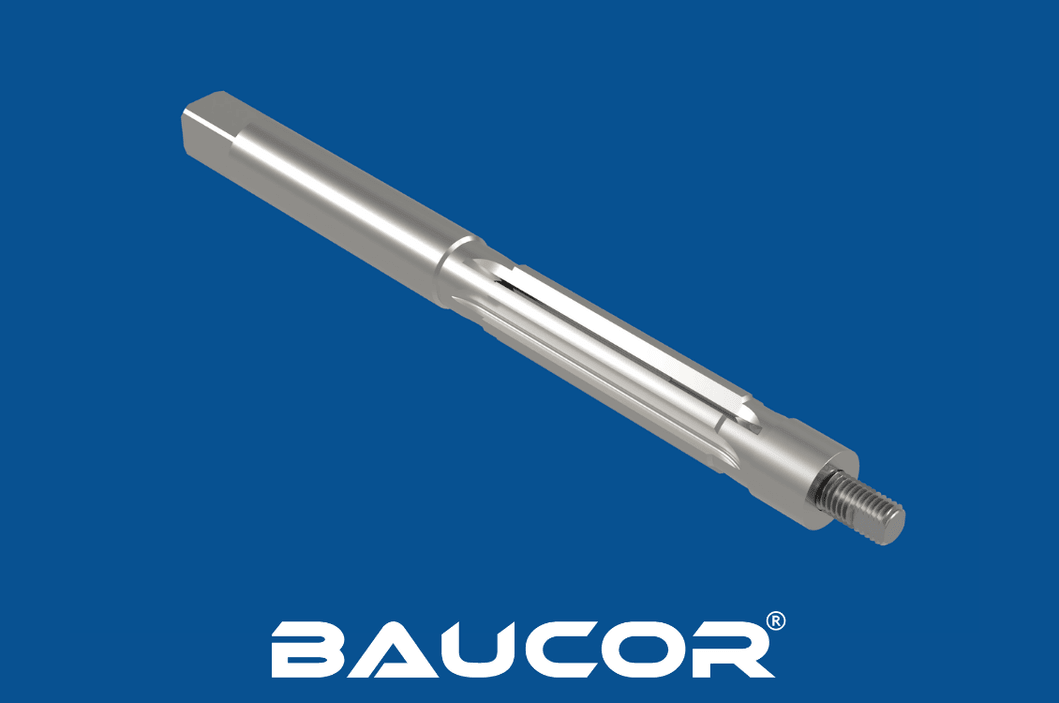
Ekspansjonsrømmere, håndrømmere og maskinrømmere med venstrespiral

Unngå materialutrivning med rømmere med venstrespiral

RØMMERE FRA BAUCOR: DER HÅNDVERK MØTER INNOVASJON.

OPPDAG RØMMELØSNINGER SOM REDEFINERER NØYAKTIGHET, YTELSE OG HOLDBARHET

Presisjonsproduksjon som ingeniører og forskere i Fortune 500-selskaper stoler på

Produksjonserfaring som ledende globale selskaper stoler på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Hva er rømmere med venstrespiral? Hvordan fungerer de?

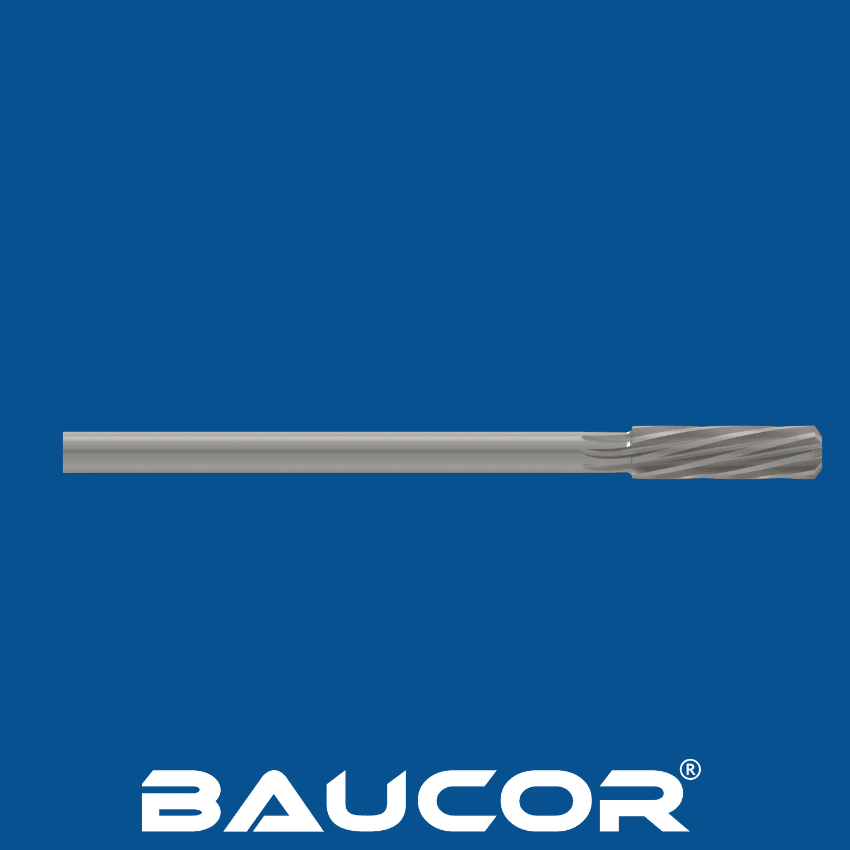
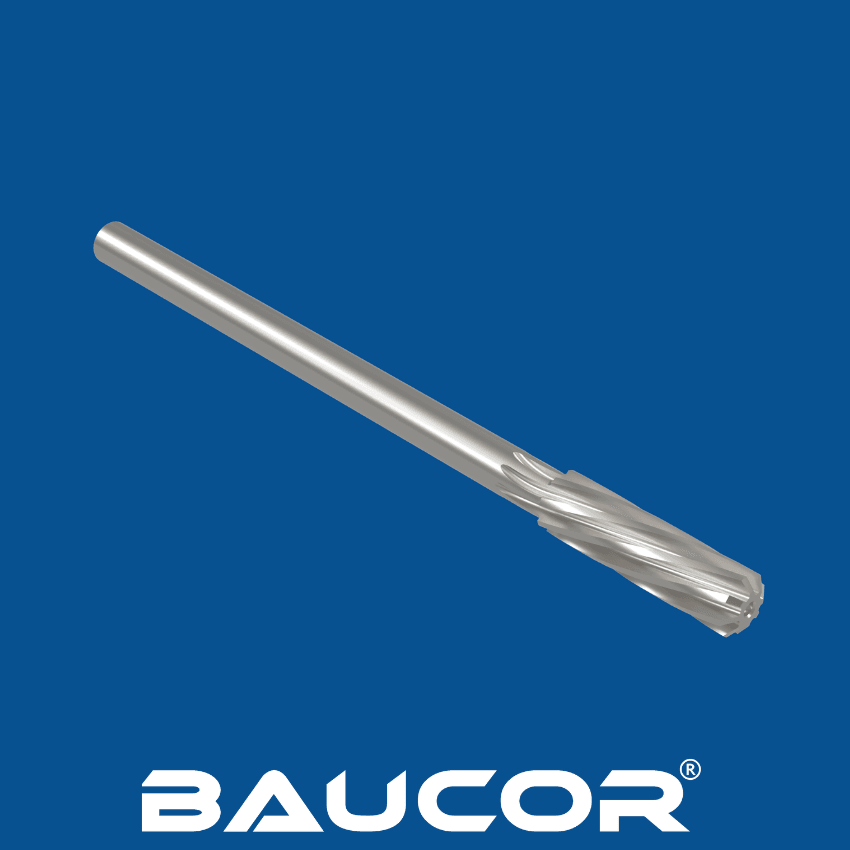
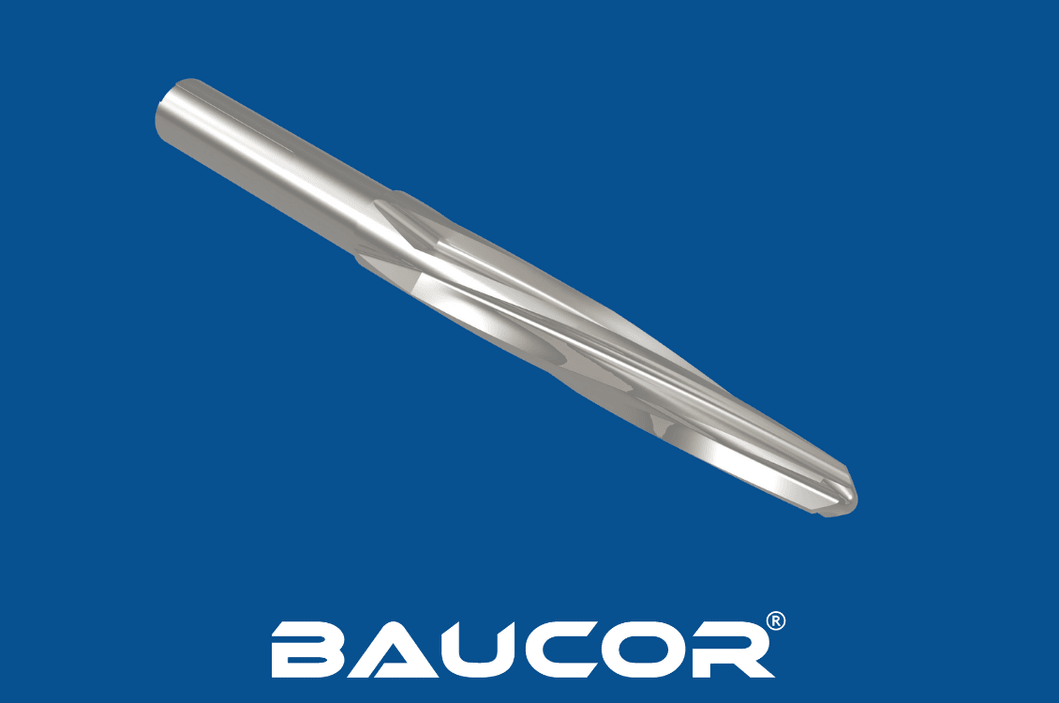
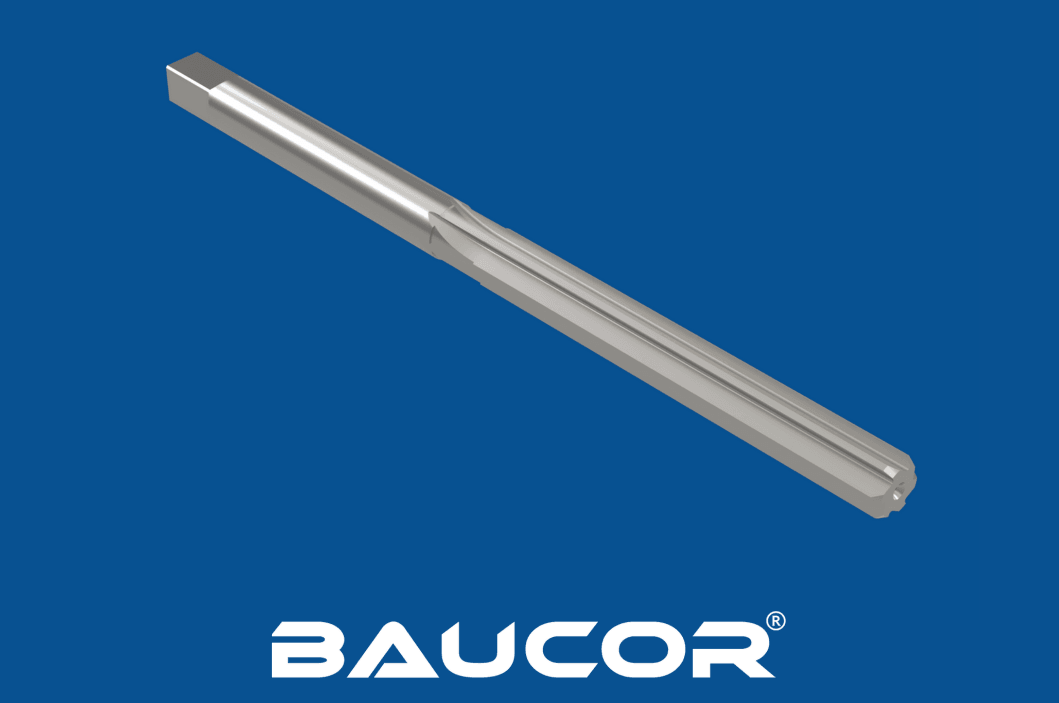
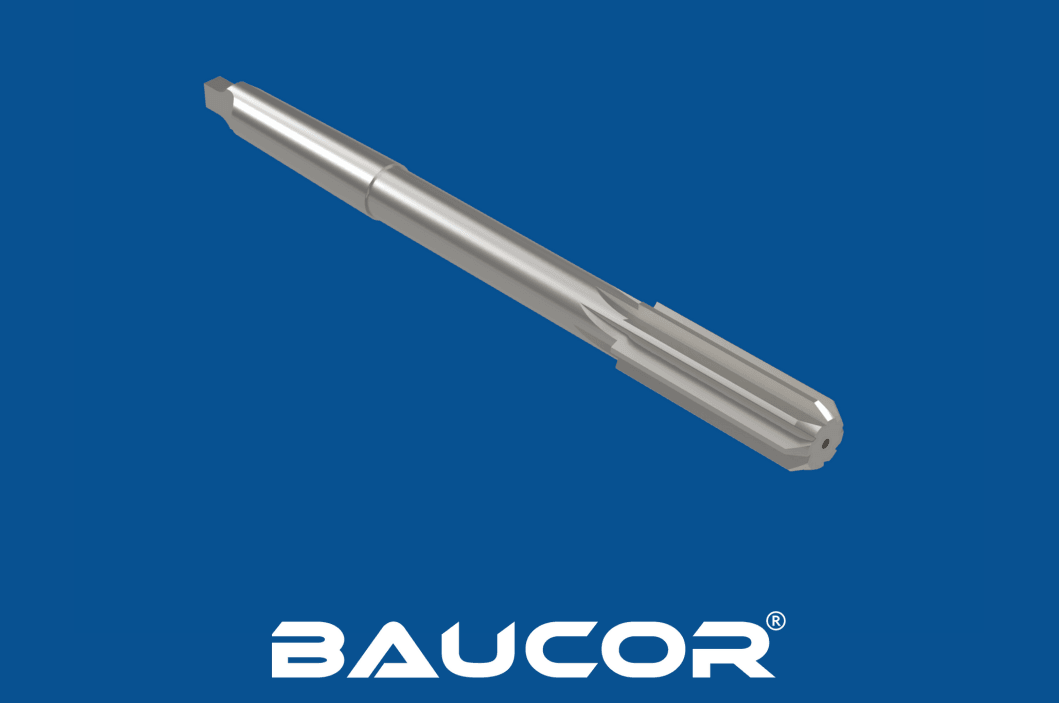
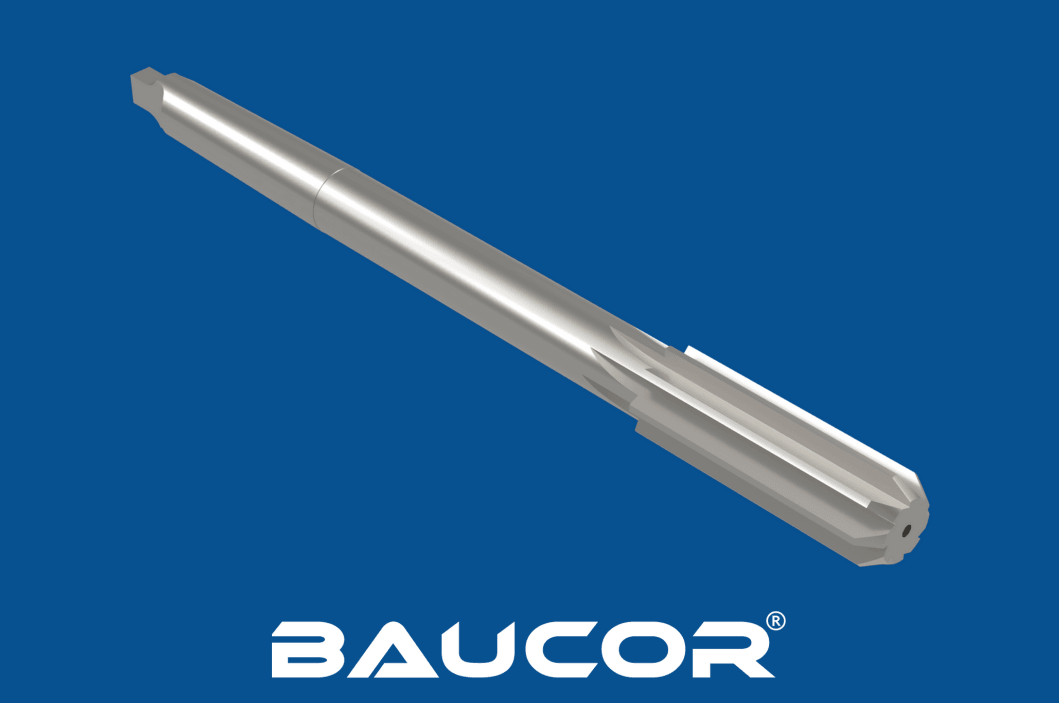
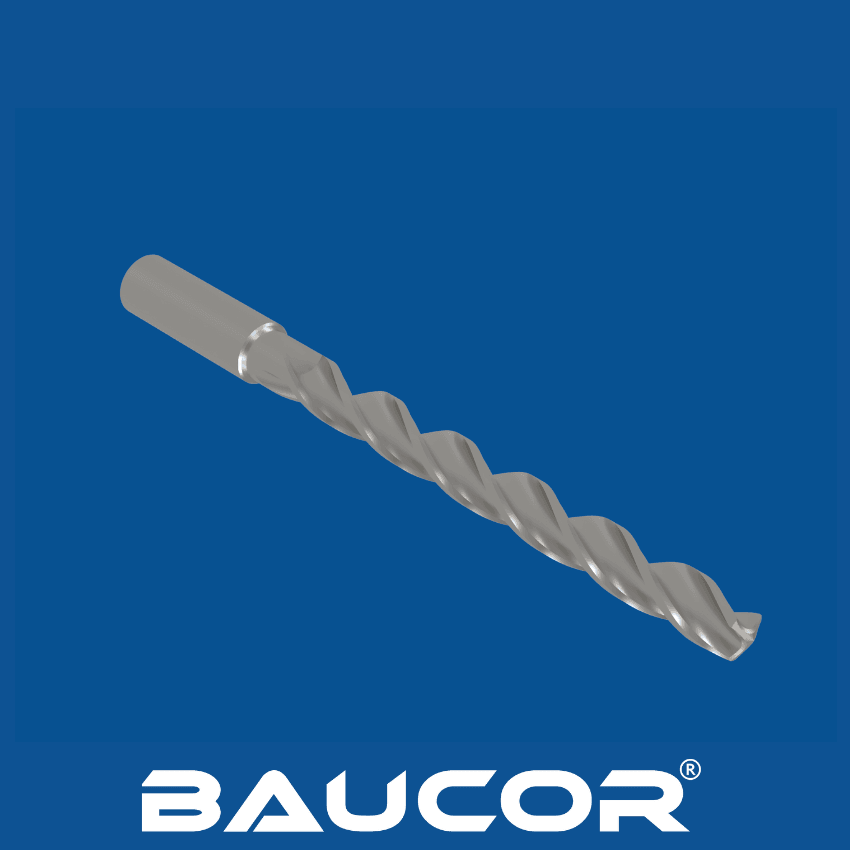
Rømmere med venstrespiral (rømmere med spiralspor) er skjæreverktøy som er laget for bestemte rømmeoppgaver der standardutførelsen med høyrespiral ikke egner seg. De har spor som vrir seg mot klokken langs verktøyets lengde, noe som gir en særegen skjærevirkning og sponfjerning.

Slik fungerer rømmere med venstrespiral

Skjærevirkningen til en rømmer med venstrespiral ligner på en rømmer med høyrespiral, og hovedforskjellen er retningen på de spiralformede sporene:

  • Spiral mot klokken: Sporene på en rømmer med venstrespiral vrir seg mot klokken. Denne utformingen gjør at sponene skyves foran rømmeren i stedet for å trekkes oppover.

Skjærevirkning og sponavgang for rømmere med venstrespiral

  • Skjærevirkning: Når rømmeren roterer med klokken, fjerner skjæreeggene en liten mengde materiale fra hullets innvendige overflate og utvider det gradvis til ønsket diameter.
  • Sponfjerning: Sporenes spiral mot klokken skyver sponene fremover og ut av hullet, slik at de ikke tetter sporene eller skader den ferdige overflaten.
Design din egen rømmer

Design din egen rømmer

Fyll ut skjemaet i noen få trinn, så får du spesialtilpassede produksjonsløsninger som passer akkurat dine behov!

Begynn å designe

Hvordan produseres rømmere med venstrespiral?

Rømmere med venstrespiral

Produksjonsprosessen for rømmere med venstrespiral ligner på prosessen for rømmere med høyrespiral, og den viktigste forskjellen er retningen på de spiralformede sporene. Her er en oversikt over prosessen:

Valg av materiale:

  • Hurtigstål (HSS): Et vanlig valg for rømmere til generell bruk på grunn av hardhet, seighet og lav pris.
  • Koboltlegert stål (HSS-Co): Brukes til rømming av hardere materialer og gir bedre varme- og slitestyrke enn HSS.
  • Hardmetall: Gir eksepsjonell hardhet og slitestyrke, ideelt for produksjon i store volumer og rømming av abrasive materialer.

Klargjøring av emner:

  • Det valgte materialet kappes til sylindriske emner med ønsket diameter og lengde.
  • Emnene gløds (varmebehandles) for å myke dem opp til videre bearbeiding.

Fresing av spor

Rømmere med venstrespiral
  • Spiralformede spor freses inn i rømmerens kropp med spesialiserte maskiner.
  • Venstrespiralen oppnås ved å stille fresemaskinen slik at den roterer emnet mot klokken mens skjæreverktøyet beveger seg langs lengden.
  • Spordybden og avstanden mellom sporene styres nøye for å optimalisere sponfjerning og skjæreeffektivitet.

Slipning av fas:

  • Rømmerens fremre ende slipes for å lage en fas som hjelper til med å føre verktøyet inn i hullet og sikrer en jevn skjærevirkning. Fasevinkelen er vanligvis utformet slik at den samsvarer med vinkelen i det eksisterende hullet for optimal ytelse.

Varmebehandling:

  • Rømmerne herdes og anløpes for å øke hardheten, seigheten og slitestyrken. Dette innebærer vanligvis å varme rømmeren til en bestemt temperatur og deretter kjøle den raskt ned, etterfulgt av anløping for å fjerne indre spenninger.

Sliping:

  • De herdede rømmerne slipes til endelige dimensjoner og overflatefinish.
  • Skjæreeggene slipes skarpe for å sikre presis og effektiv materialfjerning.

Belegg (valgfritt):

  • Enkelte rømmere med venstrespiral kan få belegg av materialer som titannitrid (TiN) eller titankarbonitrid (TiCN) for å øke hardheten ytterligere, redusere friksjonen og forlenge verktøylevetiden.

Inspeksjon og kvalitetskontroll:

  • Strenge kvalitetskontrolltiltak gjennomføres gjennom hele produksjonsprosessen for å verifisere målnøyaktighet, sporgeometri og rømmerens totale ytelse.
  1. Merking og emballering:
  • De ferdige rømmerne merkes med relevant informasjon, for eksempel størrelse, materiale og belegg, og pakkes deretter for distribusjon til sluttbrukere.

Ved å følge disse trinnene og bruke presise produksjonsteknikker kan produsenter lage rømmere med venstrespiral av høy kvalitet som gir pålitelig og effektiv ytelse i spesialiserte rømmeoppgaver der sponfjerning og skjærestabilitet er avgjørende.

BE OM TILBUD

I hvilke størrelser produserer Baucor rømmere med venstrespiral?

Som en ledende produsent av skjæreverktøy tilbyr Baucor trolig et bredt utvalg størrelser på rømmere med venstrespiral for å dekke behovene i bransjer og bruksområder der denne typen rømmer foretrekkes. Selv om den nøyaktige produktkatalogen kan variere, kan du forvente følgende størrelsesområder og typer:

Brøkdelsstørrelser (tommer):

  • Standard: Vanlige størrelser som 1/8", 3/16", 1/4", 5/16", 3/8", 1/2" og så videre, som dekker et bredt spekter av hullstørrelser i ulike bruksområder.
  • Overmål og undermål: Baucor kan også tilby rømmere med overmål og undermål til bestemte bruksområder der det trengs presise justeringer av hulldiameteren.

Metriske størrelser (millimeter):

  • Standard: Et bredt utvalg metriske størrelser, trolig fra 1mm, 1.5mm, 2mm og 2.5mm og opp til større diametre som 10mm, 12mm eller enda høyere, for brukere som foretrekker metriske mål.

Spesialstørrelser:

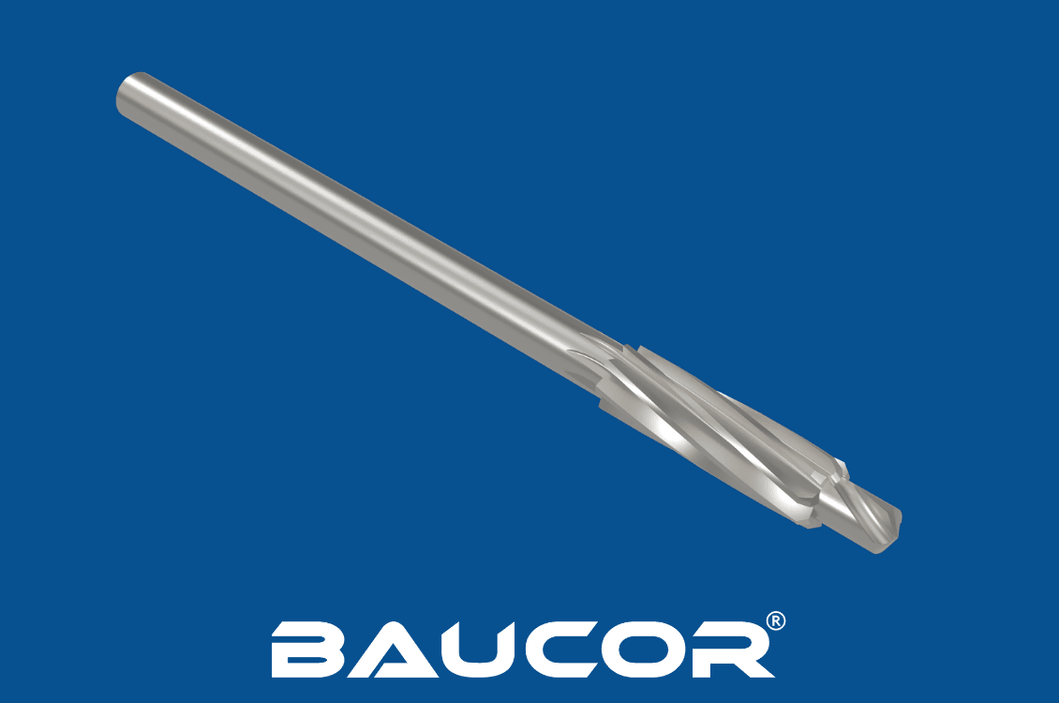
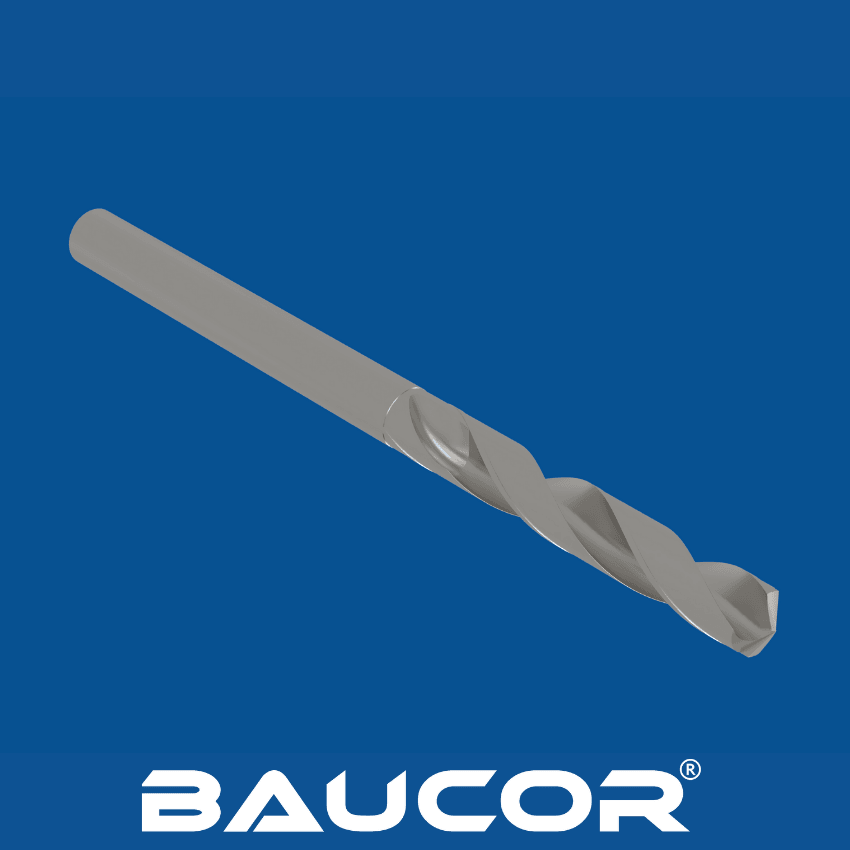
  • Maskinrømmere for chuck: Disse rømmerne har rett skaft og er laget for bruk i borchucker. Baucor kan tilby maskinrømmere for chuck i ulike størrelser, både til håndholdt bruk og maskinbruk.

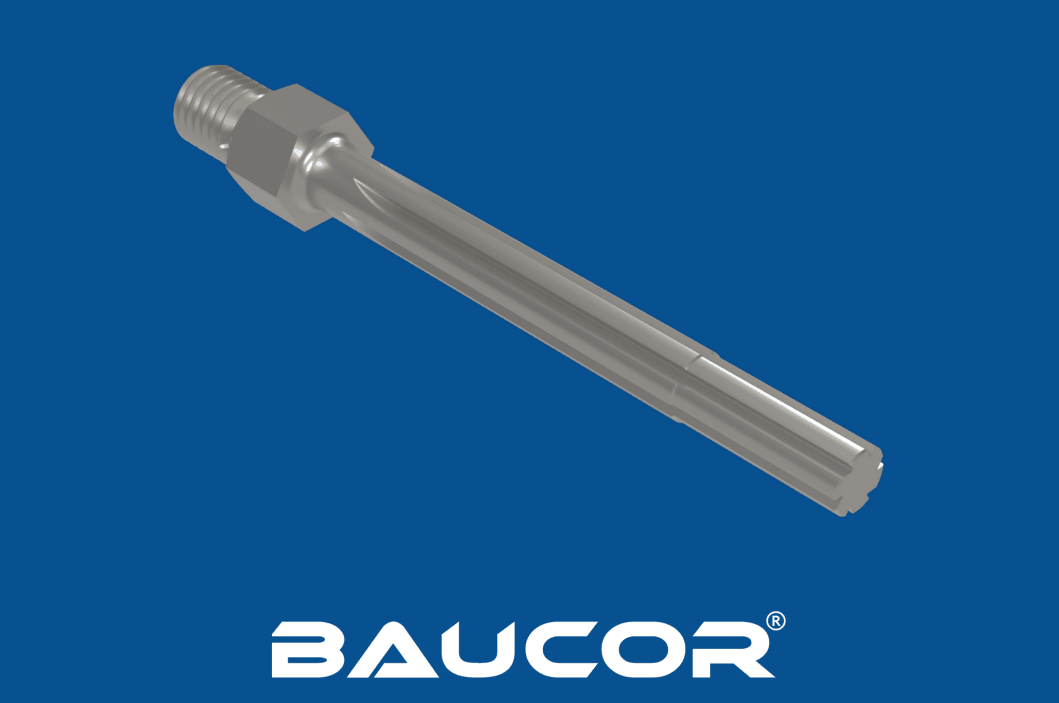
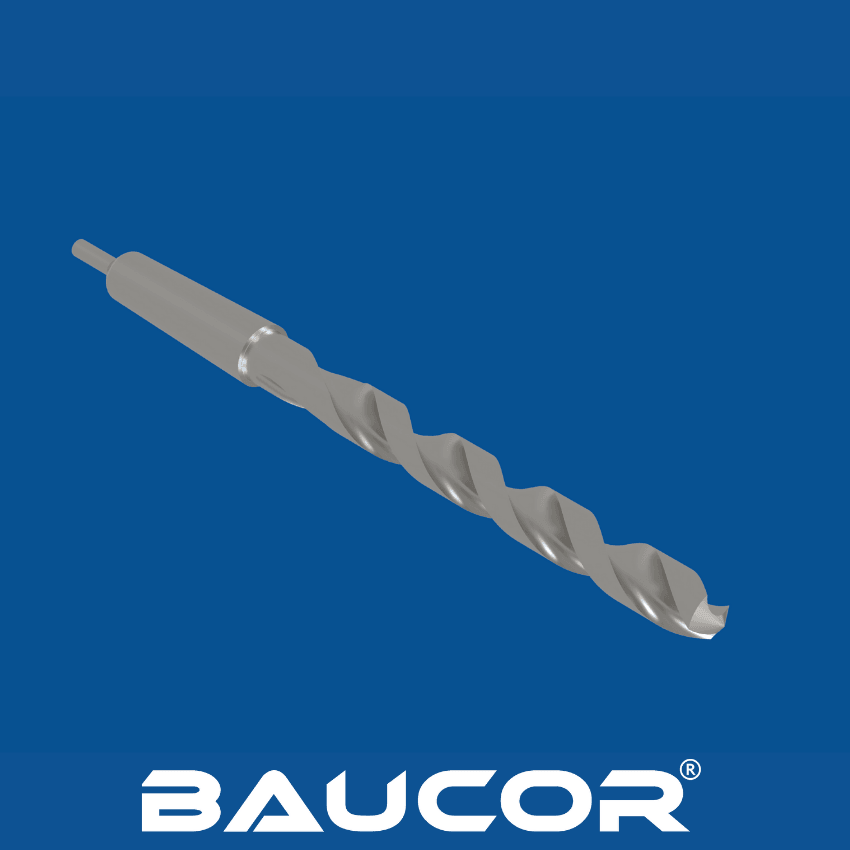
Påstikkrømmere: Disse rømmerne har et hult senter og monteres på dorer. Baucor kan tilby påstikkrømmere i ulike størrelser til maskinrømming.

Hvilke materialer brukes til å lage rømmere med venstrespiral?

Rømmere med venstrespiral lages, i likhet med rømmere med høyrespiral, av en rekke materialer, som hver er valgt for egenskaper som optimaliserer ytelsen i ulike bruksområder. Her er en oversikt over mulige materialer:

Vanlige materialer:

  1. Hurtigstål (HSS): Dette er det vanligste materialet i rømmere med venstrespiral, på grunn av balansen mellom hardhet, seighet og lav pris. Rømmere i HSS egner seg til generell rømming i de fleste materialer, inkludert stål, aluminium og plast.
  2. Koboltlegert stål (HSS-Co): En variant av HSS som inneholder kobolt, noe som gir bedre varmebestandighet og slitestyrke. Rømmere i kobolt brukes ofte til rømming av hardere materialer som rustfritt stål, titan og varmefaste legeringer.
  3. Hardmetall (massivt hardmetall eller hardmetallbestykket): Hardmetall er et ekstremt hardt og slitesterkt materiale, ideelt for produksjon i store volumer og rømming av abrasive materialer. Rømmere i massivt hardmetall gir overlegen ytelse og levetid, mens hardmetallbestykkede rømmere er et kostnadseffektivt alternativ med god slitestyrke.

Mindre vanlige materialer:

  1. Pulvermetall-HSS (PM): Denne typen HSS lages av pulvermetall, noe som gir en finere kornstruktur og bedre slitestyrke enn tradisjonell HSS. Rømmere i PM-HSS brukes ofte i høytytende rømmeoppgaver.
  2. Cermet: Cermet er et komposittmateriale av keramikk og metall som kombinerer hardhet, seighet og slitestyrke. Rømmere i cermet egner seg til rømming av herdet stål og andre materialer som er vanskelige å bearbeide.

Andre forhold å ta hensyn til:

  • Belegg: Rømmere med venstrespiral kan få belegg av materialer som titannitrid (TiN), titankarbonitrid (TiCN) eller andre spesialbelegg for å øke hardheten ytterligere, redusere friksjonen og forlenge verktøylevetiden.
  • Skaftmateriale: Rømmerens skaft, som holdes i maskinen, er vanligvis laget av stål.

Hvilket materiale som er riktig for en rømmer med venstrespiral, avhenger av bruksområdet, emnematerialet, ønsket overflatefinish og budsjett. Til de fleste generelle rømmeoppgaver er HSS et egnet og kostnadseffektivt valg. For hardere materialer, produksjon i store volumer eller krevende bruksområder kan imidlertid rømmere i kobolt eller hardmetallrømmere være mer hensiktsmessige.

Hvilke belegg forbedrer ytelsen til rømmere med venstrespiral?

Rømmere med venstrespiral kan, i likhet med rømmere med høyrespiral, dra nytte av ulike belegg som forbedrer ytelsen, verktøylevetiden og allsidigheten i ulike bearbeidingsoppgaver. Her er noen av de vanlige og spesialiserte beleggene som brukes:

Vanlige belegg:

  1. Titannitrid (TiN): Dette gullfargede belegget brukes mye for hardheten, den reduserte friksjonen og den forbedrede varmebestandigheten. Rømmere med venstrespiral og TiN-belegg gir lengre verktøylevetid, bedre sponfjerning og jevnere overflatefinish.
  2. Titankarbonitrid (TiCN): Dette harde, svarte belegget gir overlegen slitestyrke og lavere friksjon enn TiN. Rømmere med TiCN-belegg er ideelle til bearbeiding av abrasive eller hardere materialer og til høytytende rømmeoppgaver.
  3. Titanaluminiumnitrid (TiAlN): Dette fiolette belegget har utmerket varmebestandighet og hardhet, og egner seg godt til høyhastighetsrømming og bearbeiding av materialer som er vanskelige å skjære, som rustfritt stål og titanlegeringer.
  4. Aluminiumtitannitrid (AlTiN): Dette harde, lysegrå belegget har høy oksidasjonstemperatur og slitestyrke, og egner seg til høyhastighetsbearbeiding av ulike materialer, inkludert stål, støpejern og nikkelbaserte legeringer.

Spesialiserte belegg:

  1. Diamantlignende karbon (DLC): Dette tynne, harde belegget gir eksepsjonell slitestyrke, lav friksjon og kjemisk treghet. Rømmere med DLC-belegg egner seg til bearbeiding av ikke-jernholdige metaller, plast og kompositter.
  2. Kromnitrid (CrN): Dette belegget gir god slite- og korrosjonsbestandighet, og egner seg til rømming i korrosive miljøer eller i materialer som har en tendens til å sette seg fast på rømmeren.
  3. Belegg påført ved dampavsetning: Disse beleggene, som aluminiumkromnitrid (AlCrN) eller zirkoniumnitrid (ZrN), gir bedre slitestyrke, redusert friksjon og bedre ytelse i bestemte bruksområder.

Slik velger du riktig belegg:

Det ideelle belegget for en rømmer med venstrespiral avhenger av flere faktorer, blant annet:

  • Emnemateriale: Hardheten og abrasiviteten i materialet som rømmes, påvirker hvilken type belegg som trengs. Hardere materialer krever vanligvis mer slitesterke belegg.
  • Rømmeforhold: Høyhastighetsrømming eller rømming i store volumer kan kreve belegg med overlegen varmebestandighet og smøreevne.
  • Ønsket verktøylevetid: Belegg kan forlenge levetiden til rømmere betydelig, så riktig valg av belegg kan bidra til å redusere kostnadene til verktøybytte.
  • Påkrevd overflatefinish: Hvis det kreves en svært glatt overflate, kan belegg som DLC være mer egnet.

Rådføring med rømmerprodusenten eller en kunnskapsrik leverandør kan hjelpe deg å velge det optimale belegget for dine behov. Når du tar hensyn til materialet, rømmeforholdene, ønsket verktøylevetid og påkrevd overflatefinish, sikrer du at rømmeren med venstrespiral gir best mulig ytelse og levetid.

BE OM TILBUD

Hvor brukes rømmere med venstrespiral?

Rømmere med venstrespiral er spesialiserte skjæreverktøy som brukes i bestemte bearbeidingssituasjoner der den særegne sponfjerningen og skjærevirkningen gir fordeler sammenlignet med standard rømmere med høyrespiral. De brukes vanligvis i følgende bruksområder:

1. Rømming av avbrutte hull: Rømmere med venstrespiral er best egnet til rømming av avbrutte hull, det vil si hull med detaljer som kilespor, tverrhull eller slisser som bryter den sammenhengende overflaten. Sporenes spiral mot klokken skyver sponene fremover, slik at de ikke setter seg fast i avbruddene og skader emnet eller rømmeren.

2. Rømming av harde materialer: På grunn av den fremoverskyvende sponvirkningen gir rømmere med venstrespiral lavere skjærekraft og mindre varme enn rømmere med høyrespiral. Det gjør dem godt egnet til rømming av hardere materialer som herdet stål og støpejern, der for mye varme kan skade verktøyet og emnet.

3. Rømming på maskiner med slark: Slark er et lite spillerom i tannhjulene eller spindelen på en verktøymaskin. Ved rømming på maskiner med slark kan rømmere med venstrespiral bidra til å kompensere for denne bevegelsen ved å presse mot slarken, noe som gir mer nøyaktige og jevne hullstørrelser.

4. Rømming av blindhull (begrenset dybde): Selv om rømmere med høyrespiral vanligvis foretrekkes til blindhull (hull som ikke går helt gjennom), kan rømmere med venstrespiral brukes til grunne blindhull der sponfjerning ikke er et stort problem. Den fremoverskyvende sponvirkningen kan være en fordel i slike tilfeller, slik at sponene ikke tetter bunnen av hullet.

Bransjer som bruker rømmere med venstrespiral:

Rømmere med venstrespiral brukes i ulike bransjer, blant annet:

  • Metallbearbeiding og produksjon: Brukes til rømming av avbrutte hull i tannhjul, aksler og andre maskinkomponenter.
  • Bilindustri: Rømming av hull i motorblokker, girkassehus og andre deler av harde materialer.
  • Luftfart og romfart: Rømming av hull i flykomponenter med kritiske toleranser.
  • Verktøy- og formmakeri: Presise hull i former og støpeformer med avbrutte detaljer.

Selv om de er mindre vanlige enn rømmere med høyrespiral, spiller rømmere med venstrespiral en avgjørende rolle i bestemte bearbeidingssituasjoner der de særegne egenskapene gir tydelige fordeler når det gjelder sponfjerning, skjærekrefter og nøyaktighet.
Hvilke bransjer bruker rømmere med venstrespiral?

Rømmere med venstrespiral brukes i bestemte bransjer der den særegne sponfjerningen og skjærevirkningen gir fordeler sammenlignet med standard rømmere med høyrespiral. Her er noen av de viktigste bransjene som bruker rømmere med venstrespiral:

  1. Produksjon og metallbearbeiding: Disse rømmerne brukes ofte i mekaniske verksteder og fabrikasjonsanlegg til rømming av avbrutte hull i ulike metallkomponenter, som tannhjul, aksler og andre maskindeler. Venstrespiralen skyver sponene effektivt fremover, slik at de ikke setter seg fast i avbruddene og skader emnet eller rømmeren.
  2. Bilindustrien: I bilindustrien brukes rømmere med venstrespiral ofte til rømming av hull i motorblokker, girkassehus og andre deler av harde materialer. Den fremoverskyvende sponvirkningen reduserer skjærekreftene og varmeutviklingen, slik at de egner seg til rømming av herdet stål og støpejern.
  3. Luftfart og romfart: Luftfarts- og romfartsindustrien bruker rømmere med venstrespiral til bestemte bruksområder der sponfjerning er avgjørende, for eksempel rømming av hull i flykomponenter med avbrutte detaljer eller tverrhull.
  4. Verktøy- og formmakeri: I verktøy- og formindustrien brukes rømmere med venstrespiral til å lage presise hull i former og støpeformer med avbrutte detaljer. Rømmernes evne til å hindre sponstopp er avgjørende for å bevare integriteten til disse presisjonsverktøyene.
  5. Generell maskinteknikk: Rømmere med venstrespiral kan brukes i ulike generelle maskintekniske bruksområder der deres spesifikke fordeler trengs. De kan for eksempel brukes på maskiner med slark i spindelen eller matemekanismen for å kompensere for denne bevegelsen og opprettholde nøyaktigheten.

Selv om rømmere med venstrespiral ikke brukes like mye som rømmere med høyrespiral, spiller de en avgjørende rolle i bestemte bearbeidingssituasjoner der de særegne egenskapene gir tydelige fordeler når det gjelder sponfjerning, skjærekrefter og nøyaktighet. Bruken er særlig verdifull i bransjer som jobber med harde materialer eller avbrutte hull, der tradisjonelle rømmere kanskje ikke gir optimal ytelse.
I hvilke maskiner brukes rømmere med venstrespiral?

Rømmere med venstrespiral brukes i ulike maskiner i forskjellige bransjer, særlig der deres særegne sponfjerningsegenskaper er en fordel. Her er noen av de vanligste maskinene som bruker rømmere med venstrespiral:

Boremaskiner:

  • Søyleboremaskiner: Disse stasjonære maskinene gir presis kontroll ved rømming, og egner seg for rømmere med venstrespiral i bruksområder der sponfjerning er avgjørende.
  • Håndholdte boremaskiner: Bærbare boremaskiner gir fleksibilitet til rømming på stedet eller på trange steder, selv om de kanskje ikke gir samme presisjon som søyleboremaskiner.

Dreiebenker:

  • Rømmere med venstrespiral brukes ofte i dreiebenker til å utvide og etterbehandle hull i emner som dreies. Spiralen mot klokken bidrar til å skyve sponene fremover og ut av hullet, slik at tilstopping unngås og overflaten blir jevn.

Fresemaskiner:

  • Selv om fresemaskiner først og fremst brukes til fresing, kan rømmere med venstrespiral brukes i dem til rømming av hull på bestemte steder på et emne. Det gjøres vanligvis når emnet allerede er montert på fresemaskinen for andre operasjoner.

CNC-maskiner (Computer Numerical Control):

  • CNC-bearbeidingssentre og dreiebenker kan utstyres med rømmere med venstrespiral til automatisert og svært presis rømming, særlig for komplekse deler eller produksjon i store volumer.
  1. Spesialiserte rømmemaskiner:
  • Enkelte produsenter tilbyr dedikerte rømmemaskiner som er laget spesielt for bruk av rømmere med venstrespiral. Disse maskinene er optimalisert for presisjon og effektivitet i bruksområder der sponfjerning er avgjørende, for eksempel rømming av avbrutte hull.

Slik velger du riktig maskin:

Valg av maskin for rømmere med venstrespiral avhenger av flere faktorer:

  • Hullstørrelse og dybde: Dimensjonene på hullet som skal rømmes, avgjør hvilken maskin og rømmerstørrelse som er riktig.
  • Materiale: Materialet som rømmes, påvirker valget av rømmer og nødvendige skjæredata. Hardere materialer kan kreve spesialiserte rømmere og maskiner med høyere dreiemoment.
  • Hulltype: Rømmere med venstrespiral egner seg særlig til avbrutte hull eller gjennomgående hull der sponfjerning er avgjørende.
  • Presisjonskrav: Bruksområder med trange toleranser og høy presisjon kan kreve CNC-maskiner eller spesialiserte rømmemaskiner.
  • Produksjonsvolum: Ved produksjon i store volumer kan CNC-maskiner eller dedikerte rømmemaskiner være å foretrekke på grunn av hastigheten og automatiseringen.

Når du forstår mulighetene til ulike maskiner og tar hensyn til dine konkrete behov, kan du velge den mest egnede maskinen for rømmere med venstrespiral og få presise og jevne hull i emnene dine.

Hvilken design- og ingeniørstøtte tilbyr Baucor for rømmere med venstrespiral?

Baucor har som mål å gi deg omfattende støtte innen design og ingeniørarbeid, slik at investeringen din i rømmere med venstrespiral gir optimal ytelse og effektivitet. Tjenestene våre omfatter:

Design av spesialrømmere: Det erfarne ingeniørteamet vårt samarbeider med deg om å designe spesialtilpassede rømmere med venstrespiral etter ditt materiale, dine toleranser og dine produksjonsbehov.

Faglig veiledning i valg av materiale: Vi bruker vår omfattende kunnskap til å anbefale det ideelle rømmermaterialet for ditt bruksområde, slik at du får optimal verktøylevetid og ytelse.

Anbefalinger om belegg: Ekspertene våre veileder deg i å velge det perfekte belegget for å forbedre rømmerens ytelse, holdbarhet og slitestyrke.

Optimalisering av rømmeprosessen: Vi analyserer prosessene dine for å finne forbedringsområder og anbefaler strategier som øker effektiviteten, reduserer verktøyslitasjen og styrker produktiviteten.

Feilsøking og teknisk support: Det dedikerte teamet vårt står klart til å hjelpe deg med alle utfordringer, med feilsøking på stedet eller på avstand og tilgang til vår omfattende kunnskapsbase.

Opplæring og utdanning: Vi tilbyr omfattende opplæringsprogrammer slik at teamet ditt har kunnskapen og ferdighetene som trengs for å utnytte potensialet i Baucor-rømmerne fullt ut.

Kalibrerings- og reparasjonstjenester: Hold rømmerne dine på topp ytelse med våre faglige kalibrerings- og reparasjonstjenester, som forlenger verktøylevetiden og minimerer nedetid.

Med Baucors omfattende støtte kan du oppnå overlegne resultater og få mest mulig ut av investeringen din i rømmere med venstrespiral. Vi står urokkelig bak din suksess, og vi hjelper deg hele veien.

UOVERTRUFFEN INGENIØRSTØTTE

Tjenester innen ingeniørstøtte

Ingeniørkompetanse i alle ledd

Baucor tilbyr spesialtilpassede produksjons- og ingeniørløsninger skreddersydd for dine spesifikke behov, på tvers av ulike bransjer.

Produksjonsvennlig konstruksjon (DFM)

Optimaliser designet ditt for produksjon

Baucors ingeniører kan gjennomgå konstruksjonen din og gi tilbakemeldinger som gjør den enklere å produsere, mer kostnadseffektiv og mer effektiv.

Løsninger for prototyper og serieproduksjon

Din løsning, i ditt volum

Enten du trenger én enkelt prototype eller full serieproduksjon, er ingeniørene hos Baucor klare til å samarbeide med deg. Ta kontakt, så diskuterer vi hvordan vi kan realisere konseptet ditt.

Skreddersydde ingeniørløsninger

Skreddersydde løsninger for Baucors kunder

Baucor spesialiserer seg på unike produksjons- og ingeniørløsninger som er utviklet for å dekke de spesifikke behovene til hver enkelt kunde. Kompetansen vår dekker et bredt spekter av bransjer og bruksområder.

Hvilke designguider finnes for rømmere med venstrespiral?

Rømmere med venstrespiral ligner på rømmere med høyrespiral, men har egne designhensyn for å optimalisere ytelsen i bestemte bruksområder. Her er en oversikt over de viktigste designprinsippene:

Sporretning mot klokken: Det avgjørende kjennetegnet ved en rømmer med venstrespiral er retningen på sporene. I motsetning til rømmere med høyrespiral vrir sporene seg mot klokken. Denne utformingen er avgjørende for å skyve sponene fremover og ut av hullet, slik at de ikke setter seg fast i avbrutte skjær eller blindhull.

Antall spor: Rømmere med venstrespiral har vanligvis færre spor enn rømmere med høyrespiral, ofte fra 4 til 6. Det er for å romme den større sponbelastningen som den fremoverskyvende sponvirkningen gir, og for å opprettholde skjærestabiliteten.

Skjæreeggens geometri:

  • Skjærevinkel: Skjærevinkelen på rømmere med venstrespiral er ofte svakt negativ eller nøytral for å redusere skjærekrefter og varmeutvikling, særlig ved rømming av hardere materialer.
  • Frigangsvinkel: Tilstrekkelig frigang bak skjæreeggene er avgjørende for å hindre gnisning og sikre jevn sponflyt.
  • Fasebredde: Fasebredden, den smale flaten bak skjæreeggen, er nøye utformet for å balansere styrke og skjæreeffektivitet.

Innføringsfas: Rømmerens fremre ende har en innføringsfas som leder verktøyet inn i hullet og sikrer jevn innføring. Fasevinkelen er vanligvis utformet slik at den samsvarer med vinkelen i det eksisterende hullet for optimal skjærevirkning og minst mulig vibrasjon.

Valg av materiale:

  • Hurtigstål (HSS): Et vanlig valg for rømmere med venstrespiral til generell bruk.
  • Koboltlegert stål (HSS-Co): Foretrukket til rømming av hardere materialer på grunn av bedre varme- og slitestyrke.
  • Hardmetall: Gir eksepsjonell hardhet og slitestyrke, ideelt for produksjon i store volumer og krevende bruksområder.

Belegg (valgfritt):

  • Titannitrid (TiN): Et vanlig belegg som øker hardheten, reduserer friksjonen og forbedrer slitestyrken.
  • Titankarbonitrid (TiCN): Gir overlegen slitestyrke og lavere friksjon enn TiN, og egner seg dermed til hardere materialer.
  • Andre belegg: Flere belegg, som aluminiumtitannitrid (AlTiN) eller diamantlignende karbon (DLC), kan også påføres til bestemte bruksområder.

Utforming av skaftet:

  • Rømmere med venstrespiral har vanligvis rette skaft for bruk i borchucker.

Ved å følge disse designretningslinjene og velge riktige materialer og belegg kan produsenter lage rømmere med venstrespiral av høy kvalitet som presterer godt i bestemte rømmeoppgaver, for eksempel i avbrutte hull og hardere materialer, der den spesielle sponavgangen og skjærevirkningen gir fordeler.

Vis som