Gå til innholdet
Produsent av industrikniver, maskinkniver og spesialtilpassede CNC-verktøy i USA og Tyskland
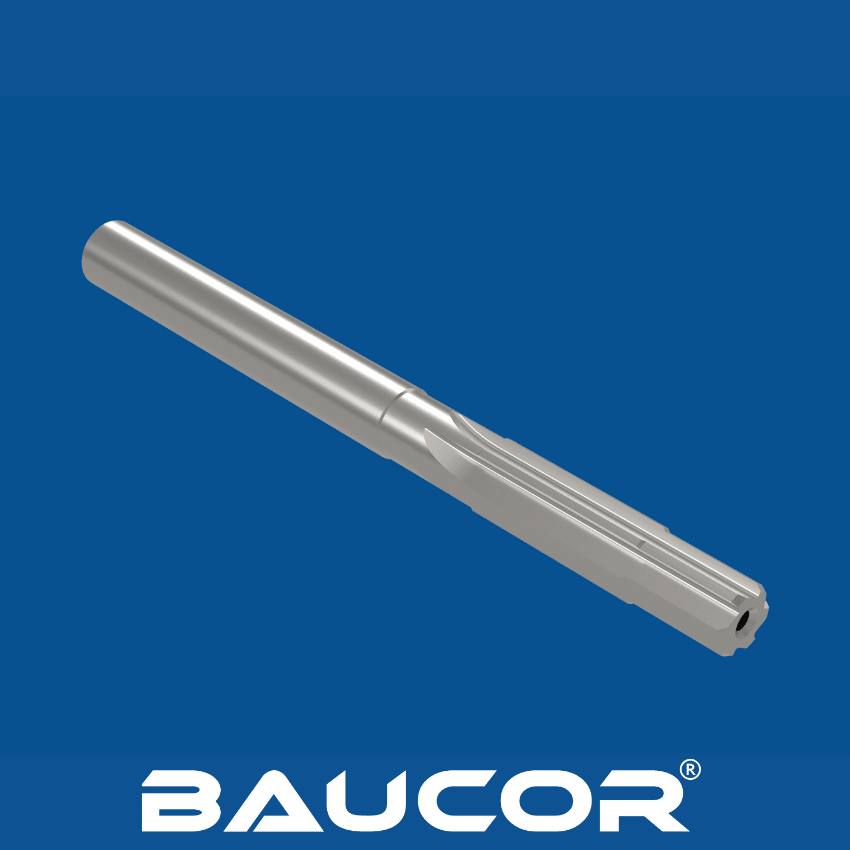
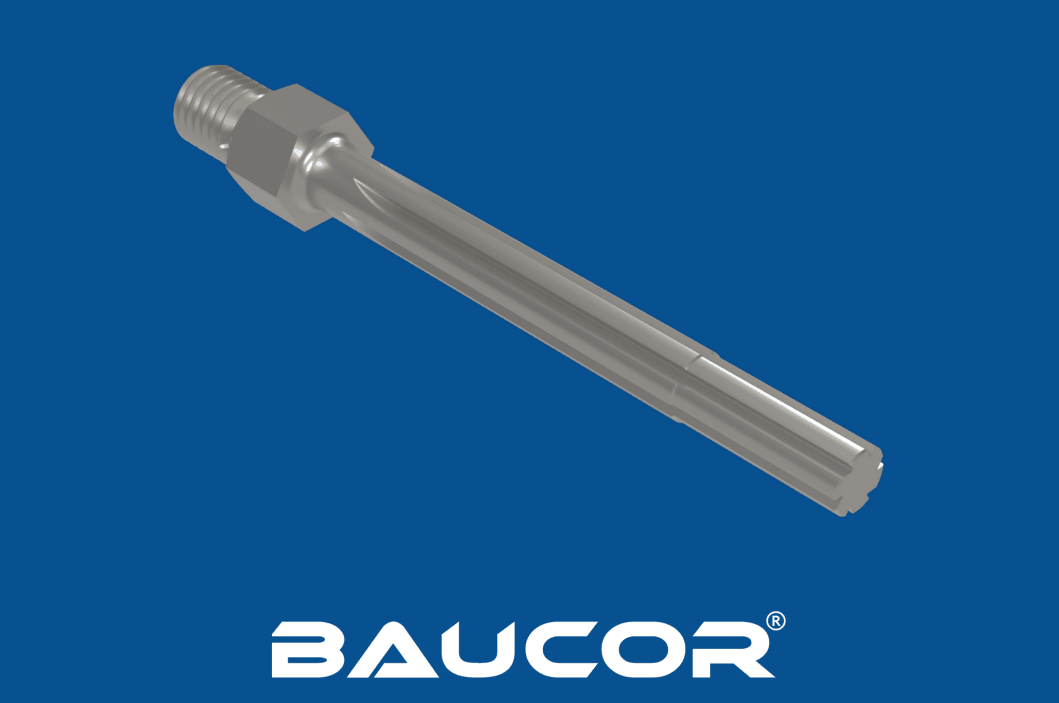
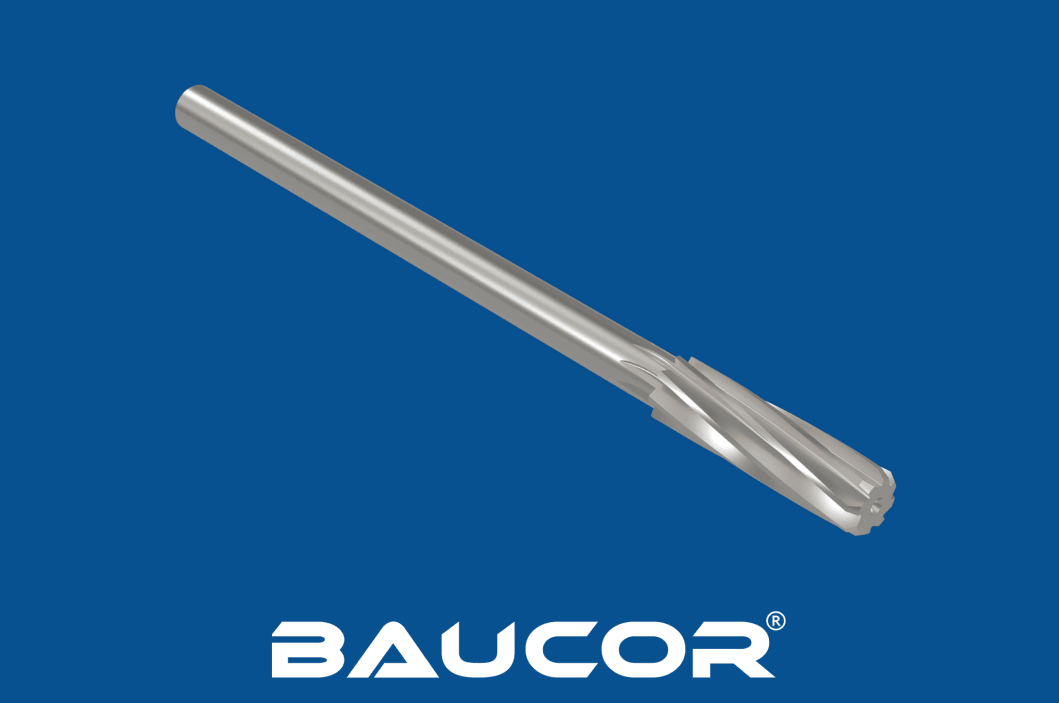
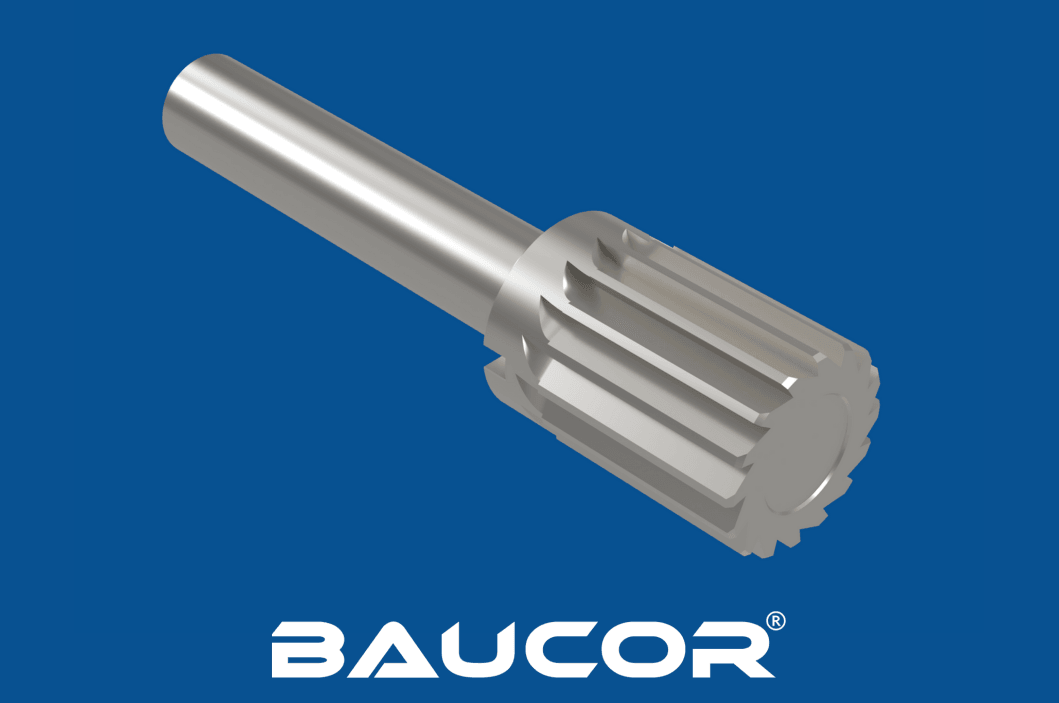
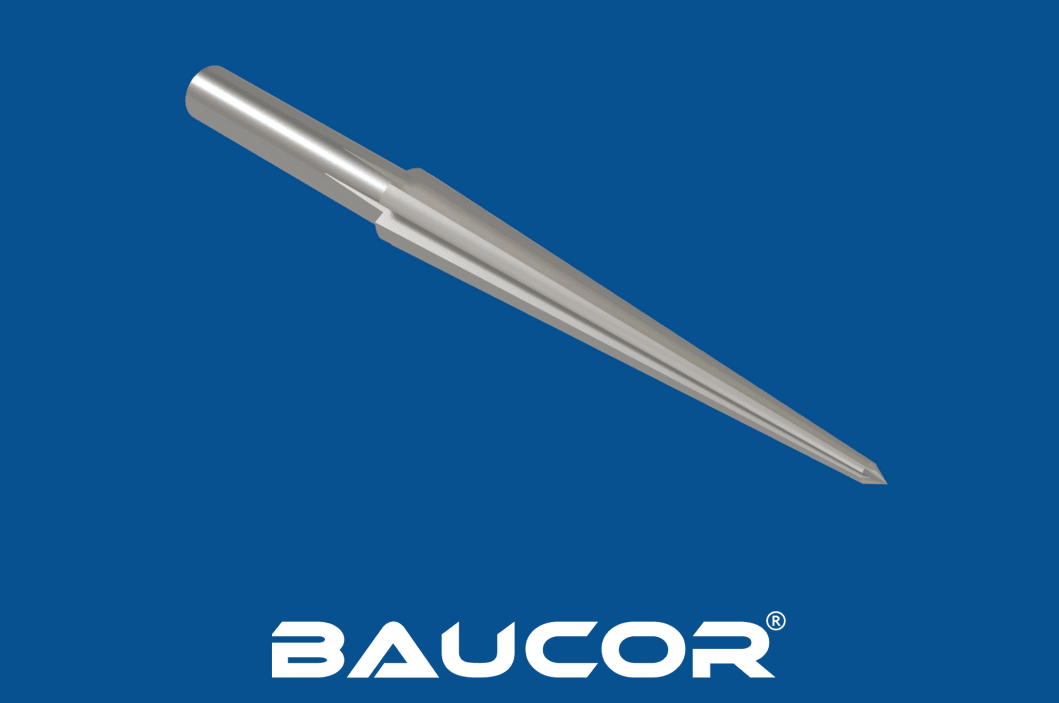
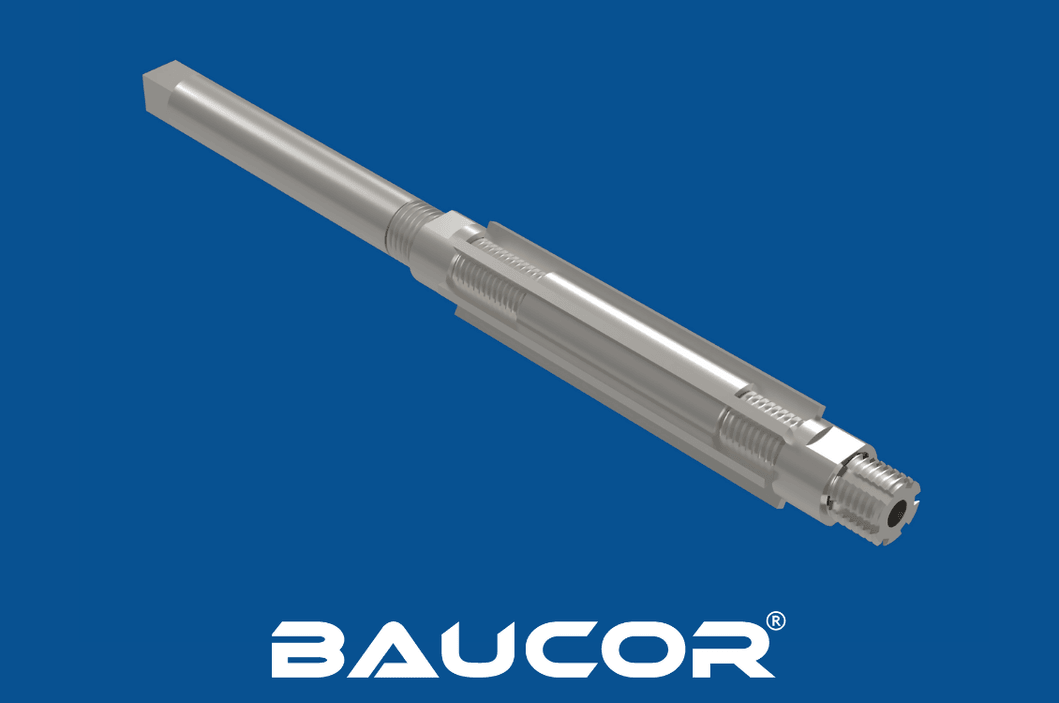
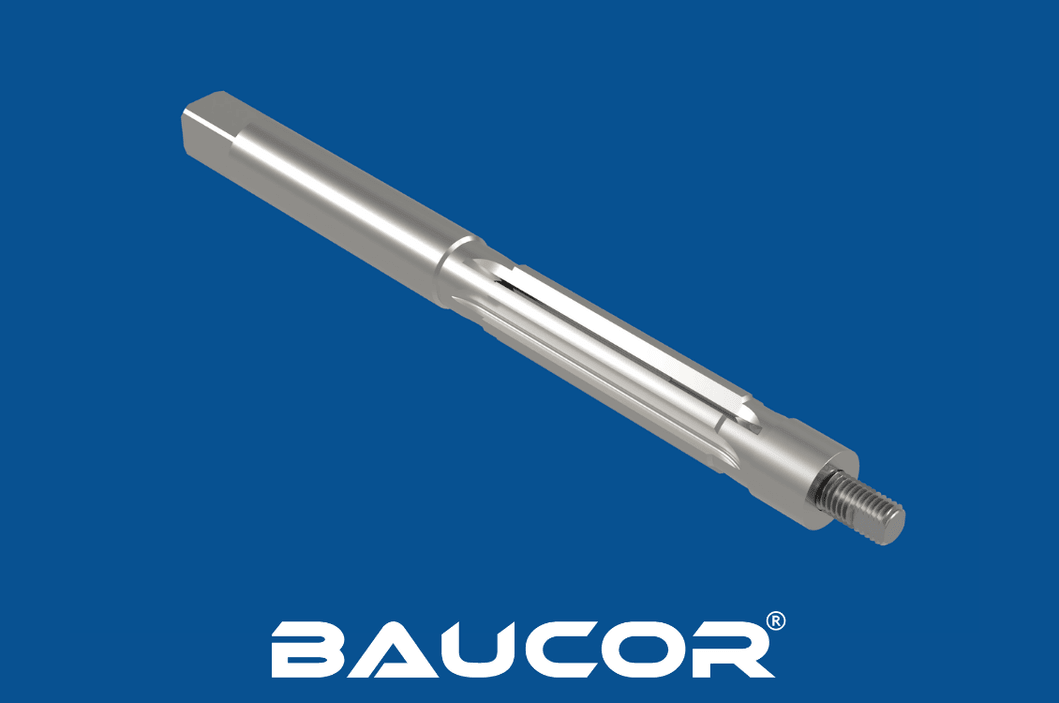
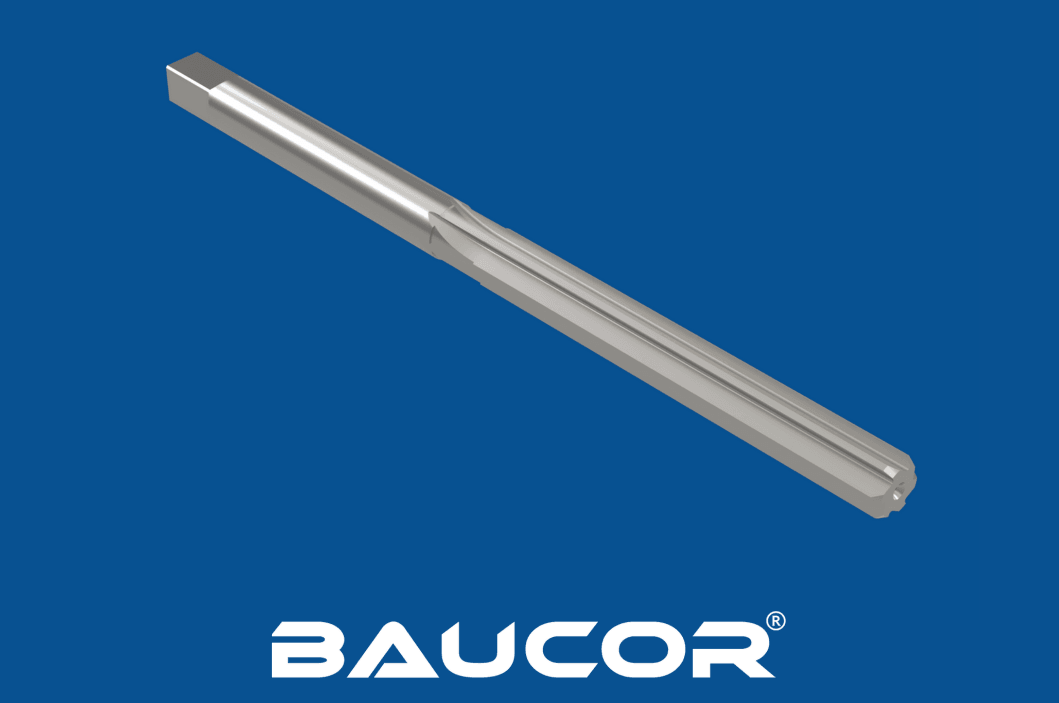
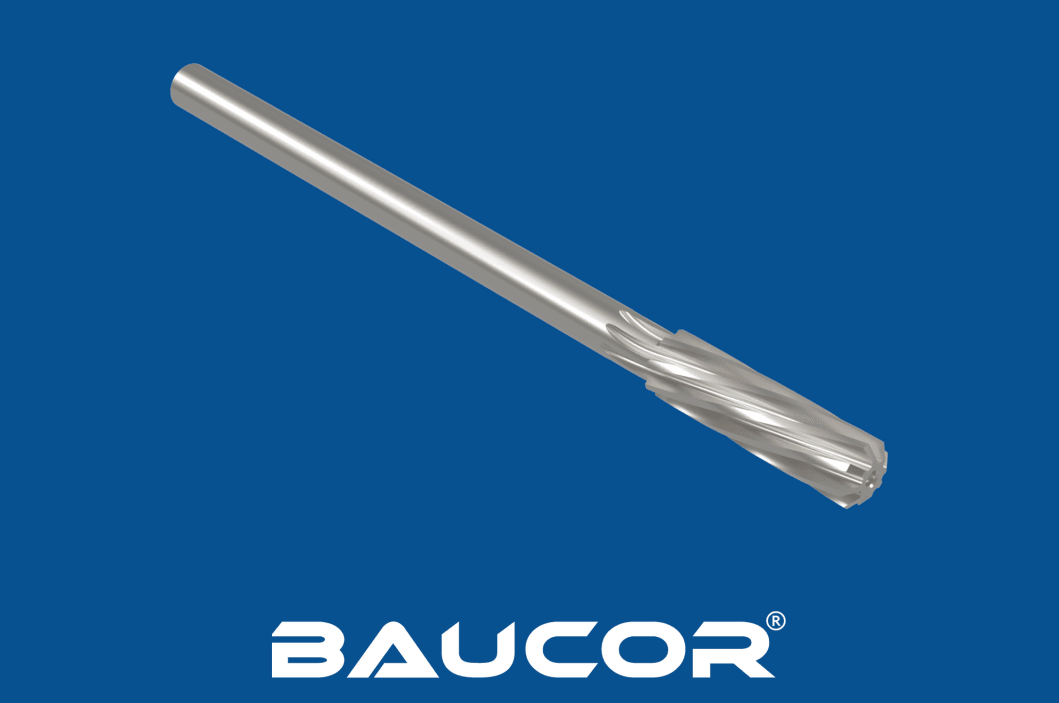
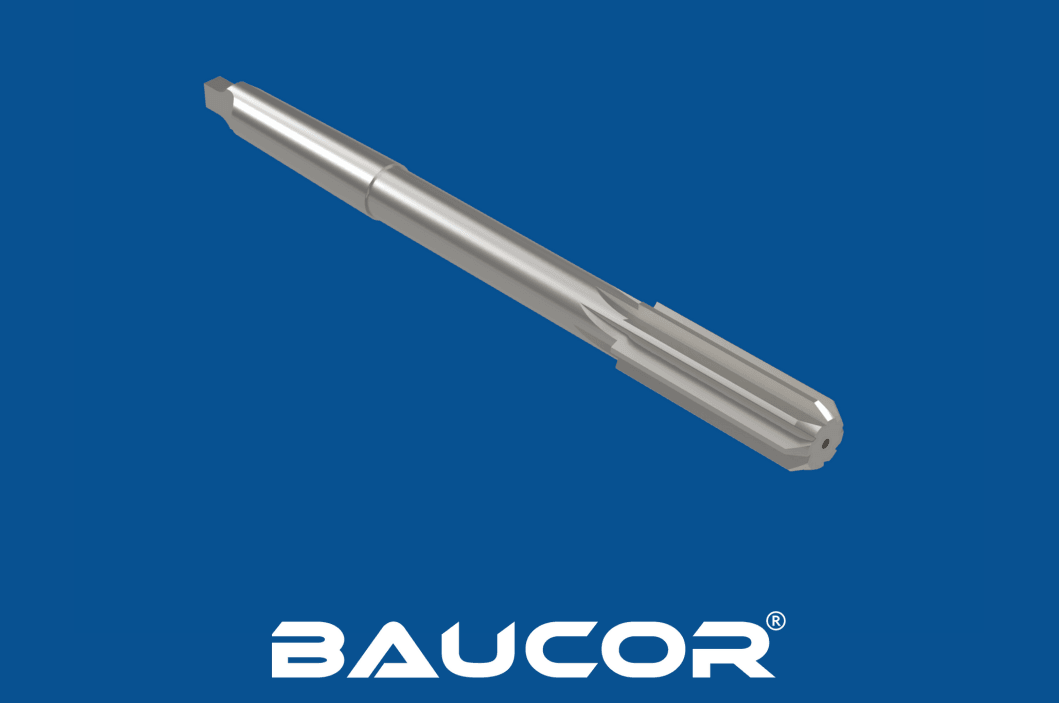
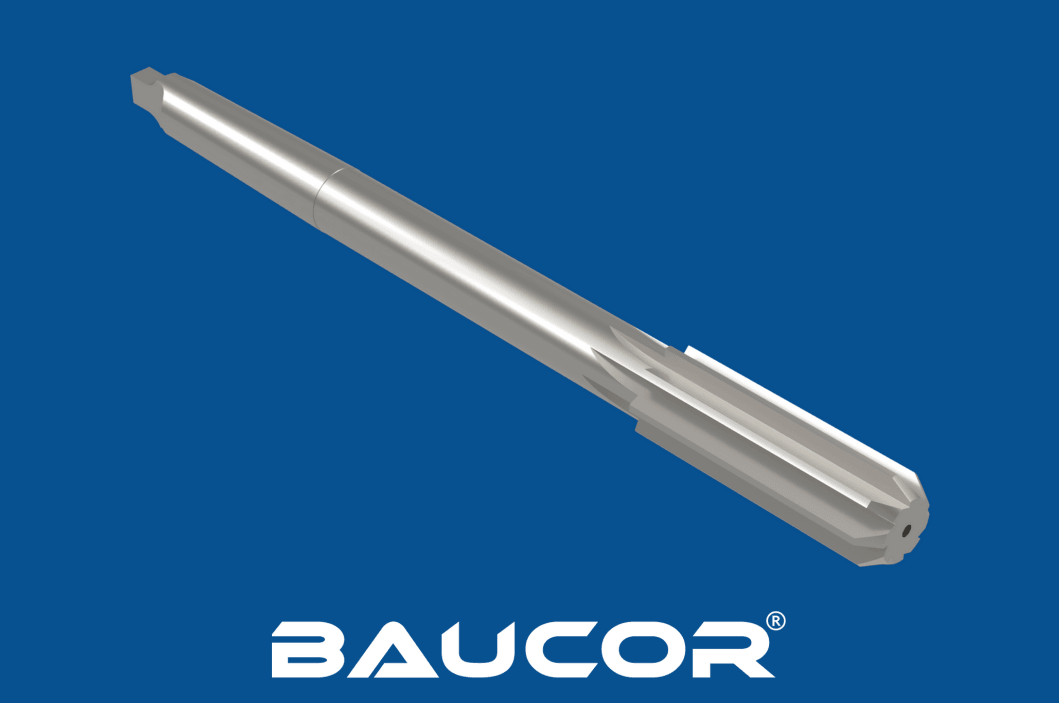
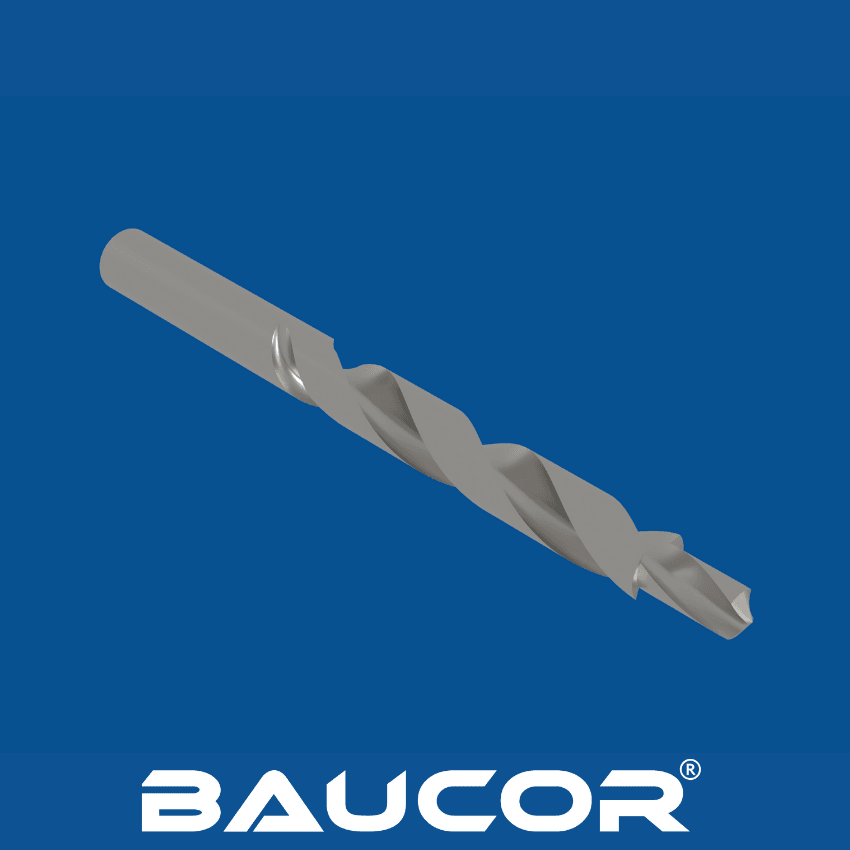
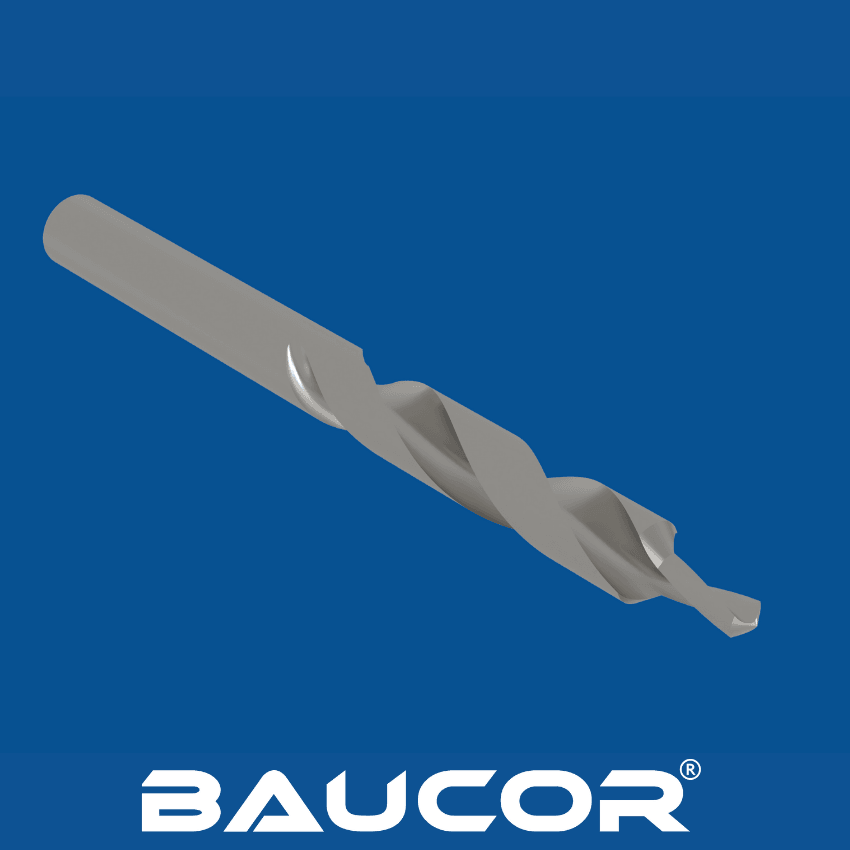
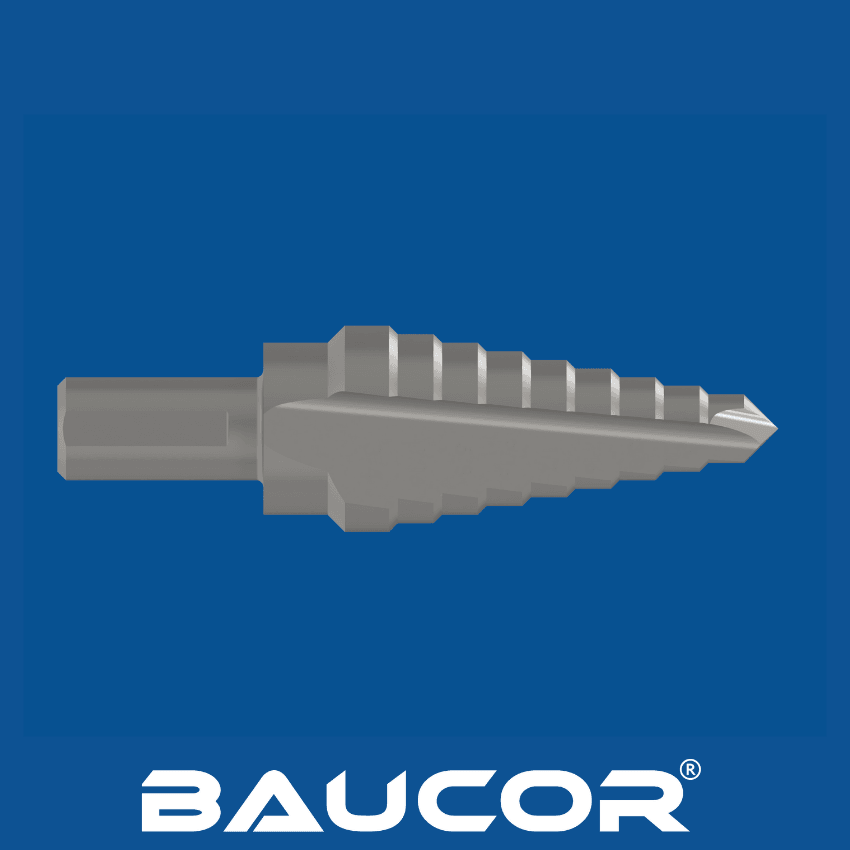
Kammerrømmer – trinnrømmer for chuck

Flere hulldiametre med én enkelt trinnrømmer

MAKSIMER EFFEKTIVITETEN MED BAUCORS PINNEFRESER MED HØY YTELSE

BANEBRYTENDE TEKNOLOGI!

Presisjonsproduksjon som ingeniører og forskere i Fortune 500-selskaper stoler på

Produksjonserfaring som ledende globale selskaper stoler på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Hva er trinnrømmere? Hvordan fungerer de?

Hva er en trinnrømmer?

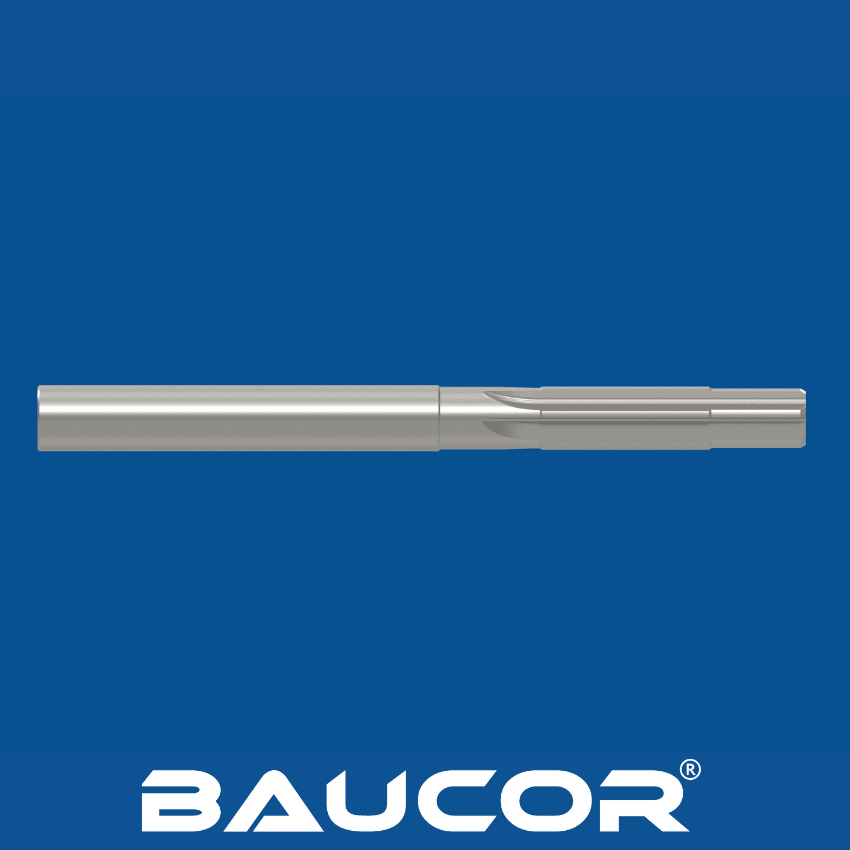
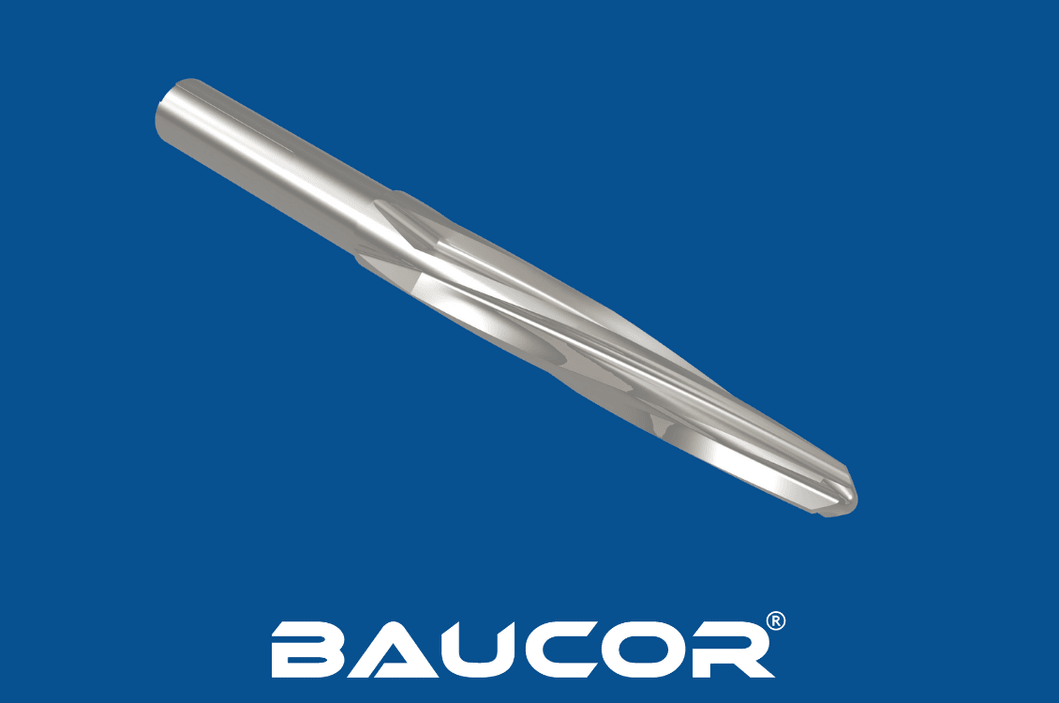
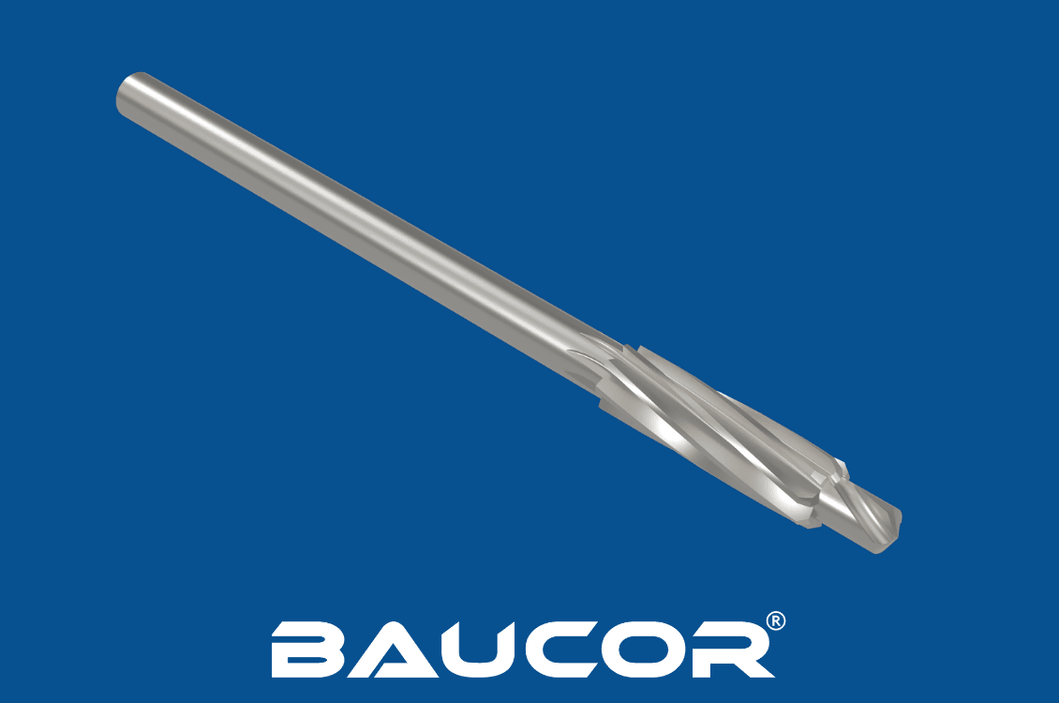
En trinnrømmer er et spesialisert skjæreverktøy som utvider og ferdigbehandler hull med flere diametre i én og samme operasjon. Den har følgende egenskaper:

  • Trinnformet utførelse: Flere skjæredeler langs lengden, hver med en gradvis større diameter.
  • Spor: Hver skjæredel har spor langs lengden, på samme måte som en standard rømmer.
  • Ett verktøy: Du slipper å bytte rømmer for ulike hullstørrelser, noe som sparer tid og forenkler prosessene.

Hvordan fungerer en trinnrømmer?

Innledende pilothull: Et mindre pilothull forbores til størrelsen på rømmerens minste diameter.

Innføring: Trinnrømmeren settes inn i pilothullet.

Rotasjon og mating: Rømmeren roteres og mates sakte inn i arbeidsstykket, på samme måte som ved vanlig rømming.

Gradvis utvidelse: Etter hvert som rømmeren går dypere, utvider hvert større trinn hullet suksessivt til ønsket diameter.

Design din egen rømmer

Design din egen rømmer

Fyll ut skjemaet i noen få trinn, så får du spesialtilpassede produksjonsløsninger som passer akkurat dine behov!

Begynn å designe

Hvordan produseres trinnrømmere?

Produksjon av trinnrømmere: presisjon og kompleksitet

Trinnrømmere

Viktige produksjonsprosesser

  • Valg av råmateriale: Hurtigstål (HSS) eller wolframkarbid er vanlige valg, og valget avgjøres av rømmerens bruksområde, krav til slitestyrke og produksjonsvolum.
  • Emneforming: Råmaterialet kuttes og formes grovt til sylindrisk form.
  • Trinnsliping: Det mest kritiske trinnet. Presisjons-CNC-slipemaskiner lager trinnene med flere diametre, og hvert trinn slipes til nøyaktige toleranser.
  • Sporforming: Sporene freses (eller slipes i svært harde materialer) inn i hver trinndelte skjæredel langs rømmerens lengde.
  • Utforming av skjæreegger: Skjæreeggene på hvert trinn slipes nøye for å gi riktig geometri og skarphet.
  • Utforming av skaftet: Skaftet bearbeides til den formen og størrelsen som kreves for å passe i verktøyholdere.
Trinnrømmere
  • Varmebehandling: Varmebehandling som herding og anløping optimaliserer materialets hardhet, slitestyrke og seighet.
  • Etterbehandling og skjerping: Trinnrømmere slipes og hones til endelige, presise mål og får en jevn overflate.
  • Kvalitetskontroll: Grundige kontroller sikrer presise trinndiametre, riktig overflatefinish, sporgeometri og verktøyets generelle integritet.

Hva du bør vurdere ved trinnrømmere

  • Ekstrem presisjon: Spesialisert sliping og dyktige operatører er nødvendig for å sikre trange toleranser på hvert trinn.
  • Geometri: Sporutformingen og skjæreeggvinklene på hvert trinn må optimaliseres for den aktuelle diameteren og arbeidsstykkets materiale.
  • Materialvalg: Balansen mellom hardhet, slitestyrke og seighet er avgjørende, særlig fordi trinnrømmere kan være mer utsatt for brudd enn standard rømmere.

BE OM TILBUD

I hvilke størrelser produserer Baucor trinnrømmere?

Slik forstår du trinnrømmerstørrelser

  • Flere diametre: En enkelt trinnrømmer har flere skjærediametre langs lengden, slik at du kan utvide og ferdigbehandle et hull i presise trinn.
  • Skaftdiameter: Må passe til verktøyholderen i maskinen din.
  • Trinndiametre: Størrelsene varierer mye med bruksområdet. En enkelt rømmer kan for eksempel dekke et område fra 0.250" til 0.500" i små trinn.
  • Total lengde og rekkevidde: Sørg for at rømmeren når ned til dybden på hullet du arbeider med.

Det Baucor trolig tilbyr

  • Standard- og spesialstørrelser: Du kan forvente et bredt utvalg standard trinnrømmere for vanlige bruksområder, pluss mulighet for spesialstørrelser som dekker unike behov.
  • Materialvalg: Trinnrømmere tilbys trolig både i hurtigstål (HSS) til generell bruk og i hardmetall til hardere materialer og høyhastighetsbearbeiding.

Baucor kan produsere pinnefreser for et mangfold av fresingsoppgaver, fra generell fresing til innviklede profiler og komplekse 3D-former.

Pinnefreser fås i mange typer, for eksempel pinnefreser med rett ende for skarpe hjørner, kulefreser for jevn konturfresing og grovfreser for rask materialfjerning. De egner seg til materialer som metaller, plast og kompositter, og Baucor kan produsere pinnefreser i høyt spesialiserte størrelser og utførelser som er tilpasset dine krav. Ta kontakt med oss for detaljert informasjon om mål og tilpasningsmuligheter som passer akkurat dine fresebehov.

Hvilke materialer lages trinnrømmere av?

Vanlige materialer i trinnrømmere

Hurtigstål (HSS):

  • Typer: M2, M7, T15 og koboltholdige kvaliteter som M35 og M42 brukes i trinnrømmere.
  • Fordeler: God seighet, slitestyrke og kostnadseffektivitet ved generell trinnrømming i en rekke materialer.
  • Begrensninger: Er kanskje ikke ideelt i krevende bruksområder med svært harde eller slipende arbeidsstykker.

Wolframkarbid:

Kvaliteter: Trinnrømmere i massivt hardmetall gir overlegen slitestyrke, ofte med seigere kvaliteter enn de som brukes i skjæreverktøy med én diameter.

Fordeler: Eksepsjonell hardhet, slitestyrke og ytelse ved høyhastighetsbearbeiding og i svært slipende materialer.

Begrensninger: Høyere kostnad og risiko for sprøhet, noe som krever forsiktig håndtering og stive oppspenninger for å unngå brudd.

Pulvermetall (PM):

  • Typer: PM-HSS har fordeler sammenlignet med tradisjonelt produsert hurtigstål.
  • Fordeler: Finere kornstruktur gir økt seighet, slitestyrke og slipbarhet sammenlignet med standard hurtigstål.
  • Begrensninger: Relativt høyere kostnad enn konvensjonelt hurtigstål.

Faktorer som påvirker materialvalget

  • Arbeidsstykkets materiale: Hardheten og slitasjeegenskapene til materialet som bearbeides, er de viktigste hensynene.
  • Produksjonsvolum: Større serier favoriserer ofte den lengre levetiden til trinnrømmere i hardmetall, og rettferdiggjør kostnaden.
  • Konkret bruksområde: Trinnstørrelser, toleranser og ønsket overflatefinish påvirker materialvalget.

Maskinstivhet: Fordelene med hardmetall utnyttes fullt ut i stive oppspenninger som minimerer risikoen for verktøybrudd.

Hvilke belegg gir trinnrømmere bedre ytelse?

Bedre ytelse for trinnrømmere med belegg

Vanlige beleggalternativer

  • TiN (titannitrid): Et allsidig, gullfarget belegg som gir bedre generell hardhet og slitestyrke.
  • TiCN (titankarbonitrid): Et hardere og glattere alternativ til TiN som gir bedre slitestyrke og sponflyt.
  • TiAlN (titanaluminiumnitrid): Gir utmerket varmhardhet og oksidasjonsbestandighet, ideelt for høyhastighetsbearbeiding i hardere materialer og for trinnrømmere.
  • AlTiN (aluminiumtitannitrid): Ligner på TiAlN, men med enda høyere hardhet og oksidasjonsbestandighet, og egner seg for bearbeiding av svært harde materialer eller krevende bruksområder.
  • Flerlagsbelegg: Ved å kombinere ulike belegg i lag kan ytelsesegenskapene tilpasses ytterligere.
  • Spesialbelegg: Mindre vanlige, men belegg utviklet for svært slipende materialer eller bestemte samspill med arbeidsstykket kan brukes i nisjeapplikasjoner for trinnrømming.

Faktorer å vurdere

  • Kostnadseffektivitet: Belegg øker kostnaden. Fordelene bør veie opp for dette ved trinnrømmere, særlig der lang levetid og ytelse i vanskelige materialer er avgjørende.
  • Arbeidsstykkets materiale: Materialet som bearbeides, er avgjørende. Belegg gir mest nytte ved bearbeiding av harde, slipende materialer.
  • Geometri: Det kan være krevende å belegge kompleks trinnrømmergeometri. Ujevn beleggfordeling kan påvirke ytelsen negativt.

BE OM TILBUD

Hvor brukes trinnrømmere?

Bruksområder for trinnrømmere: presisjon og effektivitet for flere diametre

Viktigste bruksområder

Trinnrømmere er viktige verktøy for å lage presisjonshull med flere diametre i ulike bransjer og bruksområder:

Maskinbearbeiding og produksjon:

  • Komponentproduksjon: Bearbeiding av deler med trinnhull til lagre, bøssinger, tapper og andre detaljer der diametrene må gå over i hverandre.
  • Produksjonseffektivitet: Færre verktøybytter og kortere bearbeidingstid enn ved bruk av flere standard rømmere.

Bilproduksjon:

  • Motor- og girkomponenter med trinnhull for nøyaktig passform og innretting.
  • Fjærings- og chassiskomponenter der det kan være behov for flere diametre i ett og samme hull.

Luftfartsindustrien:

  • Lage presise trinnhull til festemidler og konstruksjonsdeler, eller for å ta opp varierende toleranser i sammenstillinger.

Form- og verktøybygging:

Ferdigbehandling av trinnhull i former for komponenter med varierende tverrsnitt.

  • Skreddersydd fabrikasjon:
  • Lage spesialhull til prototyper, enkeltdeler eller reparasjoner der ett enkelt verktøy forenkler prosessen.

Derfor er trinnrømmere uunnværlige

  • Presisjon og nøyaktighet: Trinnrømmere gir nøyaktig dimensjonering av flere diametre i ett og samme hull.
  • Effektivitet: Færre verktøybytter og kortere oppsettstid, særlig i produksjonsmiljøer.

Allsidighet: Egner seg for ulike materialer og bruksområder der det kreves flere hulldiametre.
Hvilke bransjer bruker trinnrømmere?

Viktige bransjer som bruker trinnrømmere

Trinnrømmere er uunnværlige verktøy i bransjer der presisjon, nøyaktighet og evnen til å lage flere diametre i ett og samme hull er avgjørende:

  • Maskinbearbeiding og produksjon: En kjernebransje for trinnrømmere, som omfatter:
  • Generelle mekaniske verksteder: Trinnrømmere effektiviserer prosessene for komponenter som krever trinnhull.
  • Bilproduksjon: Lage presise trinnhull i motordeler, girkasser, fjæringskomponenter og lignende.
  • Flyindustri: Bearbeiding av trinnhull til festemidler, bærende sammenstillinger og komponenter med trange toleranser.
  • Form- og verktøyproduksjon: Ferdigbehandling av trinnhull i former for deler med varierende tverrsnitt, eller for å lage innrettingsdetaljer.
  • Skreddersydd fabrikasjon og reparasjon: Trinnrømmere forenkler arbeidet med å lage hull med flere diametre i prototyper, enkeltdeler og ved ombygging.
  • Tungt utstyr: Trinnhull kan være nødvendige for hydraulikkomponenter, svingpunkter og andre sammenstillinger.

Derfor foretrekkes trinnrømmere

  • Hullnøyaktighet: Trinnrømmere oppnår konsekvent trangere toleranser på flere diametre i ett og samme hull enn ved bruk av flere standard rømmere.
  • Effektivitet: Når verktøybyttene faller bort og oppsettet blir enklere, går produksjonen raskere og kostnadene synker.

Allsidighet: Trinnrømmere kan håndtere en rekke materialer og kan tilpasses konkrete behov for flere diametre.

Hvilke maskiner bruker trinnrømmere?

Maskiner for presis trinnrømming

Vanlige maskintyper

Trinnrømmere er allsidige, men oppnår full nøyaktighet i følgende maskintyper:

  • CNC-bearbeidingssentre: Gir automatisering, presisjon og mulighet til å integrere trinnrømming i komplekse bearbeidingssekvenser med varierende hulldiametre.
  • Fresemaskiner:
  • Vertikale fresemaskiner: Allsidige for trinnrømming i ulike vinkler.
  • Horisontale fresemaskiner: Kan brukes til trinnrømming av større eller tyngre komponenter.
  • Søylebormaskiner: Kan brukes til enkel trinnrømming, særlig med mindre rømmere og mindre krevende materialer.
  • Dreiebenker: Trinnrømming kan utføres på dreiebenker for hull som ligger konsentrisk med delens rotasjonsakse.
  • Spesialiserte rømmemaskiner (mindre vanlige): Det finnes dedikerte maskiner for serieproduksjon av trinnhull.

Faktorer ved valg av maskin

  • Hullstørrelse og dybde: Større eller dypere hull kan kreve kraftigere og stivere maskiner.
  • Toleransekrav: Trange toleranser favoriserer ofte CNC-bearbeidingssentre på grunn av presisjonen og kontrollen de gir.
  • Produksjonsvolum: Store volumer kan rettferdiggjøre spesialiserte rømmemaskiner, mens små volumer passer godt for universalmaskiner.

Arbeidsstykkets materiale: Hardere materialer kan kreve lavere hastigheter, robuste maskiner og eventuelt rikelig kjølevæske.

Hvilken design- og ingeniørstøtte tilbyr Baucor for trinnrømmere?

Optimaliser trinnrømmerdesignene dine med Baucors kompetanse

Mer enn verktøyet: støtte fra Baucor

Som en verdensledende aktør innen presisjonsbearbeiding vet vi at gode resultater med trinnrømmere krever mer enn et førsteklasses verktøy. Selv om spesialiserte trinnrømmere kanskje ligger utenfor vårt kjerneutvalg, kan vi støtte deg på dette området på følgende måter:

  • Rådgivning om materialer: Vi veileder produsenter og brukere om de ideelle materialene (hurtigstålkvaliteter, hardmetallkvaliteter) for ulike arbeidsstykkematerialer, ytelseskrav og produksjonsvolumer.
  • Geometrioptimalisering: Baucors ingeniører kan gi råd om designelementene i trinnrømmere, blant annet sporutforming, skjæreeggeometri, fasevinkler, antall trinn og overgangene mellom dem.
  • Beleggkompetanse: Vi gir råd om hvilke belegg (TiN, TiAlN med flere) som egner seg for å bedre slitestyrke, levetid og ytelse i bestemte trinnrømmingssituasjoner.
  • Støtte i bearbeidingsprosessen: Vår kunnskap om materialfjerning gjør at vi kan foreslå teknikker eller justeringer som optimaliserer effektivitet og resultat ved bruk av trinnrømmere.
  • Fokus på presisjon: Baucors vekt på kvalitet gir seg uttrykk i støtte til produsenter som designer trinnrømmere som oppfyller kundenes strenge krav.

UOVERTRUFFEN INGENIØRSTØTTE

Tjenester innen ingeniørstøtte

Ingeniørkompetanse i alle ledd

Baucor tilbyr spesialtilpassede produksjons- og ingeniørløsninger skreddersydd for dine spesifikke behov, på tvers av ulike bransjer.

Produksjonsvennlig konstruksjon (DFM)

Optimaliser designet ditt for produksjon

Baucors ingeniører kan gjennomgå konstruksjonen din og gi tilbakemeldinger som gjør den enklere å produsere, mer kostnadseffektiv og mer effektiv.

Løsninger for prototyper og serieproduksjon

Din løsning, i ditt volum

Enten du trenger én enkelt prototype eller full serieproduksjon, er ingeniørene hos Baucor klare til å samarbeide med deg. Ta kontakt, så diskuterer vi hvordan vi kan realisere konseptet ditt.

Skreddersydde ingeniørløsninger

Skreddersydde løsninger for Baucors kunder

Baucor spesialiserer seg på unike produksjons- og ingeniørløsninger som er utviklet for å dekke de spesifikke behovene til hver enkelt kunde. Kompetansen vår dekker et bredt spekter av bransjer og bruksområder.
Hvilke designguider finnes for trinnrømmere?

Designprinsipper for effektive trinnrømmere

Viktige designelementer og hensyn

Trinndiametre: Bestemmes nøyaktig av målene på det ferdige hullet. Trange toleranser er avgjørende.

Overganger mellom trinnene: Myke overganger er viktige for å styre rømmeren, minimere skjærekreftene og forbedre overflatefinishen.

Antall trinn: Flere trinn gir gradvis utvidelse, men gjør verktøyet mer komplekst. Det må finnes en balanse mellom antall trinn og verktøyets styrke.

Spor:

  • Antall spor: Påvirker sponbelastningen og skjærejevnheten. Flere spor er som regel bedre for hardere materialer, men kan begrense styrken i små trinnrømmere.
  • Type: Rette spor er vanligst, mens spiralspor hjelper på sponfjerningen og kan redusere vibrasjoner i enkelte tilfeller.

Skjæreeggens geometri:

Skjærevinkler: Ofte brukes nøytrale eller svakt positive skjærevinkler, optimalisert for de aktuelle emnematerialene.

Frivinkler: Gir klaring og hindrer gnidning.

  • Fase: Den skrå innføringen i starten av et trinn hjelper til med å styre det inn i hullet og påvirker skjærevirkningen.
  • Skaftutforming: Sikrer riktig passform og stivhet i maskinens verktøyholder. Vanlige typer er rette skaft og morsekonus.
  • Materiale: Hurtigstål (HSS) i ulike kvaliteter til generell bruk, wolframkarbid til krevende bruksområder og høyere slitestyrke.

Designfaktorer som påvirkes av bruksområdet

  • Arbeidsstykkets materiale: Hardere materialer krever seigere rømmermaterialer, eventuelt andre belegg, og kan kreve justert geometri.
  • Hullstørrelse og dybde: Påvirker kravene til rømmerens stivhet, sporutformingen for sponfjerning og det generelle styrkebehovet.
  • Toleransekrav: Trange toleranser kan kreve bestemt geometri og bestemte materialer, og at du legger vekt på maskinstivhet.
  • Produksjonsvolum: Påvirker valg av materiale og belegg for å optimalisere levetid og kostnadseffektivitet i det aktuelle produksjonsmiljøet.