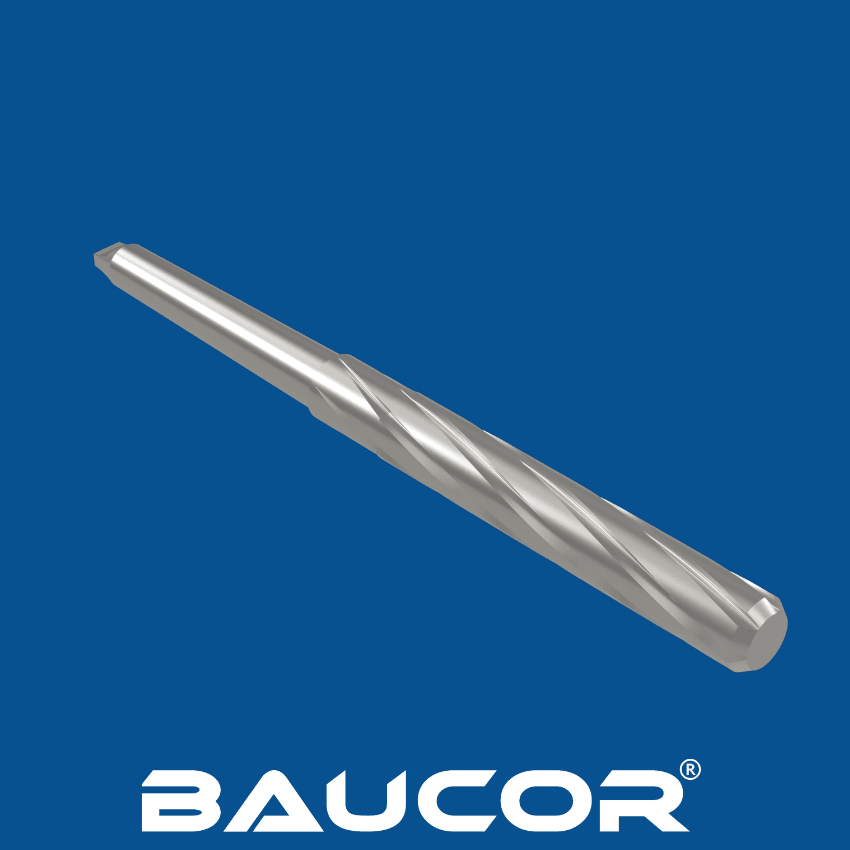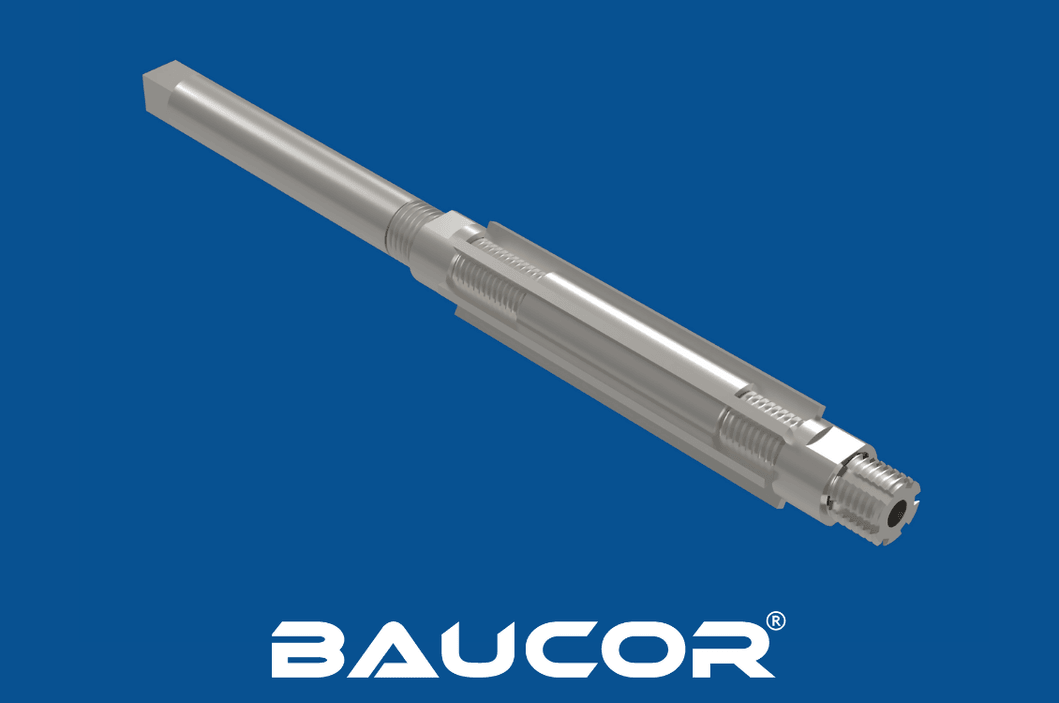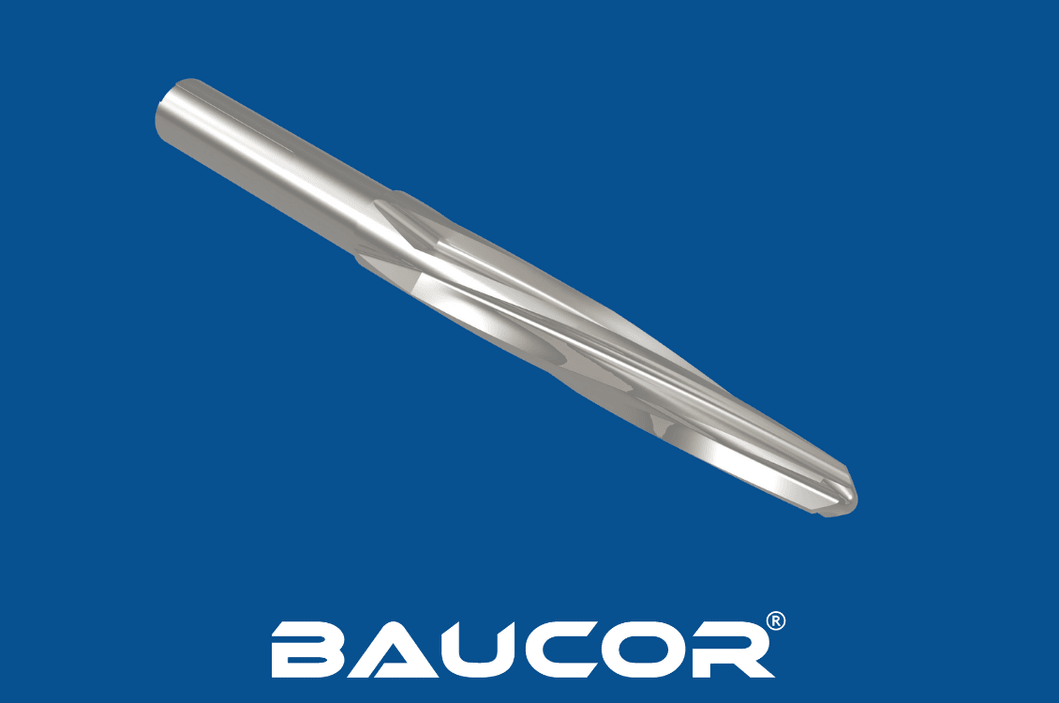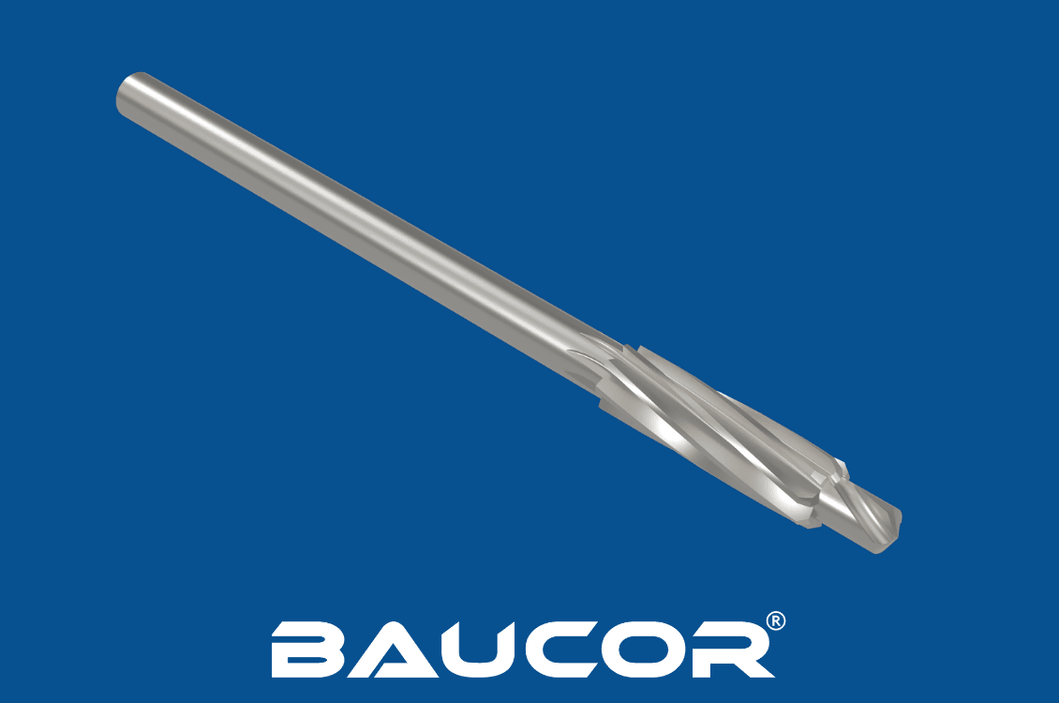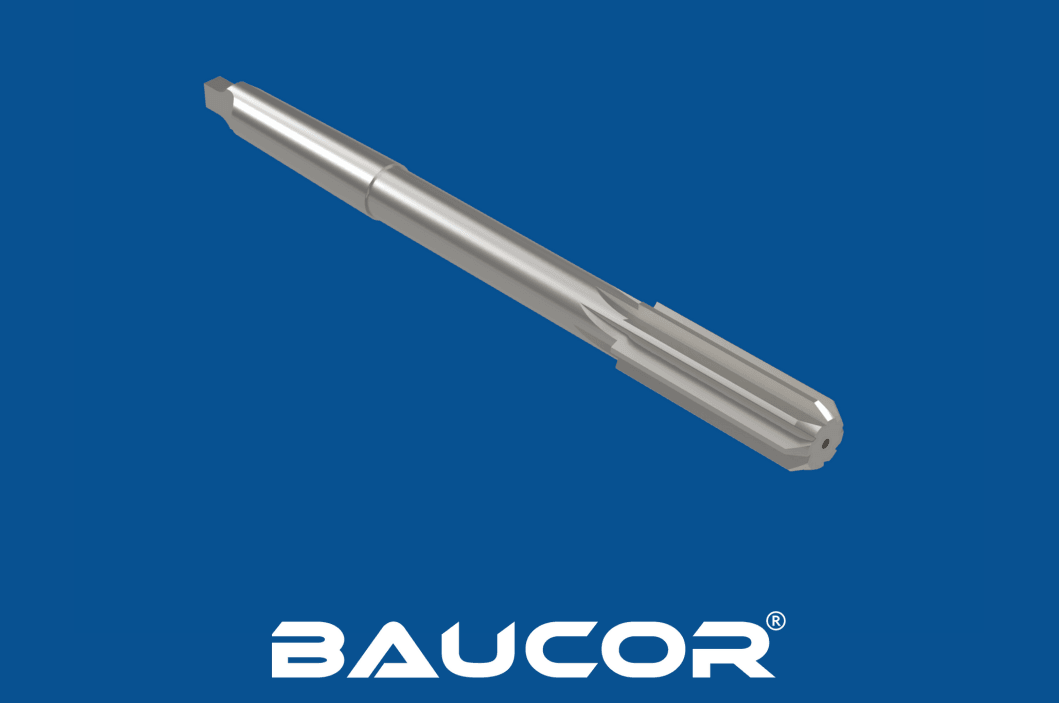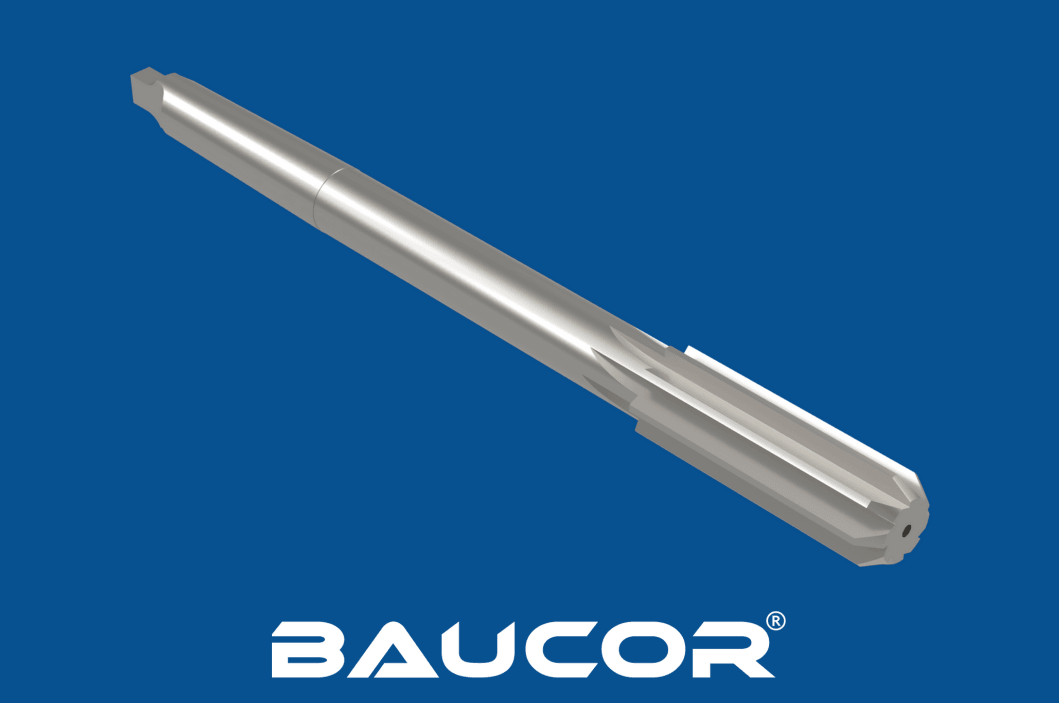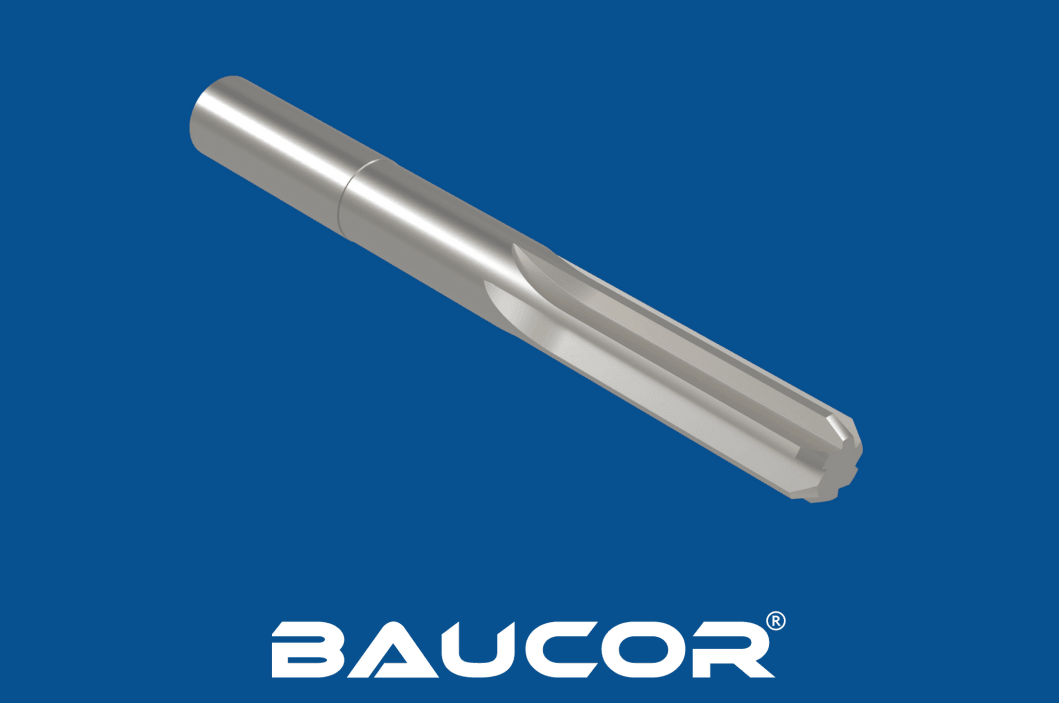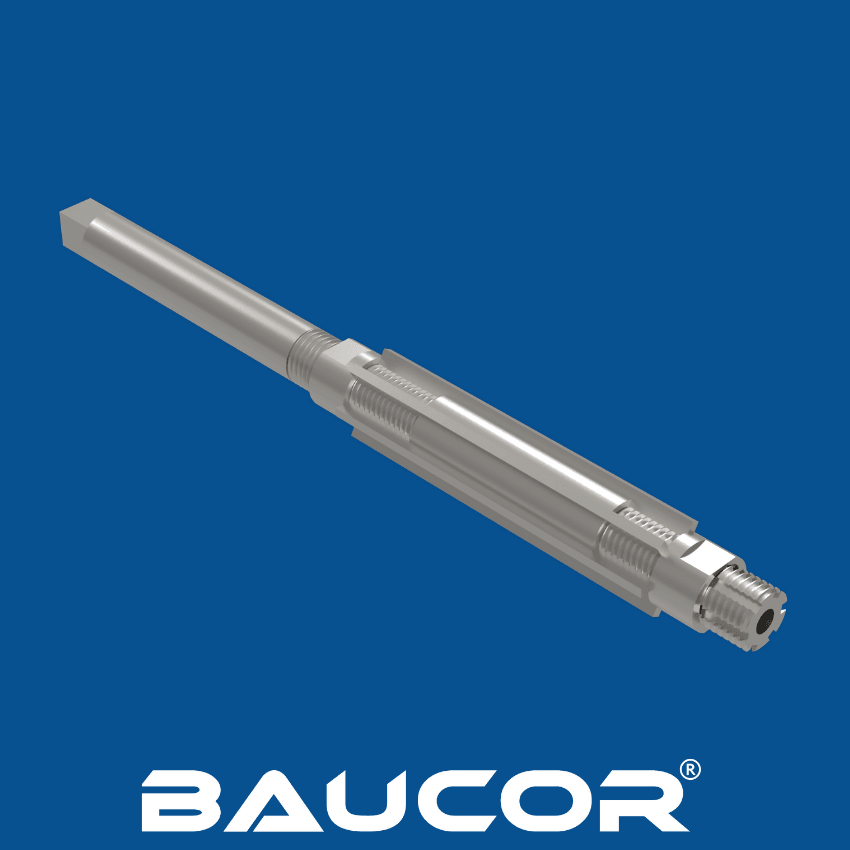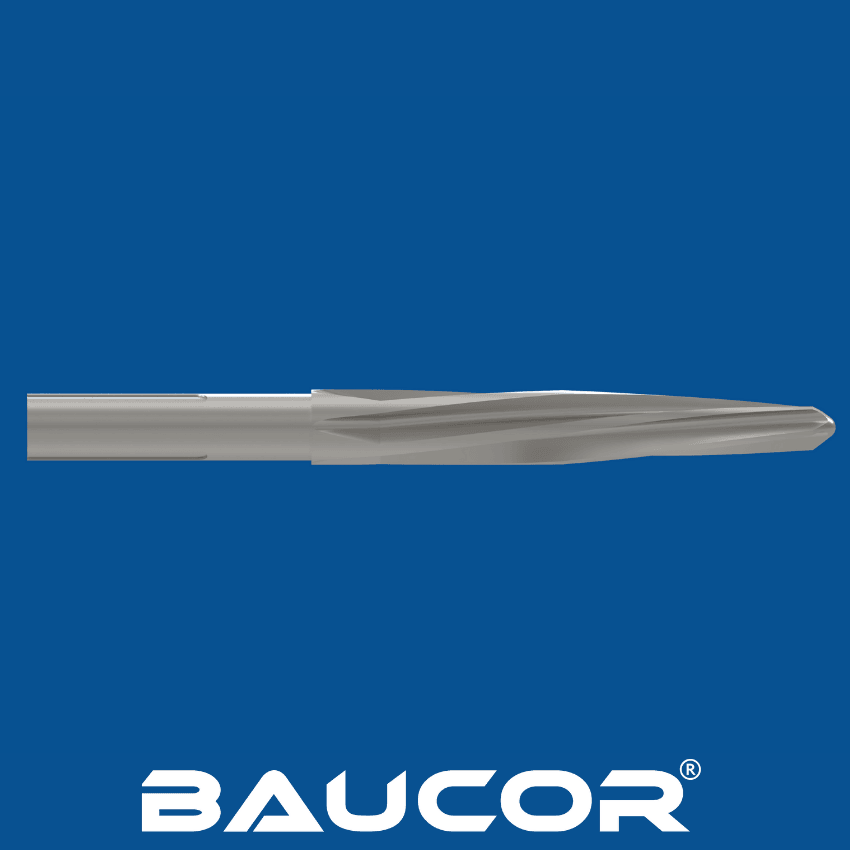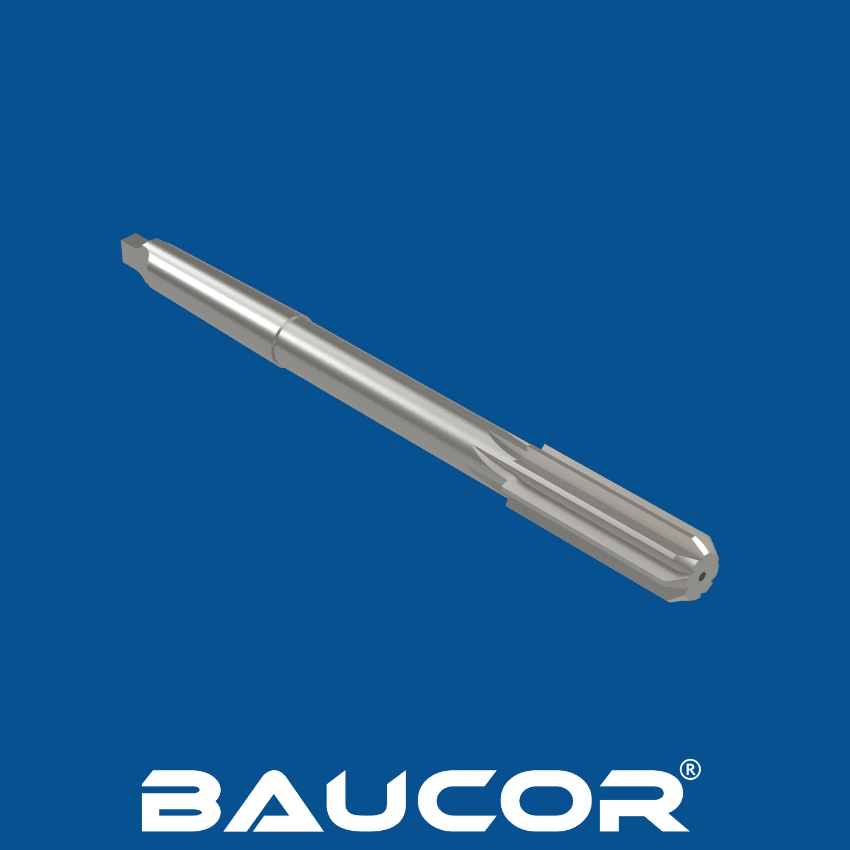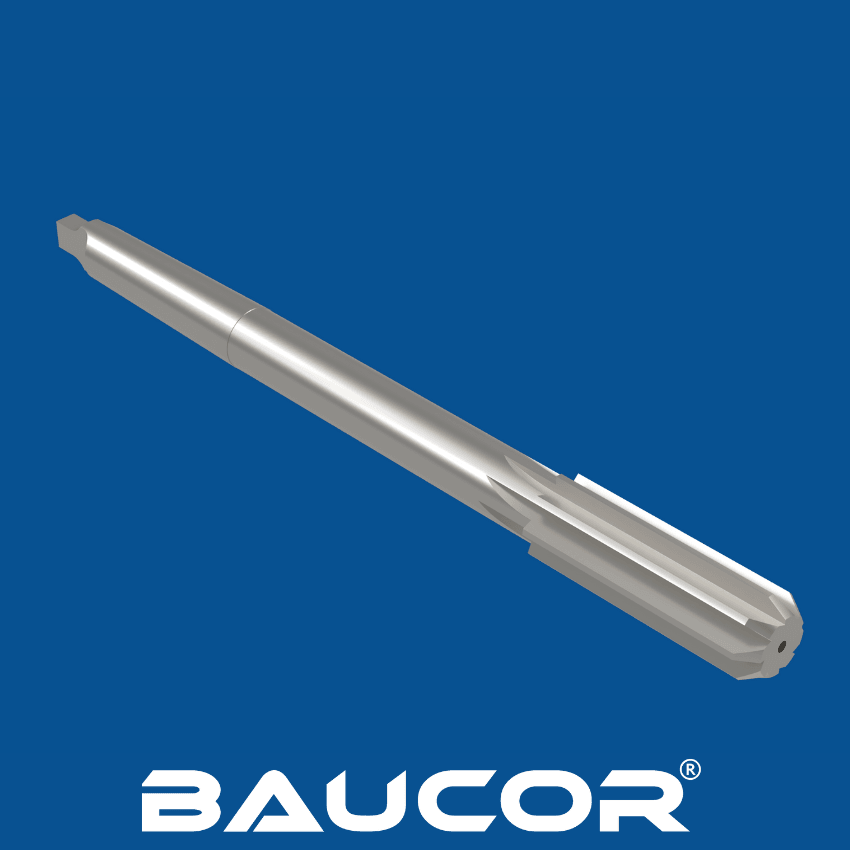

Hvordan produseres rømmere med morsekonusskaft?
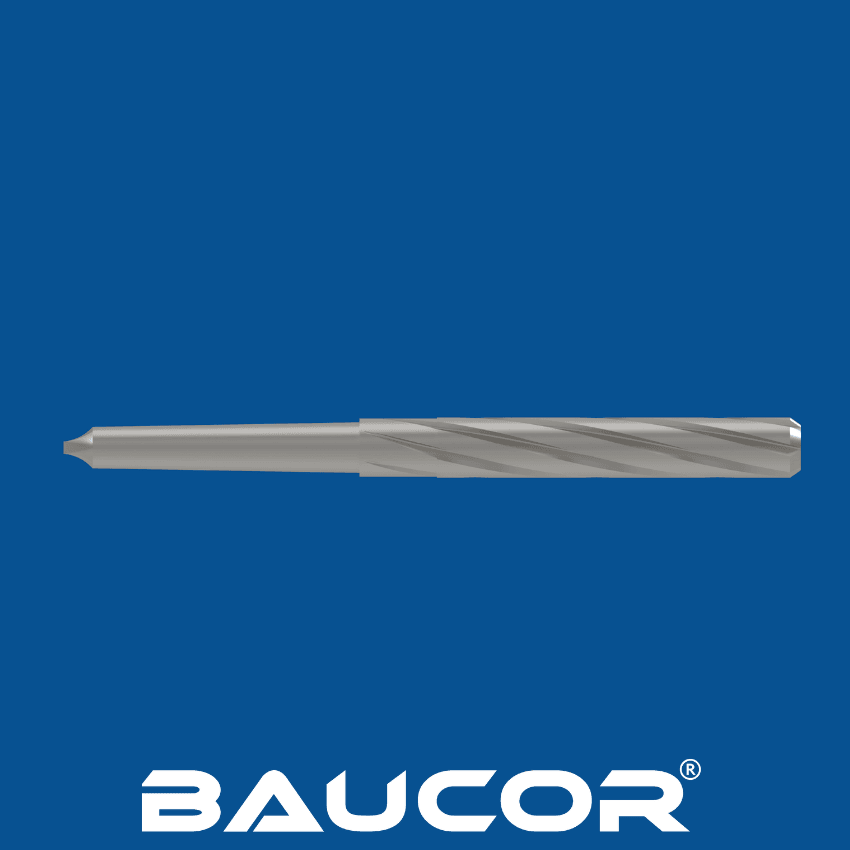
Produksjonen av rømmere med morsekonusskaft omfatter flere trinn, der presisjonsbearbeiding, varmebehandling og overflatebehandling kombineres for å lage et skjæreverktøy av høy kvalitet.
Valg av materiale:
- Hurtigstål (HSS): Det vanligste materialet på grunn av hardheten, slitestyrken og evnen til å beholde et skarpt skjær ved høye temperaturer.
- Koboltlegert hurtigstål (HSS-Co): Inneholder kobolt for økt hardhet og slitestyrke, egnet for skjæring i hardere materialer.
- Hardmetall: Ekstremt hardt og slitesterkt, ideelt for produksjon i store volum og skjæring av abrasive materialer.
Tilskjæring av emner:
- Det valgte materialet (HSS, HSS-Co eller hardmetall) kappes til emner, som er sylindriske stykker i den lengden som kreves for rømmerens kropp.
Produksjonen av rømmere med morsekonusskaft omfatter flere trinn, der presisjonsbearbeiding, varmebehandling og overflatebehandling kombineres for å lage et skjæreverktøy av høy kvalitet.
Valg av materiale:
- Hurtigstål (HSS): Det vanligste materialet på grunn av hardheten, slitestyrken og evnen til å beholde et skarpt skjær ved høye temperaturer.
- Koboltlegert hurtigstål (HSS-Co): Inneholder kobolt for økt hardhet og slitestyrke, egnet for skjæring i hardere materialer.
- Hardmetall: Ekstremt hardt og slitesterkt, ideelt for produksjon i store volum og skjæring av abrasive materialer.
Tilskjæring av emner:
- Det valgte materialet (HSS, HSS-Co eller hardmetall) kappes til emner, som er sylindriske stykker i den lengden som kreves for rømmerens kropp.
Dreiing og fresing:
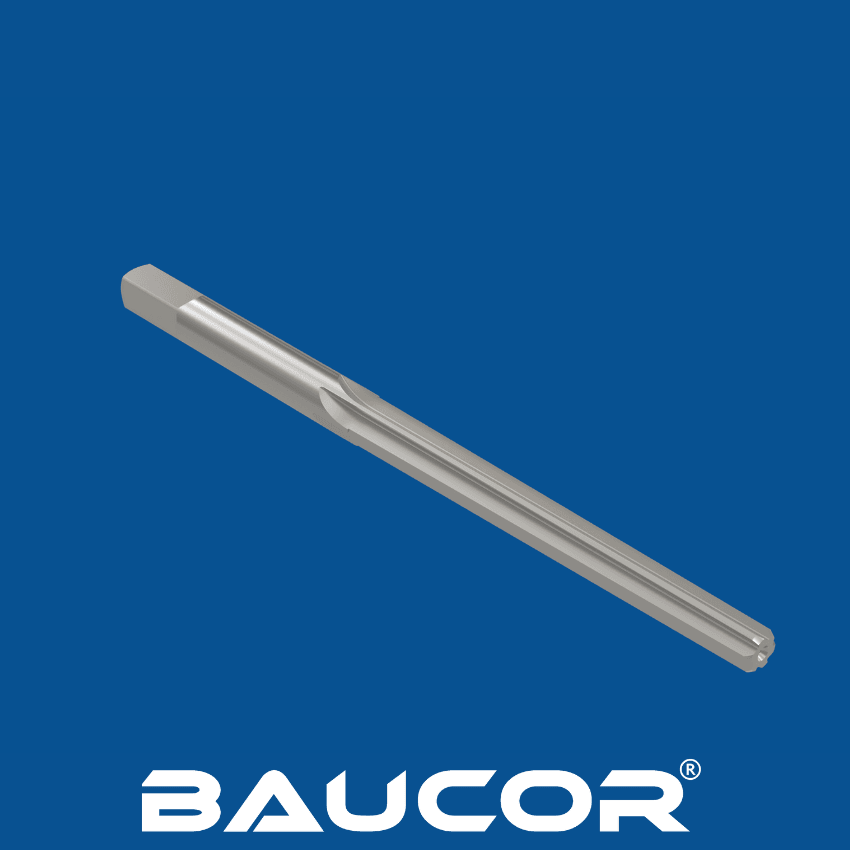
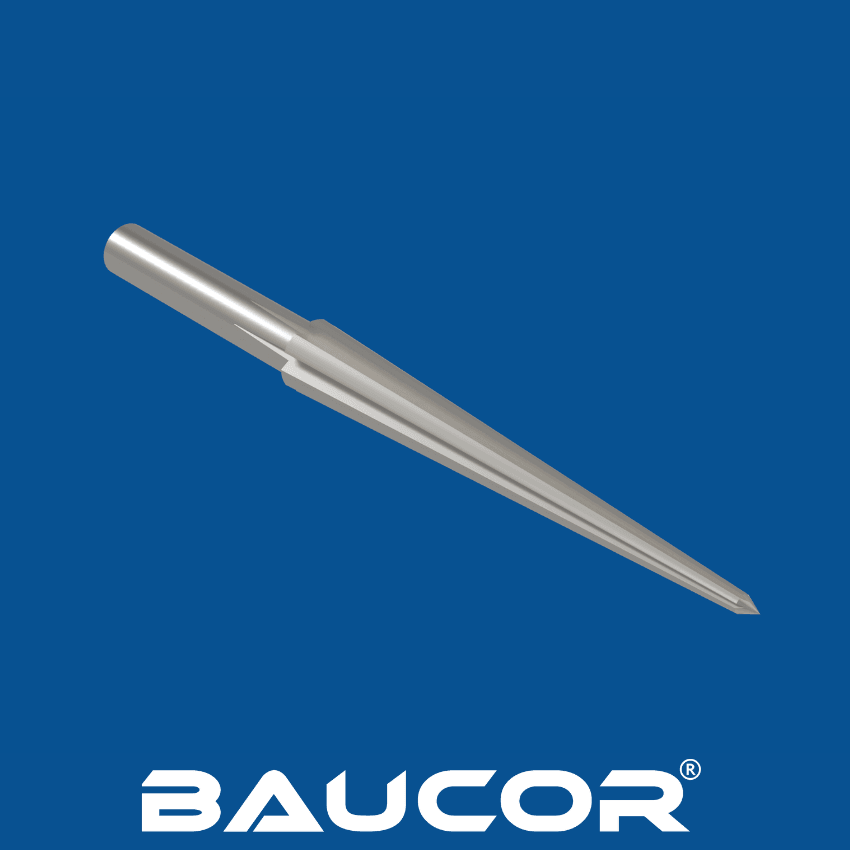
- Emnene bearbeides på dreiebenker og fresemaskiner for å lage rømmerens kropp, inkludert morsekonusskaft, spor og skjær. Dette omfatter presis dreiing, fresing og sliping for å oppnå ønskede dimensjoner og vinkler.
Varmebehandling:
- Varmebehandling er avgjørende for å herde rømmeren og øke slitestyrken. Rømmeren varmes opp til høy temperatur og avkjøles deretter raskt (bråkjøles) i olje eller vann, slik at det dannes et hardt ytre lag mens kjernen forblir seig. Prosessen fjerner også indre spenninger og forbedrer rømmerens dimensjonsstabilitet.
Sliping og etterbehandling:
- Etter varmebehandlingen slipes og poleres rømmeren for å oppnå endelige dimensjoner, overflatekvalitet og skjærgeometri. Dette trinnet krever spesialiserte slipemaskiner og dyktige teknikere for å sikre presisjon og nøyaktighet.
Belegg (valgfritt):
- Enkelte rømmere med morsekonusskaft kan belegges med materialer som titannitrid (TiN) eller titankarbonitrid (TiCN) for å øke slitestyrken ytterligere, redusere friksjonen og forbedre verktøylevetiden.
Kvalitetskontroll:
- Gjennom hele produksjonsprosessen gjennomføres strenge kvalitetskontrolltiltak for å sikre at rømmerne oppfyller stramme toleranser og ytelsesstandarder. Dette omfatter dimensjonskontroll, kontroll av overflatekvalitet og skjæretester.