Gå til innholdet
Produsent av industrikniver, maskinkniver og spesialtilpassede CNC-verktøy i USA og Tyskland
Spesialtilpassede CNC-skjæreverktøy

Optimal sponkontroll og skjæreeffektivitet: pinnefres med sponbryter

KONSTRUERT FOR TOPPRESULTATER:

AVANSERTE PINNEFRESER MED SPONBRYTER!

Presisjonsproduksjon som ingeniører og forskere i Fortune 500-selskaper stoler på

Produksjonserfaring som ledende globale selskaper stoler på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Hva er en pinnefres med sponbryter? Hvordan fungerer den?

Hva er en pinnefres med sponbryter?

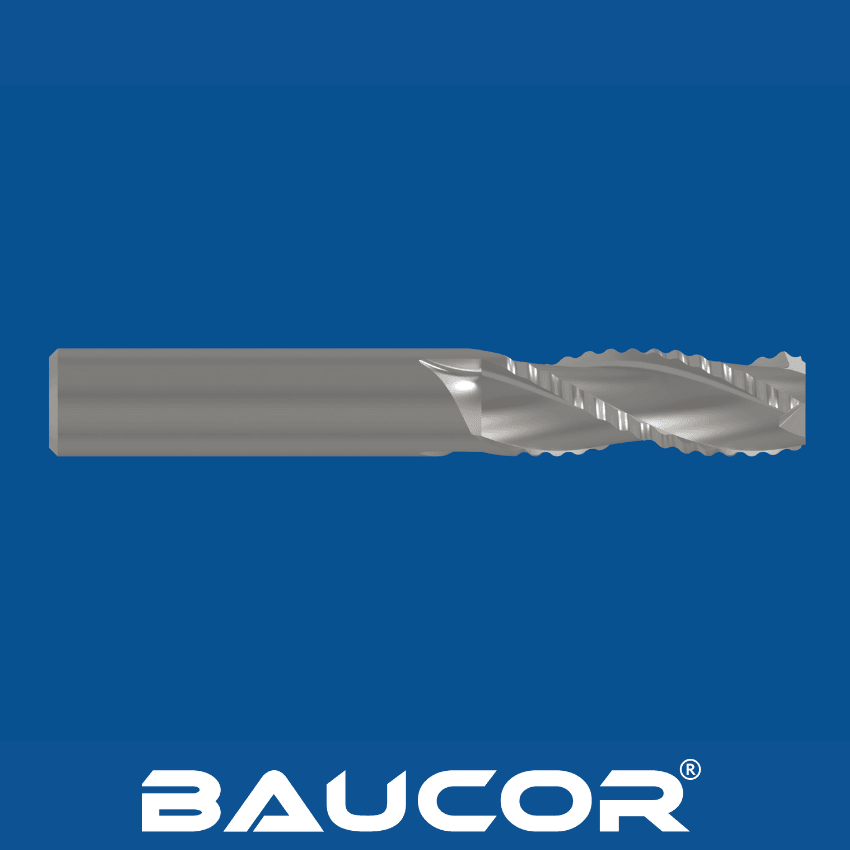
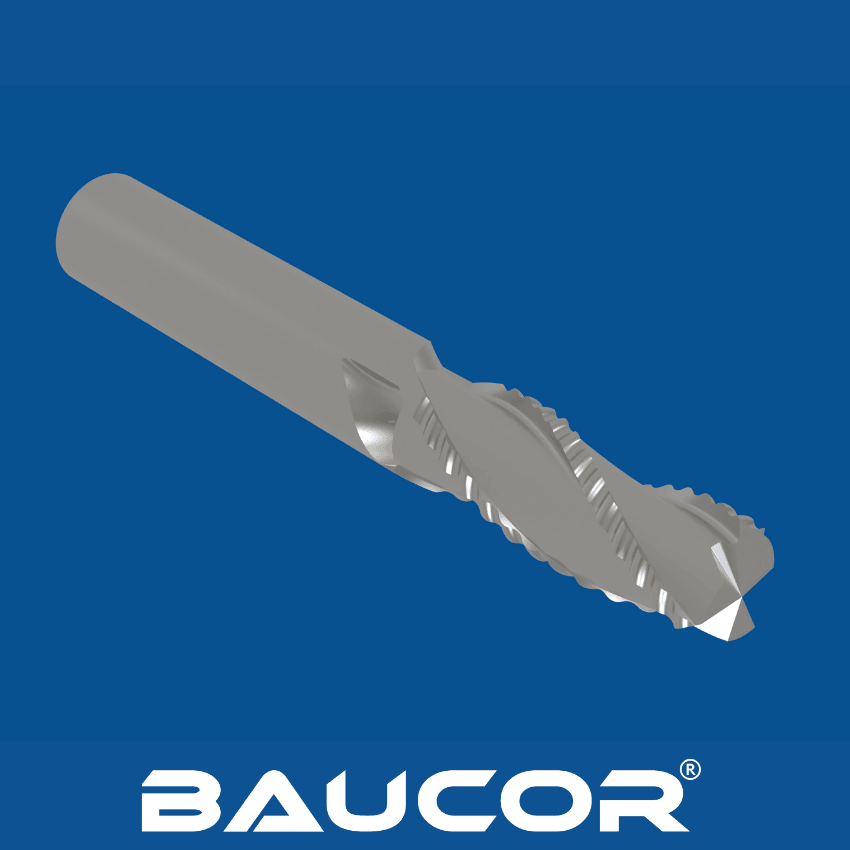
En pinnefres med sponbryter er et skjæreverktøy med spesialutformede spor eller geometrier langs skjæreeggene. Disse sporene eller geometriene har en viktig oppgave:

Sponbryting: De bryter lange, sammenhengende spon som dannes under maskineringen, til mindre og mer håndterlige biter. Dette er avgjørende for effektiv sponavledning, bedre overflatekvalitet og beskyttelse av verktøyet og emnet.

Hvordan fungerer en pinnefres med sponbryter?

  • Skjærevirkning: Når pinnefresen med sponbryter roterer og skjærer inn i emnet, dannes det et spon langs skjæreeggen.
  • Avbrytelse av sponet: Sporene eller geometriene på skjæreeggen avbryter gjentatte ganger sponformingen mens verktøyet roterer.
  • Sponbrudd: Avbruddet får sponet til å krølle seg og brekke i mindre og mer håndterlige biter.
  • Sponavledning: De mindre sponene fjernes lettere fra skjæresonen med kjølevæske eller trykkluft, slik at tilstopping og ny skjæring i spon unngås.
Design din egen pinnefres

Design din egen pinnefres

Fyll ut skjemaet i noen få trinn, så får du spesialtilpassede produksjonsløsninger som passer akkurat dine behov!

Begynn å designe

Hvordan produseres pinnefreser med sponbryter?

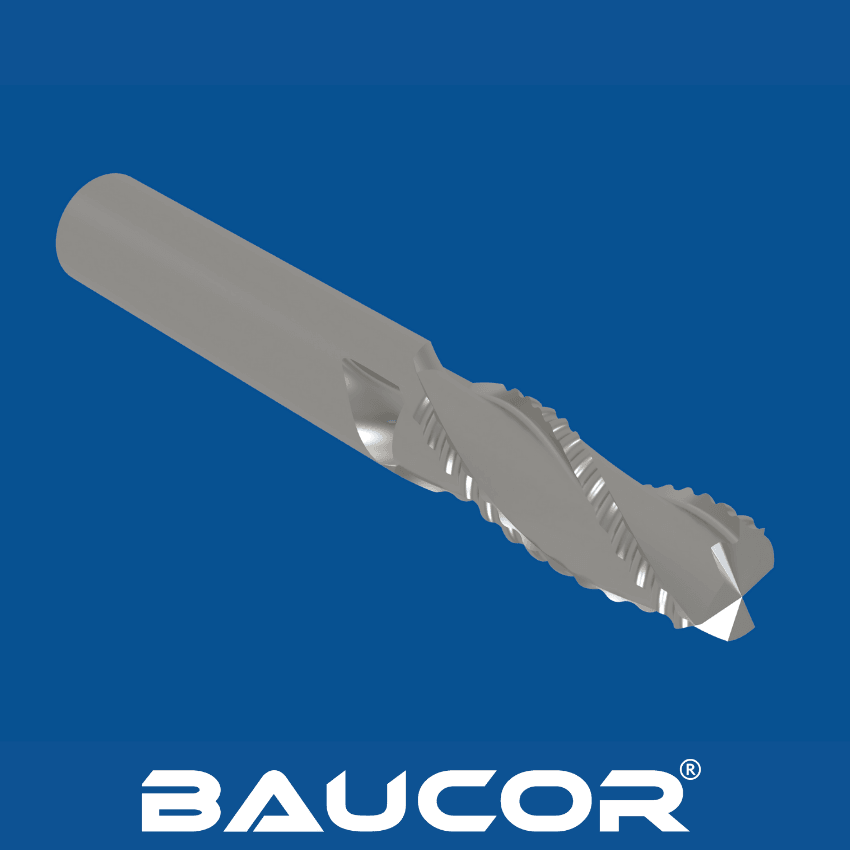
Pinnefreser med sponbryter

Pinnefreser med sponbryter starter vanligvis som standard pinnefreser og gjennomgår ekstra prosesser for å lage de sponbrytende detaljene:

  1. Klargjøring av emnet: Råmaterialet (hardmetall eller HSS) kuttes og formes grovt til en sylindrisk form.
  2. Sliping av spor og geometri: Sporene, skjæreeggene og den samlede geometrien til pinnefresen slipes med spesialiserte CNC-slipemaskiner.
  3. Utforming av sponbryter: Presisjonsslipeskiver brukes til å lage sporene, riflene eller andre sponbrytende geometrier langs skjæreeggene. Dette trinnet krever høy nøyaktighet for å sikre jevn sponkontroll.
  4. Utforming av skaft: Skaftet bearbeides til nødvendig form og størrelse for å passe i verktøyholdere.
  5. Belegg (valgfritt): Belegg som TiN eller TiAlN kan påføres for å bedre slitestyrken og verktøylevetiden ytterligere.
  6. Etterbehandling og kontroll: Pinnefresen med sponbryter etterbehandles for å få en jevn overflate og sikre at alle mål, inkludert sponbryterdetaljene, ligger innenfor trange toleranser.

Hensyn ved produksjon av pinnefreser med sponbryter

Pinnefreser med sponbryter
  • Presisjonssliping: Spesialisert CNC-slipeutstyr og dyktige operatører er nødvendig for å sikre nøyaktig sponbrytergeometri og jevne overganger.
  • Geometridesign: Formen, størrelsen og plasseringen av sponbryterdetaljene må utformes nøye for å optimalisere sponbrytingen for de aktuelle emnematerialene og maskineringsparametrene.
  • Materiale: Pinnefreser med sponbryter bruker vanligvis seigere hardmetallkvaliteter for å tåle de ekstra belastningene som oppstår ved sponbrytingspunktene.

BE OM TILBUD

I hvilke størrelser produserer Baucor pinnefreser med sponbryter?

Vanlige størrelser på pinnefreser med sponbryter

Pinnefreser med sponbryter fås i et bredt spekter av størrelser tilpasset ulike bearbeidingsbehov. Her er en generell oversikt over de viktigste målene:

  • Skjærediameter: Diameteren på skjæreenden. Den kan variere fra svært liten (f.eks. 1/16") til ganske stor (f.eks. 1" eller mer).
  • Skaftdiameter: Samsvarer vanligvis med standardstørrelser for verktøyholdere (f.eks. 1/4", 1/2", 3/4")
  • Total lengde: Omfatter skjærelengden og skaftlengden.
  • Sponbrytergeometri: Sponbryterdetaljene varierer også i størrelse og form, noe som påvirker størrelsen på sponene de lager.

Baucors presisjonskompetanse

Selv om Baucor tilbyr pinnefreser med sponbryter, gjør vår maskineringsekspertise at vi også kan produsere dem. Vi legger vekt på:

  • Presisjonsproduksjon: Vårt fokus på trange toleranser er avgjørende for nøyaktige pinnefreser med sponbryter, særlig når det gjelder de sponbrytende detaljene.
  • Tilpasning: Vi kan eventuelt produsere pinnefreser med sponbryter med spesielle størrelser eller sponbrytergeometrier tilpasset nisjebruksområder.
  • Materialekspertise: Vi kan gi råd om riktige materialer for å sikre ytelse og lang levetid i et bredt spekter av størrelser og sponbryterkonfigurasjoner.

Baucor kan produsere pinnefreser til et bredt spekter av fresebruksområder, fra generelle fresearbeider til fremstilling av intrikate profiler og komplekse 3D-former.

Pinnefreser fås i en rekke typer, for eksempel flatfreser for skarpe hjørner, kulefreser for jevn konturfresing og skrubbfreser for rask materialfjerning. De egner seg til materialer som metaller, plast og kompositter, og Baucor kan produsere pinnefreser i høyspesialiserte størrelser og konfigurasjoner som er tilpasset dine spesifikke krav. Ta kontakt med oss for detaljert informasjon om mål og tilpasningsmuligheter, slik at du får pinnefresen som passer nøyaktig til fresebehovene dine.

Hvilke materialer brukes til å lage pinnefreser med sponbryter?

Vanlige materialer i pinnefreser med sponbryter

Pinnefreser med sponbryter bruker i hovedsak de samme materialene som standard pinnefreser, med ekstra vekt på seighet for å håndtere belastningene ved avbrutt skjæring:

Wolframkarbid:

  • Kvaliteter: Det vanligste valget. Ulike hardmetallkvaliteter gir en balanse mellom hardhet, slitestyrke og seighet. Pinnefreser med sponbryter bruker ofte litt seigere kvaliteter enn standard pinnefreser for bedre å tåle kreftene ved sponbryting.
  • Fordeler: Utmerket slitestyrke, varmhardhet og ytelse i høyhastighetsbearbeiding. Håndterer et bredt spekter av materialer, inkludert herdet stål og abrasive legeringer.
  • Begrensninger: Høyere kostnad enn HSS, og kan være mer utsatt for utflising i svært stive oppsett.

Hurtigstål (HSS):

  • Typer: M2, M7, T15 og koboltholdige kvaliteter som M35 og M42 kan brukes i spesielle bruksområder.
  • Fordeler: God seighet og kostnadseffektivitet i mindre krevende situasjoner eller ved maskinering av mykere materialer.
  • Begrensninger: Lavere slitestyrke og varmhardhet enn hardmetall, noe som begrenser bruken i høyhastighetsbearbeiding eller maskinering av abrasive materialer.

Faktorer som påvirker materialvalget

  • Emnemateriale: Hardheten, seigheten og abrasiviteten til materialet som maskineres, er de viktigste hensynene.
  • Sponbrytergeometri: Aggressive sponbryterutforminger kan kreve seigere materialer for å tåle de økte skjærekreftene.
  • Produksjonsvolum: Større produksjonsserier favoriserer ofte hardmetallets lange verktøylevetid, noe som rettferdiggjør kostnaden.
  • Stivhet i maskineringen: Hardmetall kan utnytte sine overlegne ytelsesfordeler bedre i stive oppsett som minimerer risikoen for utflising.
  • Konkret bruksområde: Ønsket overflatekvalitet, skjærehastigheter og hvor komplisert detaljen er, påvirker materialvalget.

Hvilke belegg forbedrer pinnefreser med sponbryter?

De samme beleggene som brukes på standard pinnefreser, kan gi pinnefreser med sponbryter betydelige fordeler:

  • TiN (titannitrid): Et allsidig, gullfarget belegg som gir generelle forbedringer i hardhet og slitestyrke.
  • TiCN (titankarbonitrid): Et hardere og glattere alternativ til TiN som bedrer slitestyrken og sponflyten.
  • TiAlN (titanaluminiumnitrid): Gir utmerket varmhardhet og oksidasjonsbestandighet, ideelt for høyhastighetsbearbeiding i seigere materialer og der varmeoppbygging er et problem.
  • AlTiN (aluminiumtitannitrid): Ligner på TiAlN med enda høyere hardhet og oksidasjonsbestandighet, egnet for maskinering av svært harde materialer eller krevende bruksområder.
  • Diamantlignende karbon (DLC): Kan brukes på pinnefreser med sponbryter i hardmetall og gir ekstrem hardhet og svært lav friksjon i spesialiserte bruksområder, særlig med ikke-jernholdige materialer.
  • Flerlagsbelegg: Ved å kombinere ulike belegg i lag kan ytelsesegenskapene skreddersys ytterligere.

Faktorer å vurdere

  • Kostnadseffektivitet: Belegg øker kostnaden. Fordelene bør veie opp for dette for pinnefreser med sponbryter, særlig der lang verktøylevetid og ytelse i vanskelige materialer er avgjørende.
  • Emnemateriale: Materialet som maskineres, er avgjørende. Belegg gir størst nytte ved maskinering av harde, abrasive materialer.
  • Sponbrytergeometri: Det kan være utfordrende å belegge komplekse sponbrytergeometrier. Ujevn beleggfordeling kan påvirke sponkontrollen negativt.

Baucors mulige ekspertise

Selv om Baucor kanskje ikke belegger pinnefreser med sponbryter selv, kan vår maskineringskunnskap være relevant:

  • Rådgivning om belegg: Vi kan gi råd om hvilke belegg som egner seg og hvilke fordeler de kan gi i bestemte bruksområder for pinnefreser med sponbryter.
  • Fokus på ytelse: Baucor forstår hvordan belegg kan forbedre maskineringsresultatene, et prinsipp som gjelder selv for spesialiserte pinnefreser som de med sponbryter.

BE OM TILBUD

Hvor brukes pinnefreser med sponbryter?

Pinnefreser med sponbryter presterer best i bruksområder der effektiv sponkontroll og sponavledning er avgjørende for maskineringen:

Maskinering av vanskelige materialer:

  • Hardt stål, seige legeringer og abrasive materialer som har en tendens til å lage lange, trådaktige spon.
  • Pinnefreser med sponbryter bidrar til å hindre sponoppbygging og ny skjæring i spon, noe som gir bedre overflatekvalitet og beskytter verktøyet.

Dyp lommefresing eller sporfresing:

  • Der sponavledningen er begrenset, sørger sponbrytere for mindre spon som lett kan fjernes fra skjæresonen.

Automatisert maskinering:

  • Pinnefreser med sponbryter reduserer risikoen for maskinstopp på grunn av sponrelatert tilstopping, noe som gjør dem ideelle i automatiserte CNC-maskineringsmiljøer.

Produksjon i store volumer:

  • Ved å forbedre sponkontrollen og verktøylevetiden kan pinnefreser med sponbryter gjøre det mulig med høyere skjærehastigheter og matinger, og dermed øke produktiviteten.

Derfor er pinnefreser med sponbryter uunnværlige

  • Bedre sponavledning: Mindre spon er enklere å håndtere med kjølevæske eller trykkluft, noe som reduserer tilstopping og risikoen for skade på emnet eller verktøyet.
  • Bedre overflatekvalitet: Sponbrytere bidrar til å hindre at lange, trådaktige spon vikler seg inn i den maskinerte overflaten.

Lengre verktøylevetid: Effektiv sponhåndtering reduserer belastningen og varmeoppbyggingen på verktøyet, noe som gir lengre verktøylevetid.

Hvilke bransjer bruker pinnefreser med sponbryter?

Viktige sektorer som bruker pinnefreser med sponbryter

Pinnefreser med sponbryter er uunnværlige verktøy i bransjer der presisjon, materialer som er vanskelige å maskinere, og effektiv sponhåndtering er avgjørende:

Produksjon innen luftfart:

  • Maskinering av harde luftfartslegeringer, komplekse komponenter med dype lommer og skulpturerte flater. Sponbrytere sikrer pålitelig sponfjerning og optimal overflatekvalitet.

Produksjon i bilindustrien:

  • Maskinering av motorkomponenter, girdeler og andre bildeler som ofte er laget av seigt stål og legeringer. Sponbrytere bidrar til jevn sponavledning ved produksjon i store volumer.

Form- og verktøyproduksjon:

  • Fremstilling av former med intrikate detaljer, dype hulrom og kanaler. Sponbrytere er avgjørende for effektiv sponfjerning i disse trange rommene.

Produksjon av medisinsk utstyr:

  • Maskinering av små, komplekse komponenter med trange toleranser av biokompatible materialer. Sponbrytere sikrer presisjon og forhindrer overflateskader.

Generell maskinering:

  • Selv om det er mindre vanlig enn i bransjene ovenfor, brukes pinnefreser med sponbryter i generelle mekaniske verksteder til spesifikke jobber der vanskelige materialer eller dype detaljer krever bedre sponkontroll.

Derfor foretrekkes pinnefreser med sponbryter

  • Maskinering av seige materialer: Sponbrytere håndterer godt hardt stål, superlegeringer og abrasive materialer som har en tendens til å lage lange, problematiske spon.
  • Dype detaljer: Sponbrytere er avgjørende ved lommefresing, sporfresing eller profilfresing der sponavledningen i seg selv er begrenset.

Automatisering og produktivitet: Pinnefreser med sponbryter reduserer maskinstopp på grunn av sponrelaterte problemer og kan gjøre det mulig å bruke høyere skjæredata for økt produktivitet.

I hvilke maskiner brukes pinnefreser med sponbryter?

Pinnefreser med sponbryter brukes hovedsakelig i CNC-maskiner på grunn av presisjonen og evnen til å utføre komplekse verktøybaner som har nytte av effektiv sponkontroll:

  • CNC-bearbeidingssentre: Den vanligste maskintypen for pinnefreser med sponbryter.
  • 3-akse fresemaskiner: Egnet for enkel lommefresing eller profilfresing der sponbrytere letter sponavledningen.
  • 4- og 5-akse fresemaskiner: Gir ekstra rotasjonsakser, noe som gjør enda mer komplekse former, dype detaljer og vinklet maskinering mulig, der sponbrytere er avgjørende.

Faktorer ved valg av maskin

  • Emnemateriale: Hardere materialer som gir problematiske spon, kan kreve kraftigere og stivere maskiner for å håndtere skjærekreftene som oppstår med sponbrytere.
  • Detaljenes kompleksitet: Hvor komplisert detaljen er, og hvor dype eller trange skjæringene er, kan påvirke maskinvalget.
  • Toleranser: Trange toleranser favoriserer ofte CNC-bearbeidingssentre på grunn av presisjon, nøyaktighet og kontroll, særlig sammen med pinnefreser med sponbryter.

Produksjonsvolum: Spesialisert produksjon i store volumer med pinnefreser med sponbryter kan rettferdiggjøre dedikerte maskiner som er optimalisert for effektiv sponhåndtering, men dette er mindre vanlig.

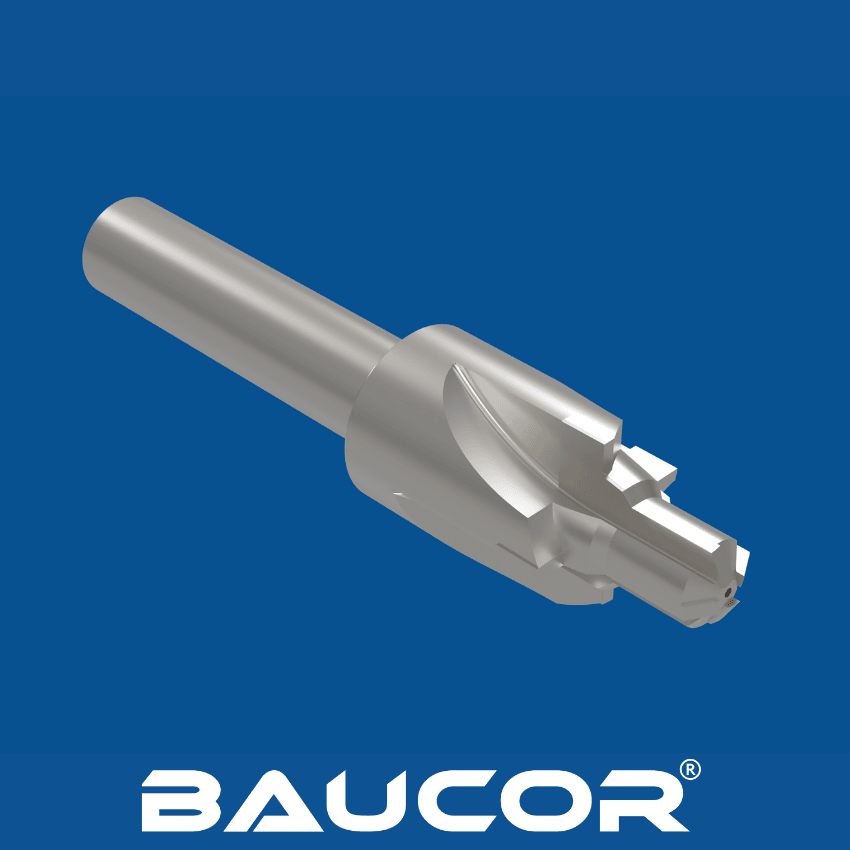
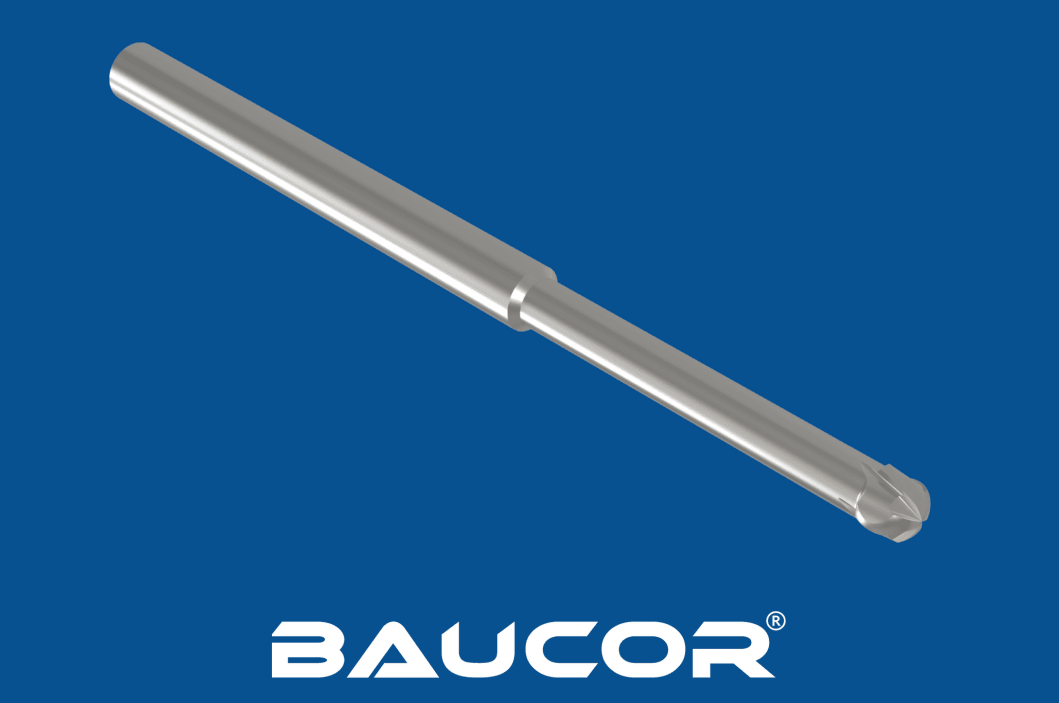
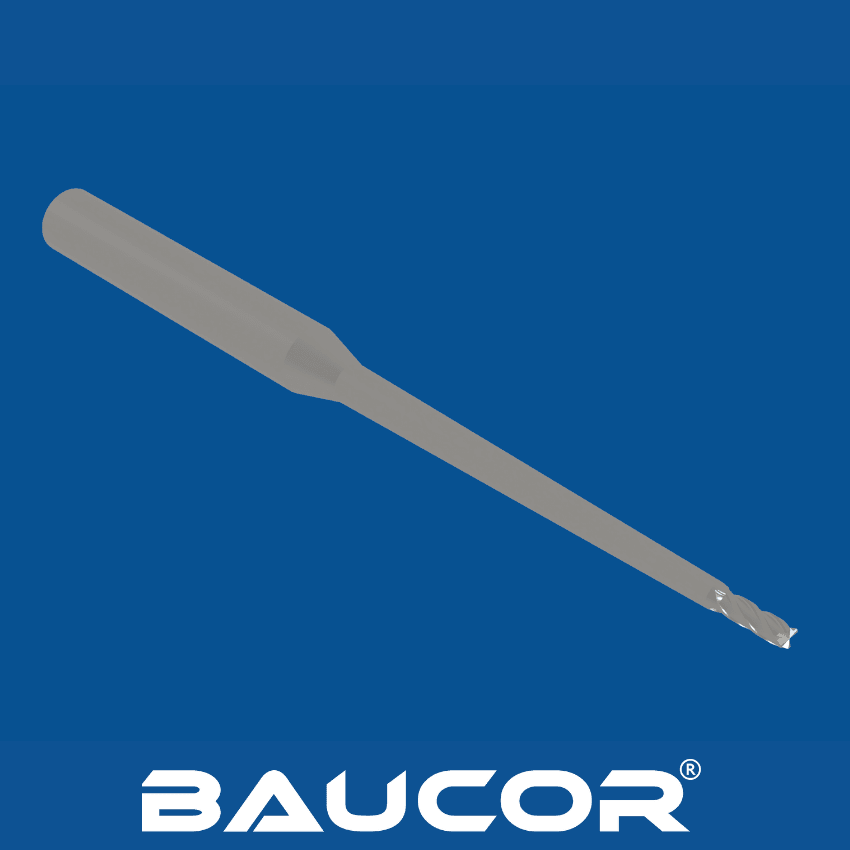
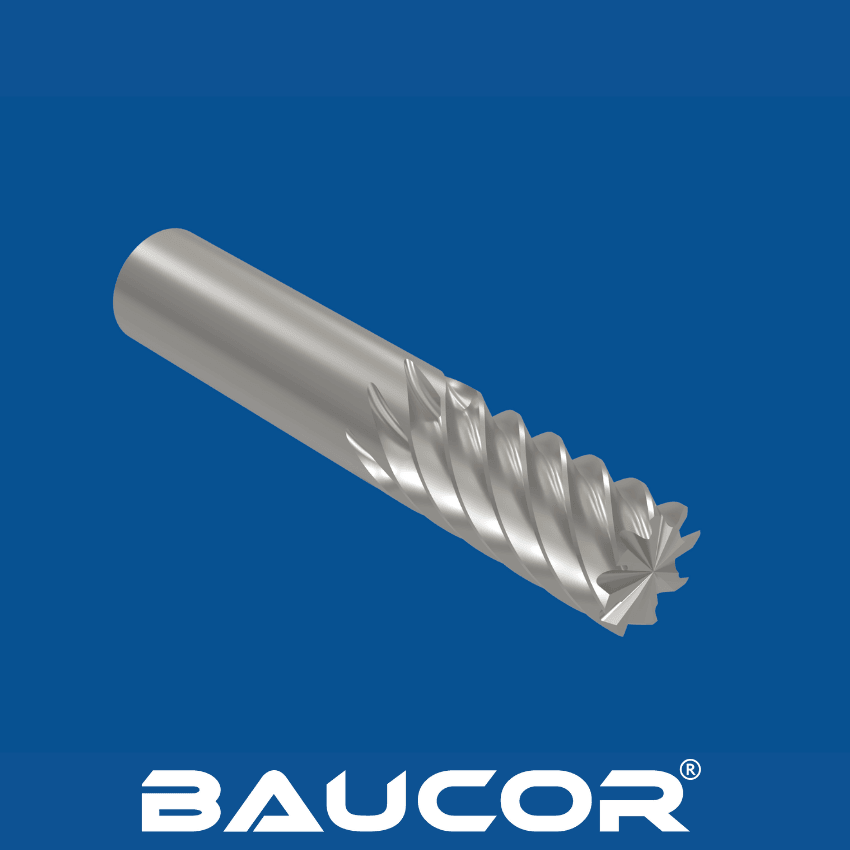
Presisjonspinnefres med frigangshals

Pinnefres med frigangshals

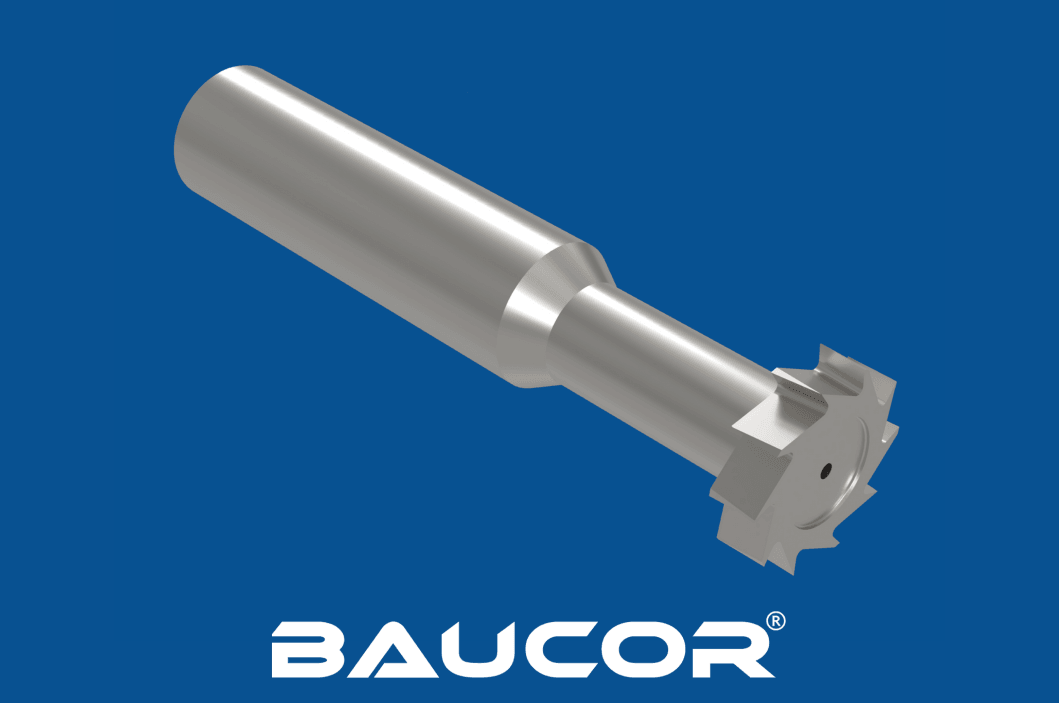
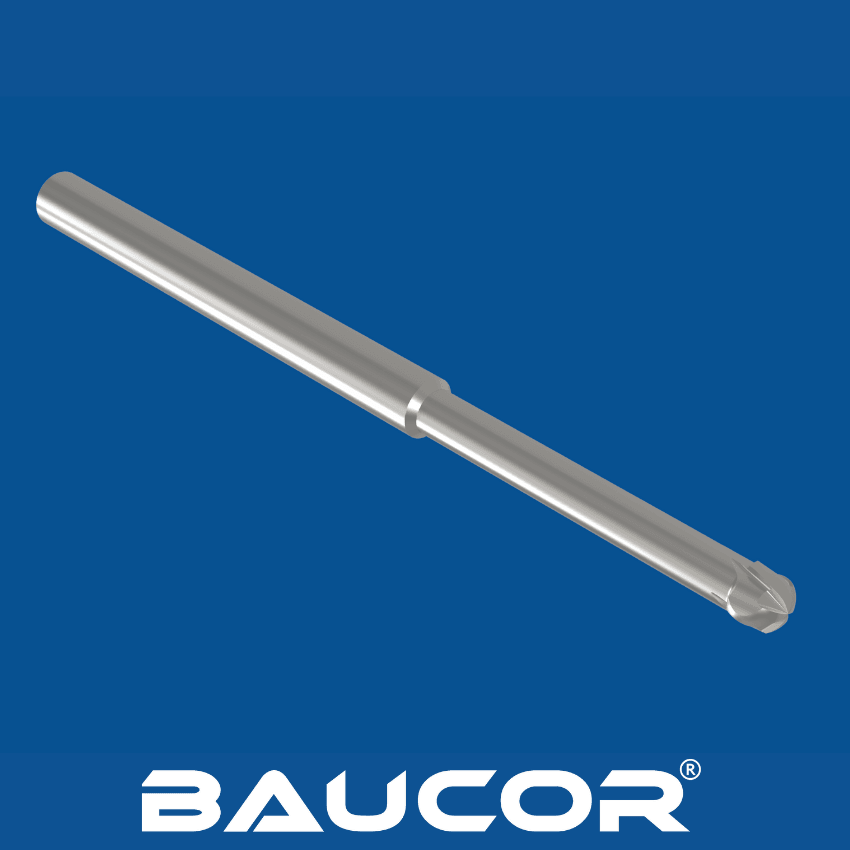
Frigangshals på pinnefres er den delen med redusert diameter bak skjæreeggen på en pinnefres, laget for å gi frigang og redusere verktøyavbøyning ved dype skjæreoperasjoner.

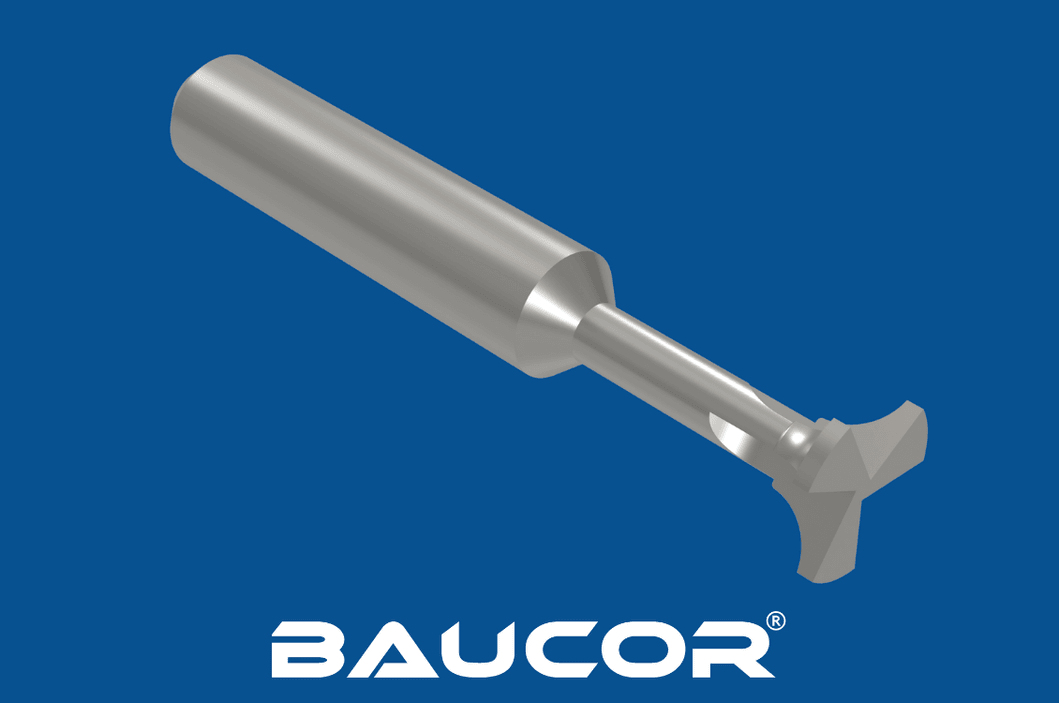
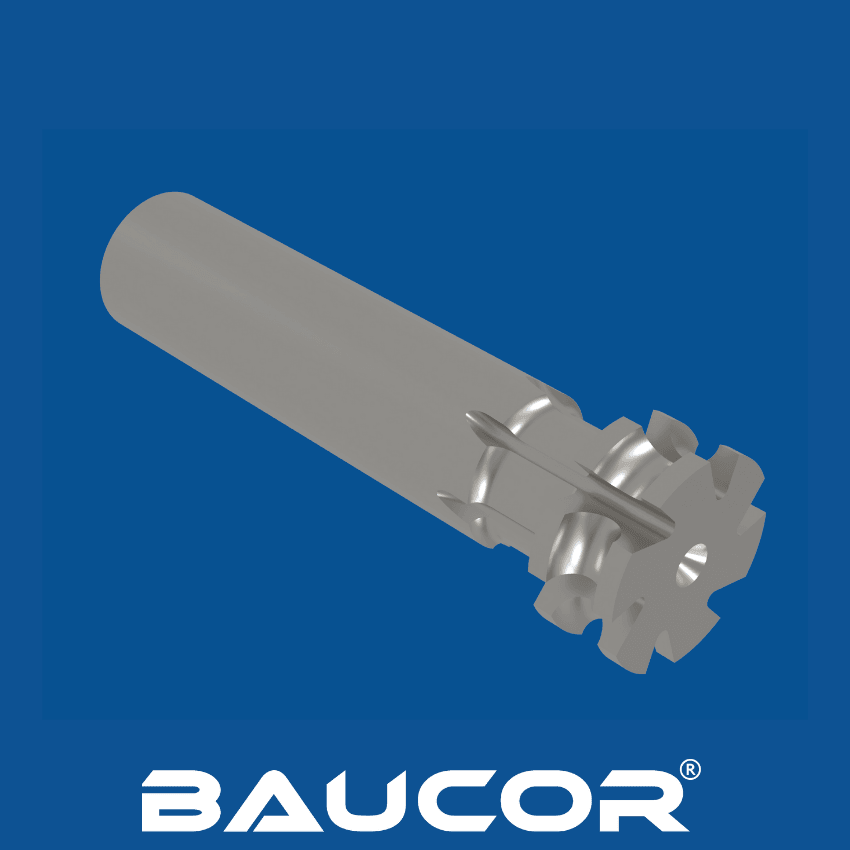
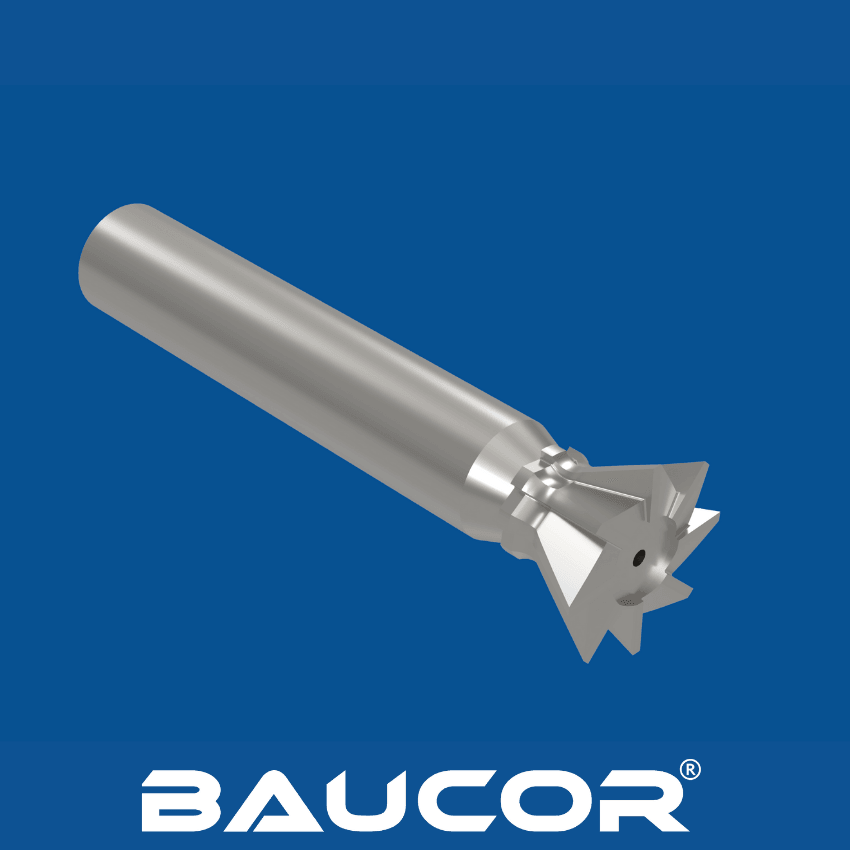
Kilesporfres

Woodruff-kilesporfres

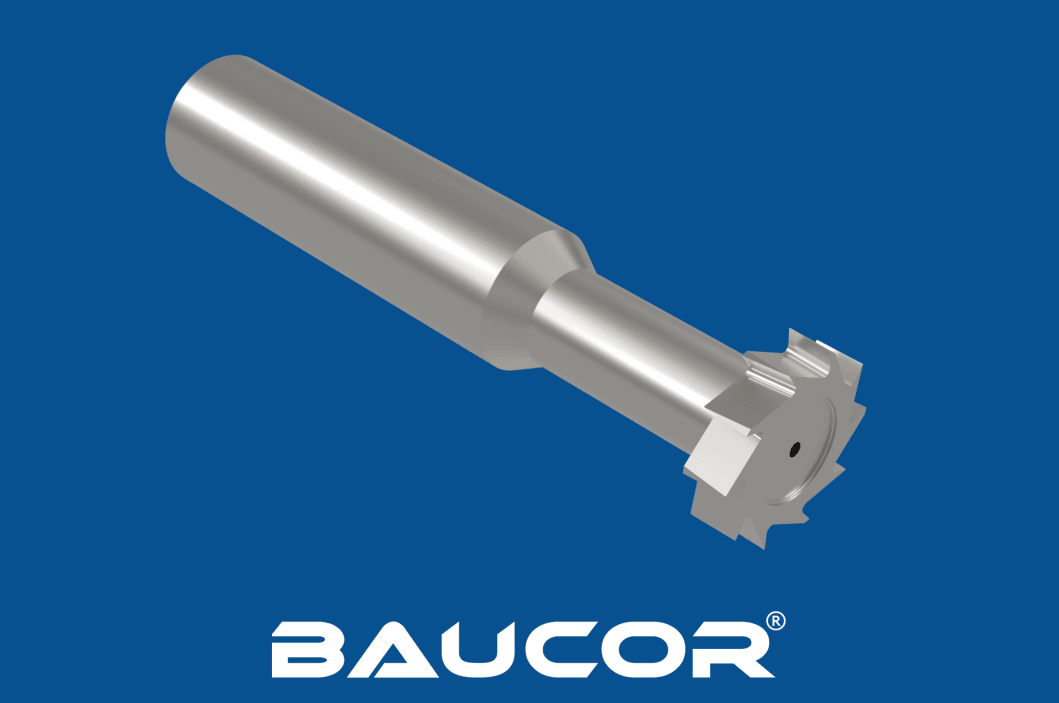
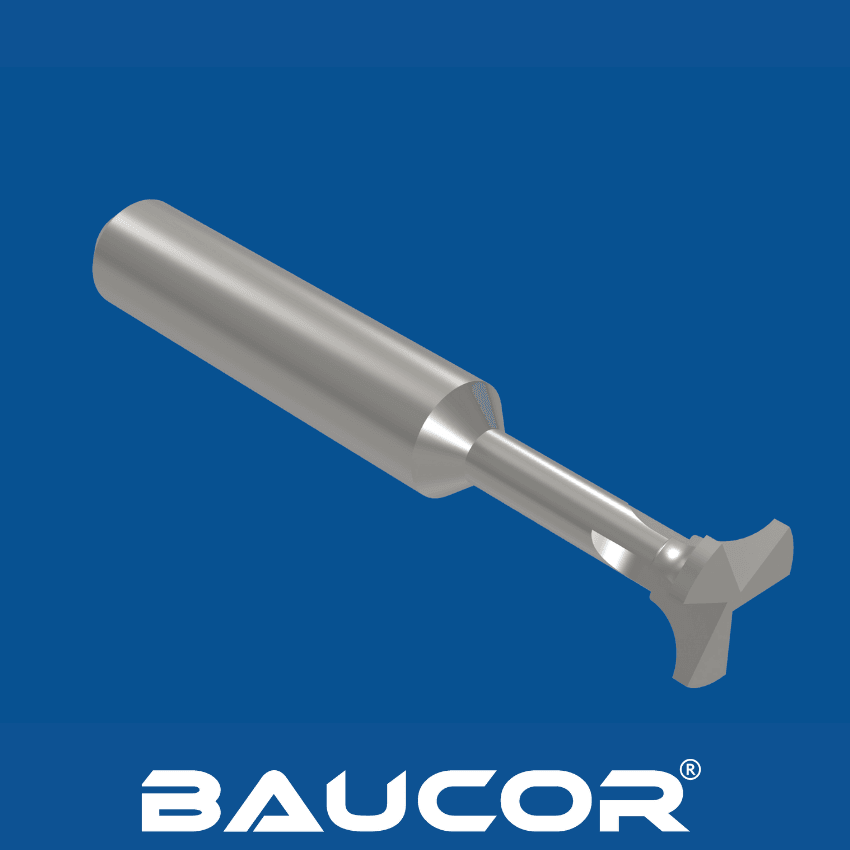
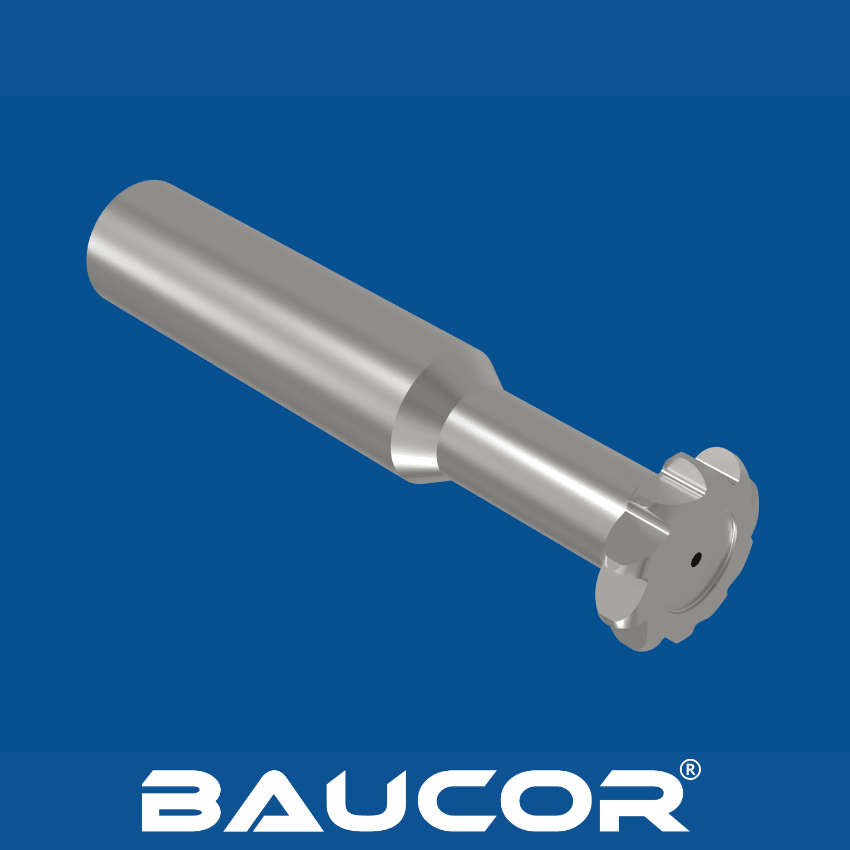
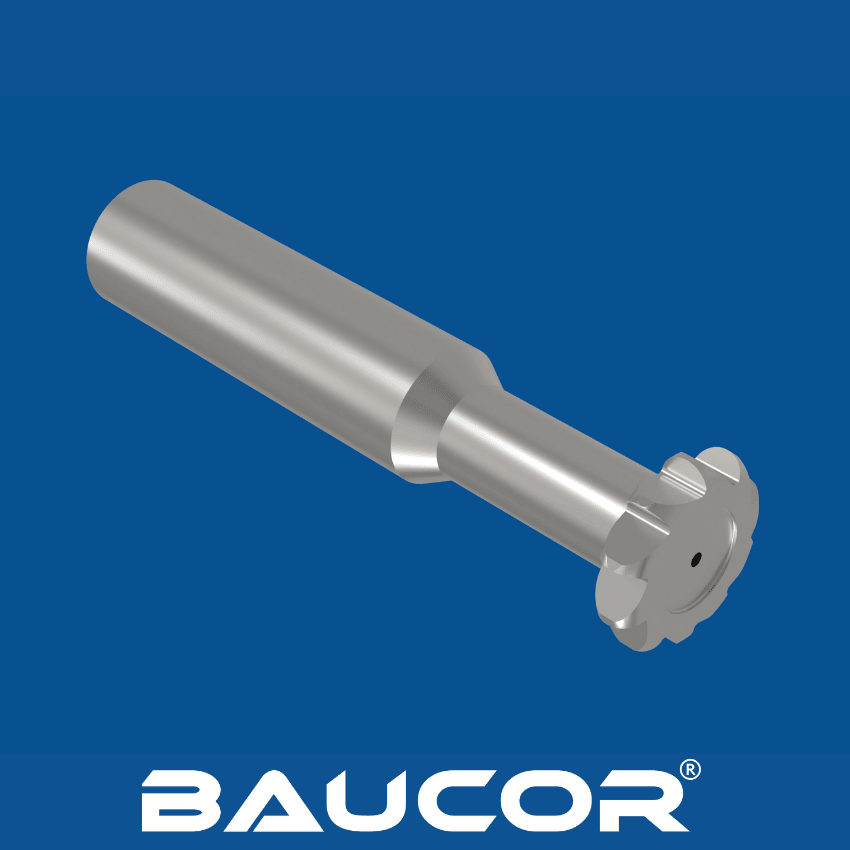
Woodruff-nøkkelfreser brukes til å lage de halvsirkelformede kilesporene som tar imot Woodruff-kiler for en sikker forbindelse mellom aksel og nav.

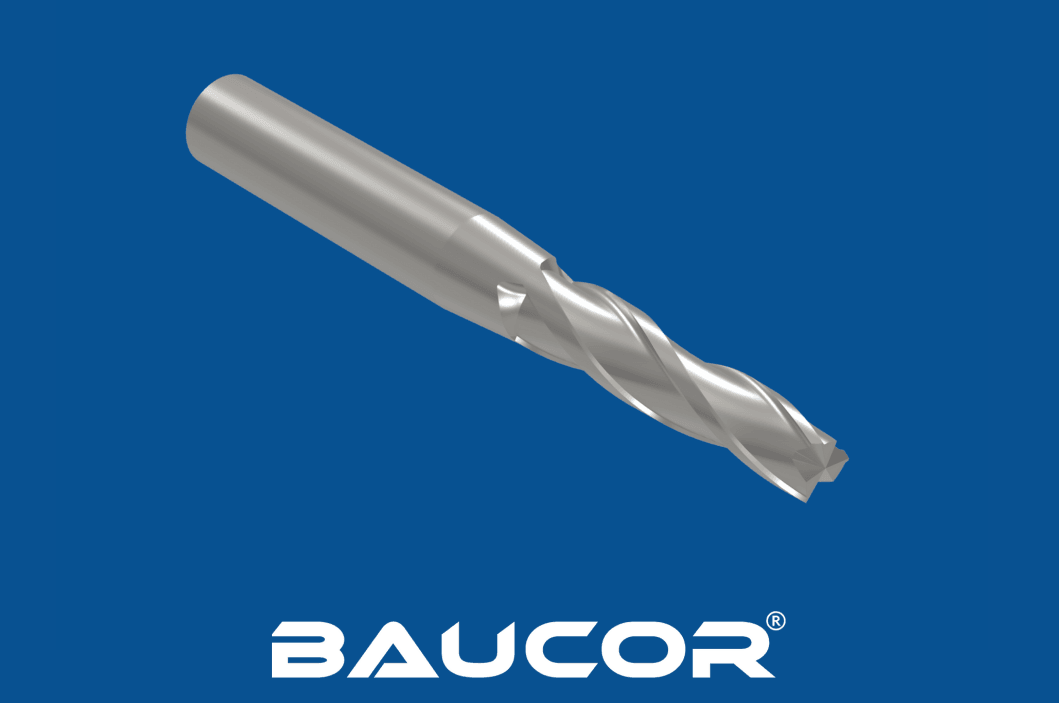
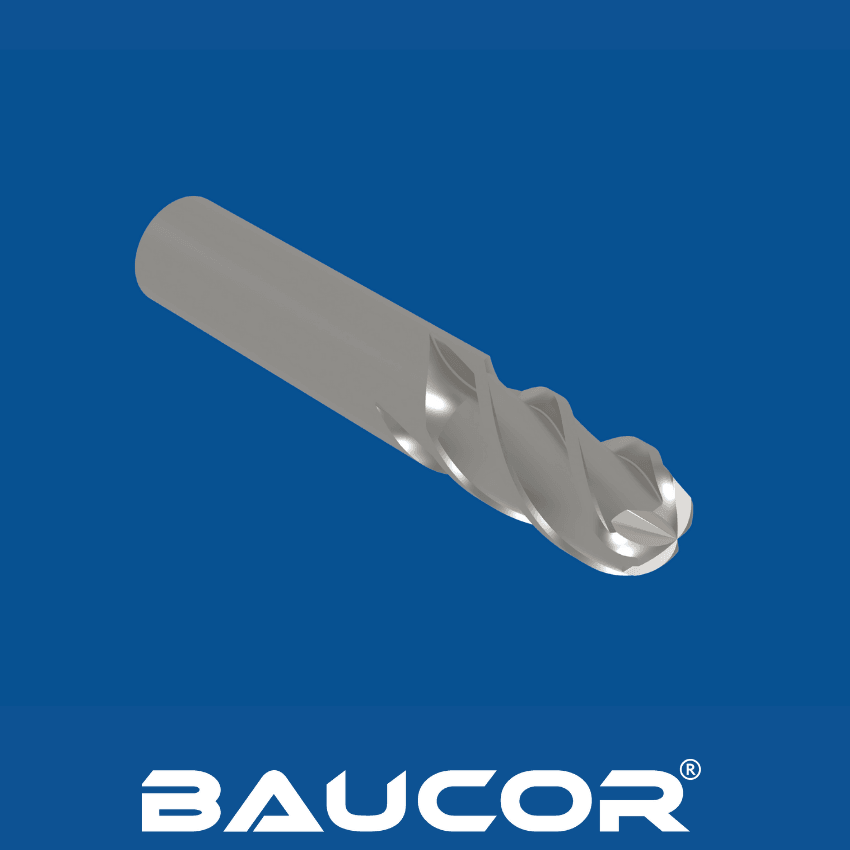
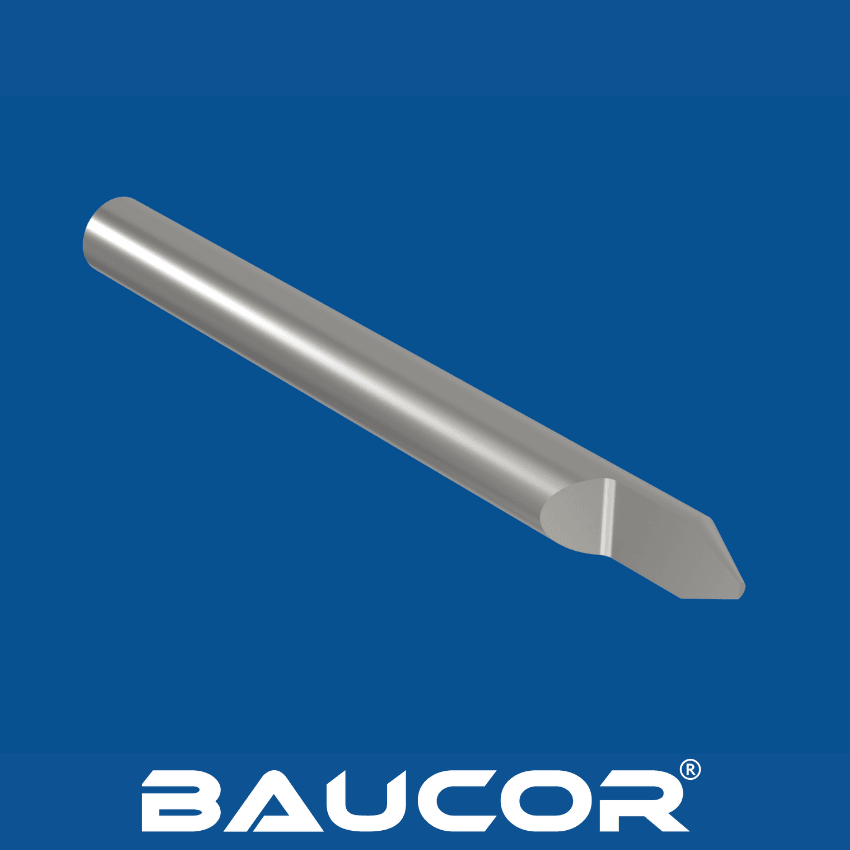
Konisk kulefres

Konisk kulefres

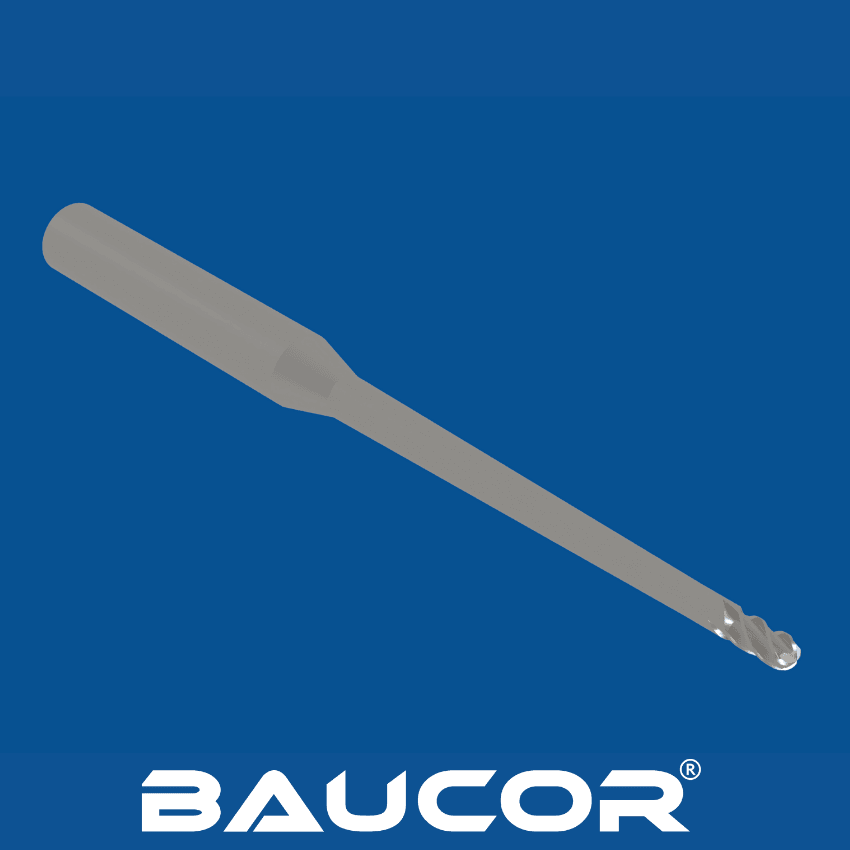
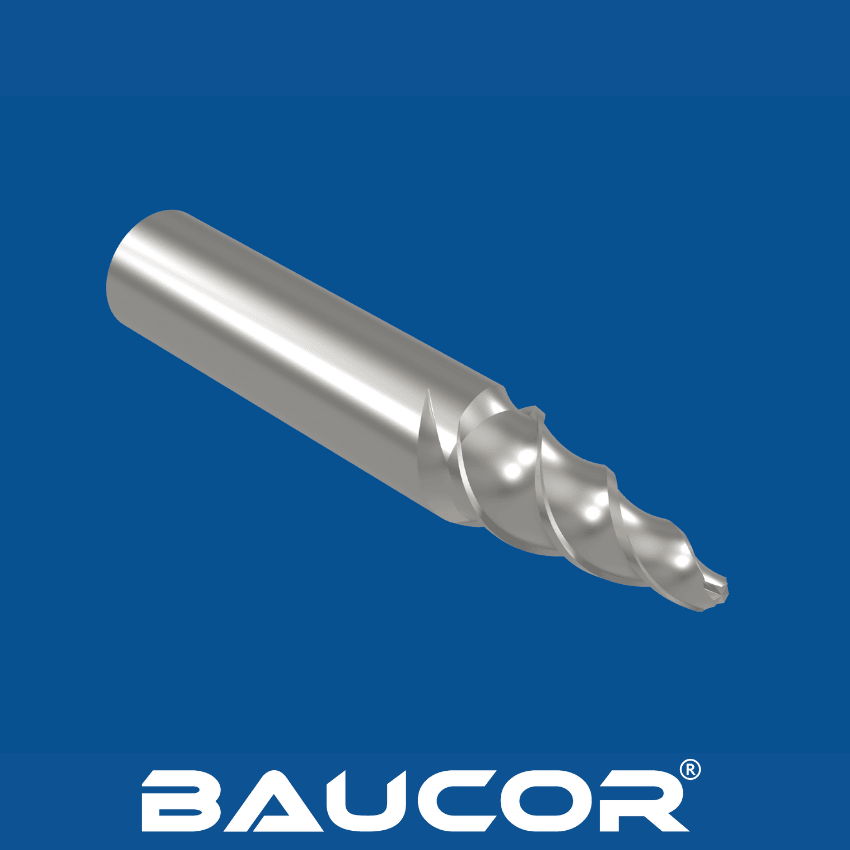
En konisk kulefres er et spesialisert skjæreverktøy med konisk kropp og rund spiss, ideelt for 3D-konturfresing og jevn overflatebehandling i CNC-fresing og gravering.

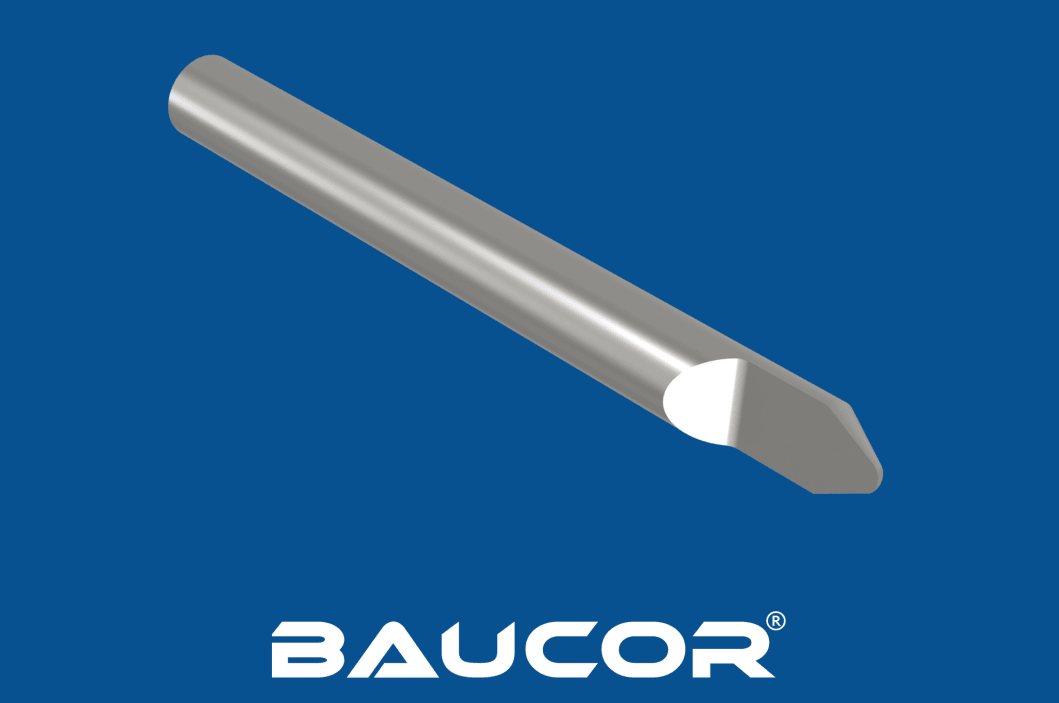
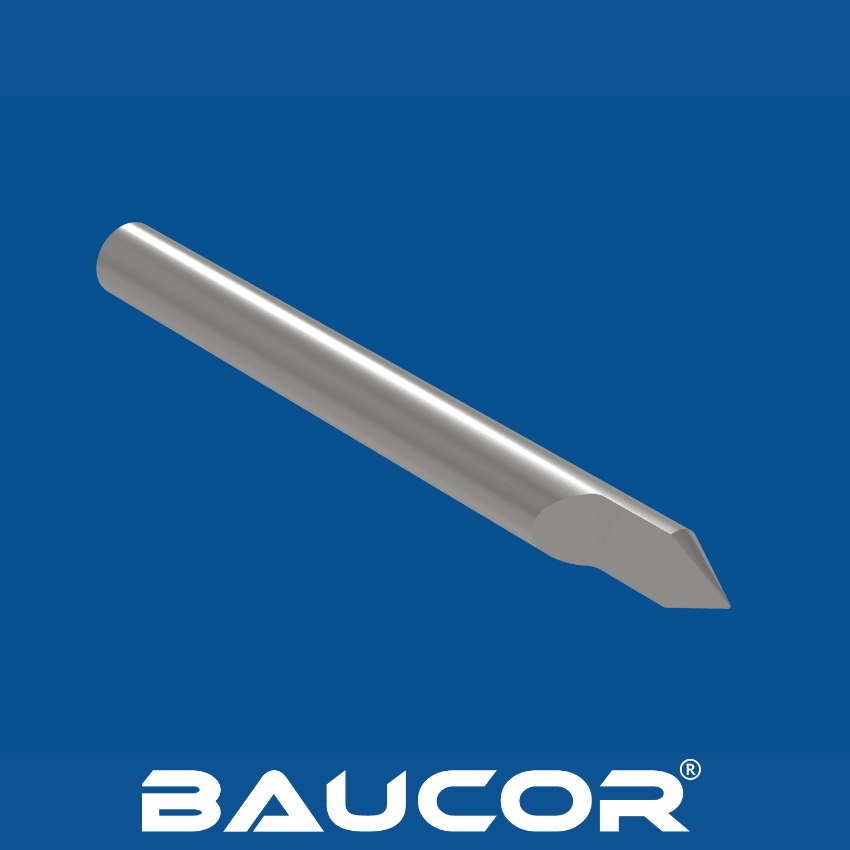
Spiss fasfres

Spiss fasfres

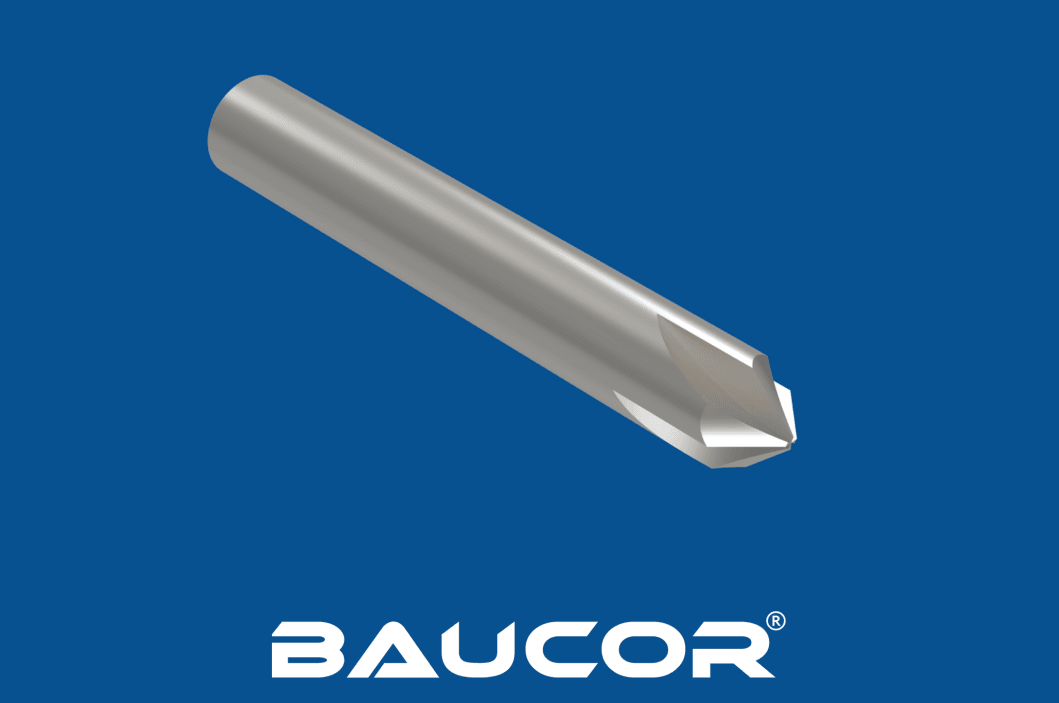
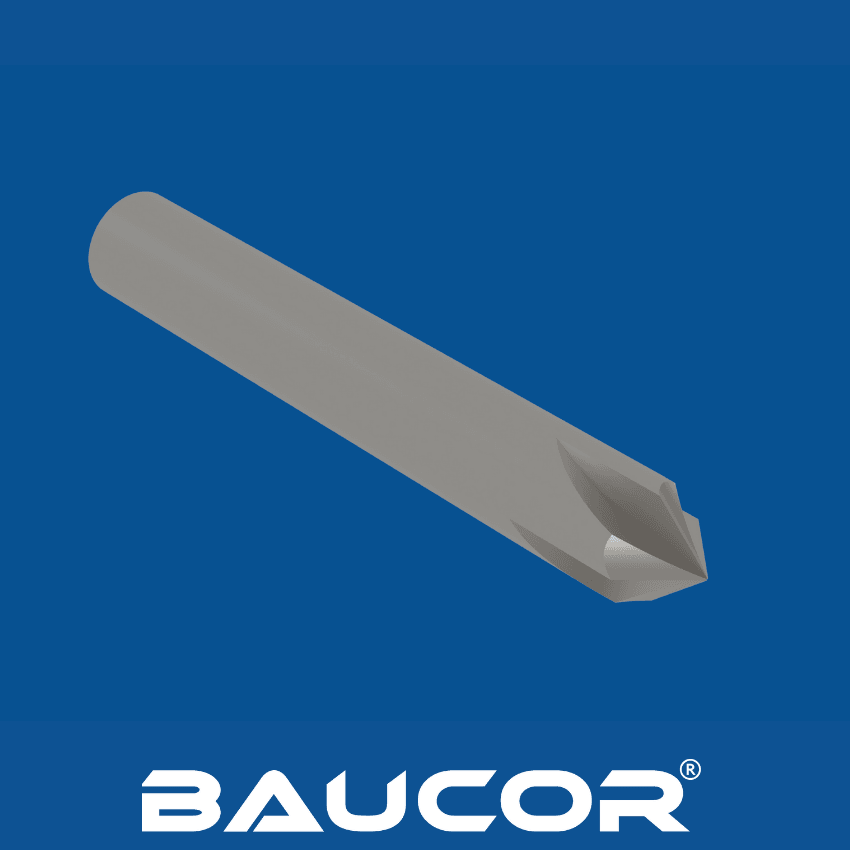
Spisse fasfreser er en type pinnefres som brukes spesielt til å lage faser – skrå skjær som danner overgangen mellom to flater.

Hvilken design- og ingeniørstøtte tilbyr Baucor for pinnefreser med sponbryter?

Som en verdensleder innen presisjonsmaskinering vet Baucor at gode resultater med pinnefreser med sponbryter krever mer enn bare et førsteklasses verktøy. Selv om spesialiserte pinnefreser med sponbryter kanskje ligger utenfor kjernesortimentet vårt, kan vi støtte deg på dette området på følgende måte:

Materialrådgivning: Vi veileder produsenter og brukere om de ideelle materialene (hardmetallkvaliteter osv.) som passer til bestemte emnematerialer, ytelseskrav og produksjonsvolumer. Sponbryterdesign kan kreve litt seigere materialer.

Optimalisering av sponbrytergeometri: Ingeniørene våre kan gi råd om:

  • Sponbryterens størrelse, form og plassering for det aktuelle bruksområdet og optimal sponforming.
  • Sporutforming og spiralvinkel for effektiv skjæring og sponavledning i samspill med sponbryterdetaljene.
  • Skjæreeggeometri for optimal ytelse i bestemte materialer, med hensyn til sponbrytingen.

Beleggekspertise: Vi gir råd om hvilke belegg (TiN, TiAlN, DLC osv.) som egner seg for å forbedre slitestyrke, verktøylevetid og ytelse i bestemte bearbeidingssituasjoner med pinnefreser med sponbryter.

Støtte i maskineringsprosessen: Vår kunnskap om materialfjerningsprosesser hjelper oss med å foreslå teknikker eller verktøyendringer som optimaliserer effektivitet og resultater ved bruk av pinnefreser med sponbryter.

  • Fokus på presisjon: Baucors vekt på kvalitet gjør at vi kan støtte produsenter i å utforme pinnefreser med sponbryter som oppfyller kundenes strenge standarder.

Baucor: spesialistene på ytelse for sponbryter

Gjennom samarbeid med Baucor får fagfolk tilgang til:

Flere tiårs maskineringsekspertise: Vår forståelse av prinsippene for skjæreverktøy kan tilpasses de særegne utfordringene ved maskinering med pinnefreser med sponbryter.

Ytelsesdrevet tilnærming: Vi fokuserer på resultatene du trenger – bedre sponkontroll, lengre verktøylevetid, raskere maskinering, jevnere overflater og trangere toleranser – for å bedre den samlede effektiviteten.

Samarbeidsinnstilling: Baucor jobber tett med deg for å utvikle de ideelle løsningene med pinnefreser med sponbryter til dine spesifikke behov.
UOVERTRUFFEN INGENIØRSTØTTE

Tjenester innen ingeniørstøtte

Ingeniørkompetanse i alle ledd

Baucor tilbyr spesialtilpassede produksjons- og ingeniørløsninger skreddersydd for dine spesifikke behov, på tvers av ulike bransjer.

Produksjonsvennlig konstruksjon (DFM)

Optimaliser designet ditt for produksjon

Baucors ingeniører kan gjennomgå konstruksjonen din og gi tilbakemeldinger som gjør den enklere å produsere, mer kostnadseffektiv og mer effektiv.
Løsninger for prototyper og serieproduksjon

Din løsning, i ditt volum

Enten du trenger én enkelt prototype eller full serieproduksjon, er ingeniørene hos Baucor klare til å samarbeide med deg. Ta kontakt, så diskuterer vi hvordan vi kan realisere konseptet ditt.
Skreddersydde ingeniørløsninger

Skreddersydde løsninger for Baucors kunder

Baucor spesialiserer seg på unike produksjons- og ingeniørløsninger som er utviklet for å dekke de spesifikke behovene til hver enkelt kunde. Kompetansen vår dekker et bredt spekter av bransjer og bruksområder.

Hvilke designguider finnes for pinnefreser med sponbryter?

Viktige designelementer og hensyn

Skjærediameter: Diameteren på skjæreenden bestemmer den minste detaljstørrelsen verktøyet kan lage.

Type sponbryter:

  • Hakk: Enkle hakk skåret inn i skjæreeggen.
  • Riller: Dypere riller langs skjæreeggen gir mer aggressiv sponbryting.
  • 3D-geometrier: Komplekse hevede eller formede detaljer på skjæreeggen for skreddersydd sponforming.

Sponbryterens størrelse, form og plassering: Disse elementene må utformes nøye for å bryte spon effektivt uten å svekke skjæreeggens styrke eller påvirke sponavledningen negativt.

Spor:

  • Antall spor: Påvirker sponbelastningen og jevnheten i skjæringen. Flere spor kan være nødvendig med sponbrytere for å opprettholde effektiv sponavledning, særlig i seigere materialer.
  • Spiralvinkel: Påvirker sponavledningen og skjærevirkningen.

Skjæreeggens geometri:

Skjærevinkler: Ofte brukes nøytrale eller svakt positive skjærevinkler, optimalisert for de aktuelle emnematerialene.

Frivinkler: Gir klaring og hindrer gnidning.

  • Skaftdesign: Sikrer riktig passform og stivhet i maskinens verktøyholder. Vanlige typer er rette skaft og Weldon-skaft.
  • Materiale: Wolframkarbid (ulike kvaliteter) er standard på grunn av slitestyrken og stivheten. Litt seigere kvaliteter kan være nødvendig for å tåle belastningene fra sponbryterdetaljene.

Designfaktorer som påvirkes av bruksområdet

  • Emnemateriale: Hardere, seigere materialer kan kreve mer aggressive sponbrytere, seigere hardmetallkvaliteter og eventuelt andre belegg.
  • Detaljenes kompleksitet: Detaljenes form og dybde påvirker sponbryterdesignet for optimal sponforming og sponavledning.
  • Toleransekrav: Trange toleranser kan kreve bestemte sponbrytergeometrier og fokus på maskinens stivhet.
  • Produksjonsvolum: Påvirker valg av materiale og belegg for å optimalisere verktøylevetiden i et gitt produksjonsmiljø.