Gå til innholdet
Produsent av industrikniver, maskinkniver og spesialtilpassede CNC-verktøy i USA og Tyskland
Hjørneavrundingsfreser

Presis CNC-radius gjort enkelt: enkeltendet hjørneavrundingsfres

PRESISJON OG YTELSE I KOMBINASJON

HJØRNEAVRUNDINGSFRES – ENKELTENDET

Presisjonsproduksjon som ingeniører og forskere i Fortune 500-selskaper stoler på

Produksjonserfaring som ledende globale selskaper stoler på.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Hva er en enkeltendet hjørneavrundingsfres? Hvordan fungerer den?

Hva er en enkeltendet hjørneavrundingsfres?

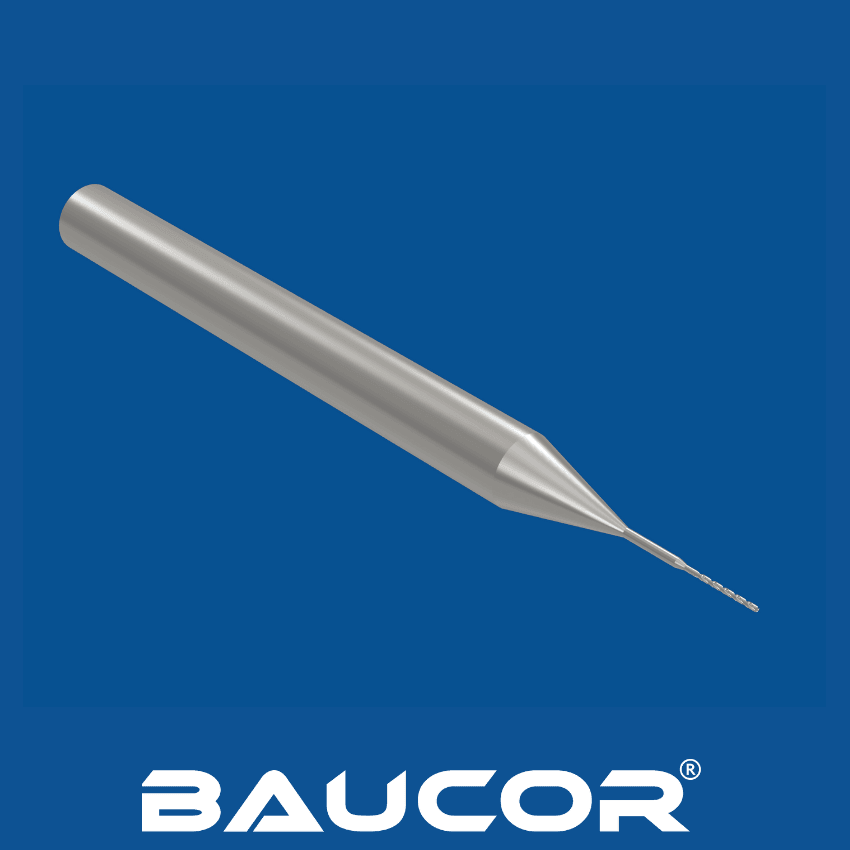
Et verktøy med hjørneradius er laget for å gi jevnt avrundede kanter og fjerne skarpe hjørner på bearbeidede komponenter. Baucors hjørneavrundingsfreser gir jevne radier, utmerket overflatefinish og pålitelig bearbeidingsytelse. Den har følgende egenskaper:

  • Enkeltendet utførelse: Skjæreprofilen finnes bare på den ene enden av verktøyet, i motsetning til dobbeltendede hjørneavrundingsfreser.
  • Hjørneavrundingsprofil: Skjærekanten har en konveks radiusprofil som går jevnt over i skaftet, spesielt utformet for å lage avrundede hjørner.

Spor: Gir sponavgang under skjæreprosessen.

Design din egen pinnefres

Design din egen pinnefres

Fyll ut skjemaet i noen få trinn og få skreddersydde produksjonsløsninger tilpasset akkurat dine behov!

Begynn å designe

Hvordan fungerer en enkeltendet hjørneavrundingsfres?
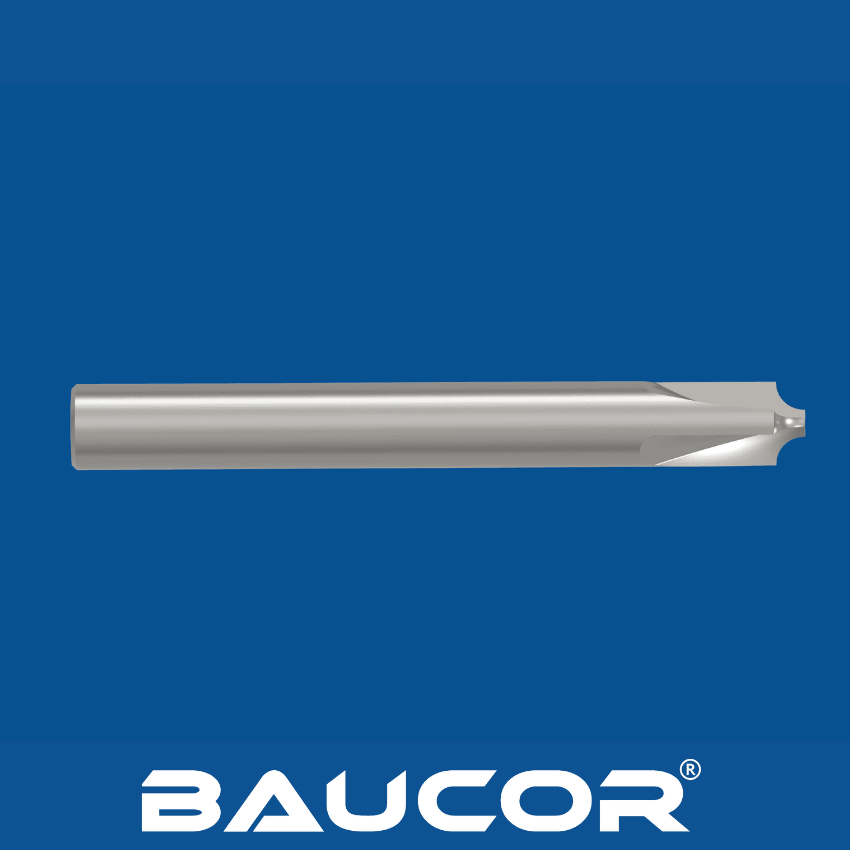
Hjørneavrundingsfres
  1. Oppsett: Den enkeltendede hjørneavrundingsfresen spennes fast i spindelen på en CNC-fresemaskin eller et maskineringssenter.
  2. Tilnærming til hjørnet: Verktøyet posisjoneres nær hjørnet på emnet som skal avrundes.
  3. Avrunding: Pinnefresen stikker inn i materialet og beveger seg enten i en bue eller langs en kontur som er programmert i CNC-maskinen, og fjerner materiale presist for å lage den avrundede hjørneprofilen.
  4. Ferdigbearbeiding: Verktøyet kan ta flere sluttpasseringer for å oppnå ønsket overflatejevnhet på det avrundede hjørnet.

Fordeler med enkeltendede hjørneavrundingsfreser

  • Presis hjørneavrunding: Lager jevne, ensartede avrundede hjørner på emner.
  • Avgrading: Kan brukes til å fjerne grader og skarpe kanter etter de primære bearbeidingsoperasjonene.
  • Tryggere deler: Avrundede hjørner reduserer risikoen for skader på personer eller andre komponenter under håndtering eller montering.
  • Allsidighet: Kan brukes på en rekke materialer.
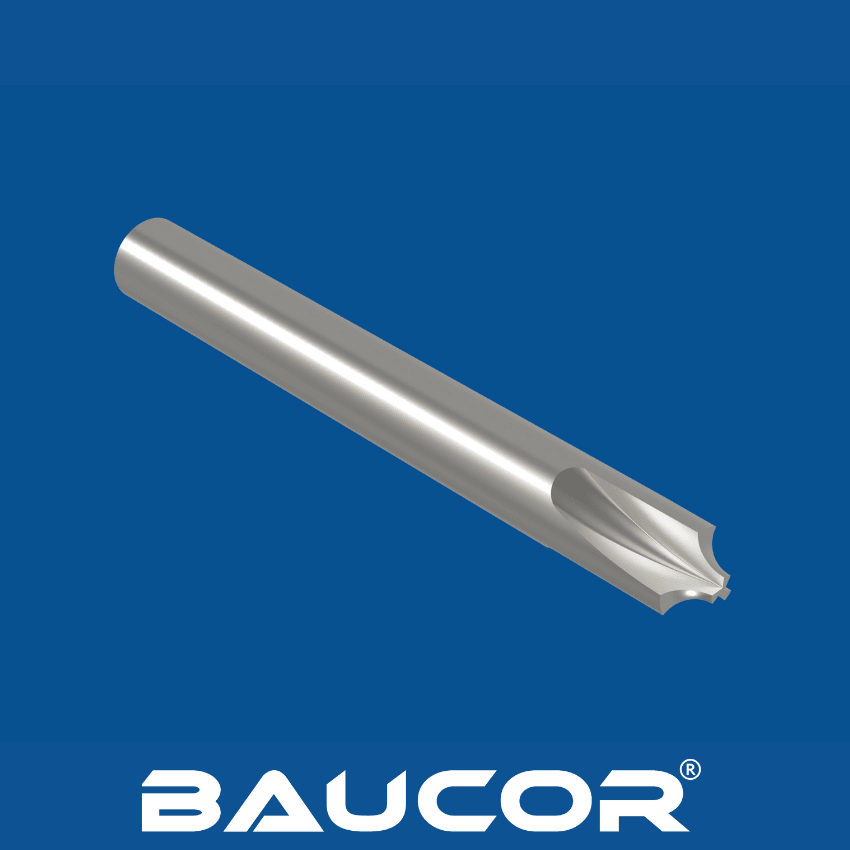
Hvordan produseres en enkeltendet hjørneavrundingsfres?

Hjørneavrundingsfres

Enkeltendede hjørneavrundingsfreser gjennomgår vanligvis en kombinasjon av disse produksjonstrinnene:

  • Klargjøring av emne: Råmaterialet (hardmetall eller HSS) kuttes og formes grovt til en sylinderform med en diameter som tilsvarer ønsket skaftstørrelse.
  • Sporslipning og geometrislipning: Spesialiserte CNC-slipemaskiner lager sporene for sponavgang og den første avrundede profilen på den ene enden av verktøyet.
  • Radiusslipning: Presisjons-CNC-sliping brukes til å oppnå den endelige, nøyaktige hjørneradiusen på verktøyets skjæreende. Dette trinnet er avgjørende for å lage jevnt avrundede hjørner.
  • Utforming av skaft: Skaftet bearbeides til den formen og størrelsen som kreves for å passe i verktøyholdere.
  • Varmebehandling (hardmetall): Hjørneavrundingsfreser i hardmetall varmebehandles for å øke hardhet og slitestyrke.0
  • Belegg (valgfritt): Belegg som TiN eller TiAlN kan påføres for å forbedre slitestyrken og verktøylevetiden ytterligere.
  • Etterbehandling og kontroll: Verktøyet etterbehandles for å få en jevn overflate, og alle mål, inkludert hjørneradiusen, kontrolleres så de ligger innenfor trange toleranser.

Hensyn ved produksjon

  • Presisjonssliping: Spesialisert CNC-slipeutstyr og dyktige operatører er nødvendig for å sikre nøyaktig hjørneradiusgeometri på verktøyets skjæreende.
  • Verktøyprofil: For å oppnå den nøyaktige radiusprofilen som kreves for hjørneavrunding, må slipeskiven velges og programmeres med omhu.
  • Valg av materiale: Materialet må være sterkt nok til å tåle skjærekreftene og beholde den nøyaktige formen over lang tid. HSS kan brukes til mykere materialer, mens hardmetall er vanlig for hardere materialer og høyvolumsproduksjon.

BE OM TILBUD

I hvilke størrelser produserer Baucor enkeltendede hjørneavrundingsfreser?

Enkeltendede hjørneavrundingsfreser finnes i mange størrelser som dekker ulike behov. Her er en generell oversikt over de viktigste målene:

  • Radiusstørrelse: Radiusen på skjærekanten bestemmer størrelsen på det avrundede hjørnet som lages. Vanlige radiusstørrelser varierer fra svært små (f.eks. 1/32") til ganske store (f.eks. 1/2" eller mer).
  • Skaftdiameter: Samsvarer vanligvis med standard størrelser på verktøyholdere (f.eks. 1/4", 1/2", 3/4")
  • Total lengde: Omfatter både skjærelengden og skaftlengden.
  • Skjærelengde: Lengden på den radiusslipte skjærekanten.

Baucor kan produsere pinnefreser til et bredt spekter av fresebruksområder, fra generelle fresearbeider til fremstilling av intrikate profiler og komplekse 3D-former.

Pinnefreser finnes i en rekke typer, for eksempel pinnefreser med rett ende for skarpe hjørner, kulefreser for jevn konturfresing og grovfreser for rask materialfjerning. Egner seg for materialer som metaller, plast og kompositter. Baucor kan produsere pinnefreser i svært spesialiserte størrelser og utførelser tilpasset dine konkrete krav. Ta kontakt for detaljert informasjon om mål og tilpasningsmuligheter som passer fresebehovet ditt perfekt.

Hvilke materialer brukes til å lage enkeltendede hjørneavrundingsfreser?

Enkeltendede hjørneavrundingsfreser krever materialer som tåler skjærekreftene ved avrunding av hjørner og beholder den nøyaktige radiusprofilen for jevne resultater. De vanligste valgene er:

Hurtigstål (HSS):

  • Typer: M2, M7, T15 og koboltholdige kvaliteter som M35 og M42 brukes ofte.
  • Fordeler: God seighet og kostnadseffektivt ved mindre krevende bruk eller mykere materialer som plast og aluminium.
  • Begrensninger: Lavere hardhet og slitestyrke ved høye temperaturer enn hardmetall, noe som begrenser bruken ved høyhastighetsbearbeiding eller bearbeiding av slipende materialer.

Wolframkarbid:

  • Kvaliteter: Ulike hardmetallkvaliteter gir en balanse mellom hardhet, slitestyrke og seighet. Hjørneavrundingsfreser kan bruke noe seigere kvaliteter enn standard pinnefreser for å tåle den spesielle skjæregeometrien.
  • Fordeler: Utmerket slitestyrke, varmhardhet og ytelse ved høyhastighetsbearbeiding. Takler et bredt spekter av emnematerialer, inkludert herdet stål.
  • Begrensninger: Høyere kostnad enn HSS, og mer utsatt for flis hvis det ikke brukes i stive oppspenninger.

Faktorer som påvirker materialvalget

  • Emnemateriale: Hardhet, seighet og slitasjeeffekt hos materialet som bearbeides er de viktigste hensynene. Hardere materialer krever hjørneavrundingsfreser i hardmetall.
  • Radiusstørrelse: Hjørneavrundingsfreser med svært liten radius kan kreve seigere materialer for å tåle de økte skjærekreftene som følger av det mindre verktøyet.
  • Produksjonsvolum: Større produksjonsserier favoriserer ofte den lange levetiden til hardmetall, som dermed forsvarer kostnaden.
  • Spesifikt bruksområde: Ønsket overflatefinish, skjærehastigheter og hvor komplekst formelementet er, påvirker materialvalget.

Baucors ekspertise på materialer

Selv om Baucor kanskje ikke selv produserer enkeltendede hjørneavrundingsfreser, kan vår dype forståelse av materialer til skjæreverktøy være verdifull:

  • Materialrådgivning: Vi kan gi produsenter råd om ideelt materialvalg for enkeltendede hjørneavrundingsfreser ut fra de spesifikke behovene i bruksområdet.
  • Fokus på ytelse: Vi vet hvordan materialvalget påvirker bearbeidingsresultatet og verktøylevetiden, slik at hjørneavrundingsfreser yter som tiltenkt gjennom hele levetiden.

Hvilke belegg forbedrer enkeltendede hjørneavrundingsfreser?

De samme beleggene som brukes på andre skjæreverktøy kan gi store fordeler for enkeltendede hjørneavrundingsfreser, særlig ved bearbeiding av harde eller slipende materialer:

  • TiN (titannitrid): Et allsidig, gullfarget belegg som gir generell hardhet og bedre slitestyrke .
  • TiCN (titankarbonitrid): Et hardere og glattere alternativ til TiN som forbedrer slitestyrken og sponflyten.
  • TiAlN (titanaluminiumnitrid): Gir utmerket varmhardhet og oksidasjonsmotstand, ideelt for høyhastighetsbearbeiding i seigere materialer og der varmeoppbygging er et problem.
  • AlTiN (aluminiumtitannitrid): Ligner på TiAlN, men med enda høyere hardhet og oksidasjonsmotstand, egnet for bearbeiding av svært harde materialer eller krevende bruksområder.
  • Diamantlignende karbon (DLC): Kan brukes på hjørneavrundingsfreser i hardmetall og gir ekstrem hardhet og svært lav friksjon til spesialiserte bruksområder, særlig med ikke-jernholdige materialer.

Faktorer å vurdere

  • Kostnadseffektivitet: Belegg øker kostnaden. Fordelene bør veie opp for dette ved enkeltendede hjørneavrundingsfreser, særlig der lang verktøylevetid og ytelse i vanskelige materialer er avgjørende.
  • Emnemateriale: Hardheten og slitasjeeffekten til materialet som bearbeides er avgjørende. Belegg gir mest nytte ved bearbeiding av harde, krevende materialer.
  • Stivhet i bearbeidingen: Hjørneavrundingsfreser kan utsettes for varierende skjærekrefter på grunn av geometrien. Hardmetallverktøy med belegg egner seg best i stive oppspenninger for å minimere risikoen for flis.

BE OM TILBUD

Hvor brukes enkeltendede hjørneavrundingsfreser?

Enkeltendede hjørneavrundingsfreser gjør seg best i bruksområder der jevnt avrundede hjørner er viktige for estetikk, sikkerhet, funksjon eller en kombinasjon av disse:

Maskinering og produksjon:

  • Avrundede hjørner på ulike bearbeidede komponenter for bedre estetikk, lavere spenninger og økt sikkerhet.
  • Avgrading og kantbehandling etter de primære bearbeidingsoperasjonene.
  • Avrundede profiler i lommer, spor og andre innvendige formelementer.

Form- og verktøyproduksjon:

  • Jevnt avrundede hjørner og profiler i former og verktøy for sprøytestøping og støpeprosesser.

Produksjon innen luftfart:

  • Jevnt avrundede hjørner på komponenter til luftfart og romfart, der skarpe kanter er uønsket på grunn av spenningskonsentrasjoner og sikkerhetshensyn.

Produksjon i bilindustrien:

Avrunding av hjørner på motorkomponenter, braketter og andre bildeler.

Generell produksjon:

  • Brukes i en rekke bransjer til å runde av hjørner på deler av plast, tre, kompositt og mer.

Derfor er enkeltendede hjørneavrundingsfreser uunnværlige

  • Effektivitet: Sammenlignet med manuell avgrading og etterbehandling gir enkeltendede hjørneavrundingsfreser raskere og jevnere resultater.
  • Økt sikkerhet: Avrundede hjørner reduserer risikoen for kuttskader, at deler henger seg opp, eller skader på andre komponenter under håndtering og montering.
  • Bedre estetikk: Avrundede hjørner gir produktene et mer finpusset og ferdig utseende.
  • Lavere spenninger: Avrundede hjørner fordeler spenninger jevnere, noe som kan forlenge levetiden til delene og forhindre sprekker.

Hvilke bransjer bruker enkeltendede hjørneavrundingsfreser?

Enkeltendede hjørneavrundingsfreser er uunnværlige verktøy i bransjer der presisjon, sikkerhet og jevnt avrundede kanter er avgjørende:

Produksjon innen luftfart:

  • Avrundede hjørner på kritiske komponenter til luftfart og romfart, der skarpe kanter kan gi spenningskonsentrasjoner som fører til for tidlig svikt.
  • Glatte kanter for sikkerhet og funksjon, og for å forbedre aerodynamikken.

Produksjon i bilindustrien:

  • Avrunding av hjørner på motordeler, braketter, karosseripaneler og andre bilkomponenter for sikkerhet, estetikk og funksjon.

Maskinering og produksjon:

  • Avgrading og avrundede hjørner på et bredt spekter av bearbeidede komponenter i mange ulike bransjer.
  • Avrundede profiler i former og verktøy for sprøytestøping og støpeprosesser.

Produksjon av medisinsk utstyr:

  • Jevnt avrundede kanter på kirurgiske instrumenter, implantater og annet medisinsk utstyr for å minimere vevsskade og forbedre pasientsikkerheten.

Produksjon av forbruksvarer

  • Avrundede hjørner på møbler, leker og andre forbrukerprodukter for bedre estetikk og sikkerhet.

I hvilke maskiner brukes enkeltendede hjørneavrundingsfreser?

Enkeltendede hjørneavrundingsfreser brukes først og fremst i CNC-maskiner på grunn av presisjonen og evnen til å utføre de komplekse verktøybanene som kreves for hjørneavrunding:

  • CNC-maskineringssentre: Den vanligste maskintypen for enkeltendede hjørneavrundingsfreser.
  • 3-akse fresemaskiner: Egnet til avrunding av hjørner på enklere deler eller der tilgangen er begrenset.
  • 4- og 5-akse fresemaskiner: Gir flere rotasjonsakser, slik at hjørner kan avrundes på intrikate former, skråstilte flater og på trange steder.

Faktorer ved valg av maskin

  • Emnets kompleksitet: Hvor komplekst emnet er og hvor mange hjørner som skal avrundes, påvirker valg av maskin. Intrikate deler med trange rom kan kreve flerakse-maskiner.
  • Produksjonsvolum: Høyvolumsproduksjon med krav til hjørneavrunding kan forsvare spesialiserte maskiner med automatisk verktøyskifter optimalisert for hjørneavrundingsfreser, selv om dette er mindre vanlig.
  • Presisjonskrav: Trange toleranser favoriserer ofte CNC-maskineringssentre på grunn av nøyaktigheten, kontrollen og evnen til å holde jevne hjørneradier.

Hvilken design- og ingeniørstøtte tilbyr Baucor for enkeltendede hjørneavrundingsfreser?

Som en verdensledende aktør innen presisjonsbearbeiding vet Baucor at gode resultater med enkeltendede hjørneavrundingspinnefreser krever mer enn bare et førsteklasses verktøy. Spesialiserte hjørneavrundingsfreser ligger kanskje utenfor kjernesortimentet vårt, men slik kan vi støtte deg på dette området:

Materialrådgivning: Vi veileder produsenter og brukere i valg av ideelle materialer (hardmetallkvaliteter osv.) som passer til bestemte emnematerialer, ytelseskrav og produksjonsvolumer.

Optimalisering av geometri: Ingeniørene våre kan gi råd om elementer som:

  • Radiusstørrelse for ønsket avrunding av hjørnet.
  • Total verktøylengde og skaftmål for riktig oppspenning og rekkevidde.
  • Skjæregeometri for optimal ytelse i bestemte materialer.

Ekspertise på belegg: Vi gir råd om hvilke belegg (TiN, TiAlN, DLC osv.) som egner seg for å forbedre slitestyrke, verktøylevetid og ytelse i bestemte bearbeidingssituasjoner med enkeltendede hjørneavrundingsfreser.

Støtte til bearbeidingsprosessen: Kunnskapen vår om materialfjerning gjør at vi kan foreslå teknikker eller verktøytilpasninger som optimaliserer effektivitet og resultater når du bruker enkeltendede hjørneavrundingsfreser.

Fokus på presisjon: Baucors vekt på kvalitet gjør at vi kan hjelpe brukere med å utforme hjørneavrundingsfreser som oppfyller strenge krav.

UOVERTRUFFEN INGENIØRSTØTTE

Tjenester innen ingeniørstøtte

Ingeniørkompetanse i alle ledd

Baucor tilbyr spesialtilpassede produksjons- og ingeniørløsninger skreddersydd for dine spesifikke behov, på tvers av ulike bransjer.

Produksjonsvennlig konstruksjon (DFM)

Optimaliser designet ditt for produksjon

Baucors ingeniører kan gjennomgå konstruksjonen din og gi tilbakemeldinger som gjør den enklere å produsere, mer kostnadseffektiv og mer effektiv.

Løsninger for prototyper og serieproduksjon

Din løsning, i ditt volum

Enten du trenger én enkelt prototype eller full serieproduksjon, er ingeniørene hos Baucor klare til å samarbeide med deg. Ta kontakt, så diskuterer vi hvordan vi kan realisere konseptet ditt.

Skreddersydde ingeniørløsninger

Skreddersydde løsninger for Baucors kunder

Baucor spesialiserer seg på unike produksjons- og ingeniørløsninger som er utviklet for å dekke de spesifikke behovene til hver enkelt kunde. Kompetansen vår dekker et bredt spekter av bransjer og bruksområder.

Hvilke designguider finnes for enkeltendede hjørneavrundingsfreser?

Viktige designelementer og hensyn

Radiusstørrelse: Radiusen på skjærekanten bestemmer størrelsen på det avrundede hjørnet. Velg en radius som nøyaktig matcher designkravene dine.

Skjæreprofil:

  • Må samsvare nøyaktig med ønsket hjørneradius.
  • Geometrien påvirker sponformingen og skjæreeffektiviteten, særlig i hardere materialer.

Skaftutforming: Sikrer riktig passform og stivhet i maskinens verktøyholder. Vanlige typer er rette skaft og Weldon-skaft.

Spor:

Antall spor påvirker sponbelastningen og hvor jevnt verktøyet skjærer.

Sporutformingen påvirker sponavgangen, noe som kan være avgjørende ved avrunding av hjørner i dypere lommer eller formelementer.

  • Total lengde: Omfatter både skjærelengden og skaftlengden. Må gi tilstrekkelig rekkevidde for de tiltenkte bruksområdene.
  • Skjærelengde: Lengden på den radiusslipte skjærekanten. Lengre skjærelengde kan være nødvendig for dypere hjørneavrunding, men kan også påvirke verktøyets stivhet.

Materiale:

  • Hurtigstål (HSS, ulike kvaliteter) for seighet og kostnadseffektivitet i mykere materialer.
  • Wolframkarbid (ulike kvaliteter) for overlegen slitestyrke og ytelse i hardere materialer og høyvolumsproduksjon.

Designfaktorer som påvirkes av bruksområdet

  • Emnemateriale: Hardere materialer krever seigere skjærematerialer, eventuelt andre belegg, og kan kreve justerte skjæreparametere.
  • Størrelse og dybde på hjørneradiusen: Bestemmer nødvendig radiusstørrelse på verktøyets skjærekant og total lengde.
  • Toleransekrav: Trange toleranser kan kreve bestemte skjæregeometrier og materialer, og fokus på maskinens stivhet.
  • Produksjonsvolum: Påvirker valg av materiale og belegg for å optimalisere verktøylevetiden og minimere stans.
Vis som